工业振动分析:搞定旋转设备故障的一线实战手册

你有没有见过工厂里好好的电机突然抱死?修起来花几十万,停线三天,直接损失百万往上走? 我见过不下十次。 大部分时候,出事前大半个月,振动数据就已经漏出破绽了,可惜没人能读懂。

为什么多数工厂的工业振动分析,都成了摆设

很多工厂咬咬牙花几十万上百万上了在线监测系统,墙上面板花里胡哨,后台堆了一堆谱图曲线,真到用的时候,设备员盯着屏幕一脸懵。 无非就是对着预设阈值瞎报警,超了就停,没超就不管。 说实话,大部分人只在学校学过书本上的频谱公式,真站在满是噪音的车间里,齿轮磨损、转子不对中、轴承游隙超差,谱图长得跟一团乱麻似的,根本分不清谁是谁。
工厂车间电机振动分析频谱图现场实拍
工厂车间电机振动分析频谱图现场实拍
问:工业振动分析是不是只有持证的专业工程师才能做? 答:早十年确实是,现在真不是。现在的边缘计算传感器已经能自动提取故障特征值,一线干了三五年的设备员,只要经过简单培训,对着预设故障库就能比对出八九不离十。现在的难点根本不在数据采集,在对现场工况的理解——同样是1倍频振幅变大,刚装机的新电机可能是基础地脚没拧紧,跑了五年的老电机可能是转子腐蚀不平衡,脱离工况谈谱图,全是瞎扯。

一线最常见的三类故障,工业振动分析一眼戳穿

我干了快二十年设备运维,见过最多的故障就三类,全靠工业振动分析提前揪出来,说出来你们直接就能用。 1. 转子不对中 这是旋转设备的头号杀手,至少六成旋转设备故障都跟它有关系。安装时差个几丝,运行半年热胀冷缩,联轴器直接就歪了。特征非常好认:2倍频振幅超过1倍频的一半,轴向振动比径向大出一倍还多。你们去查自己厂的引风机、水泵,十台有八台多多少少都有点不对中,早点调,省得磨坏联轴器烧电机。 2. 滚动轴承疲劳磨损 这玩意儿最隐蔽,早期用手摸根本摸不出来,等到你能感觉到振了,轴承已经快废了,离抱死停车没几天了。工业振动分析里揪它靠什么?包络解调。很多新手只会看总振值,总振值没超的时候,包络谱早就跑出明确的故障频率了。
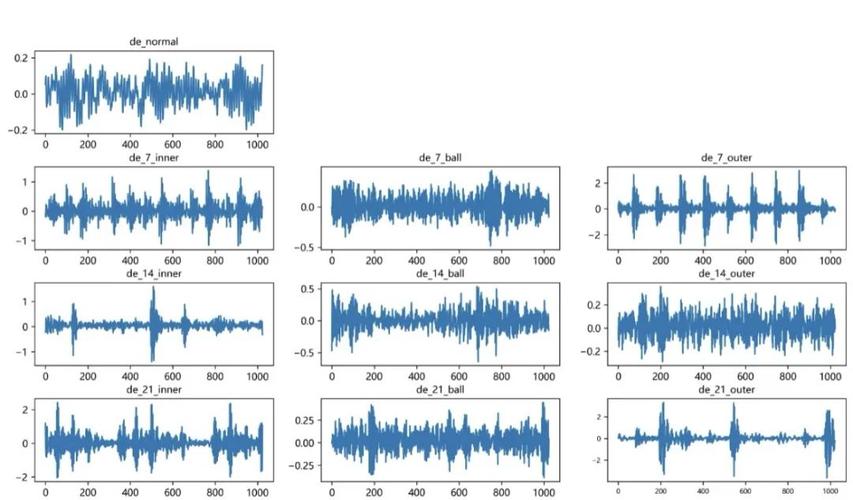
正常与故障滚动轴承振动包络谱对比图
正常与故障滚动轴承振动包络谱对比图
3. 基础松动 这个太容易误诊了,很多厂把它当成转子不平衡修,拉出去动平衡花了好几千,装回去还是振,白扔钱。特征就是1倍频振幅随负载变化明显,你松一松地脚螺栓再测,振幅直接跳好几个档次,拧紧就降下来,一了百了。 问:中小型工厂,上在线监测还是用离线手持做工业振动分析? 答:别盲目跟风上在线。一套在线系统下来,设备买过来加安装几十万,每年维护校准还要几万,大部分中小型工厂关键设备也就十几台,每周拿手持分析仪测一次,足够提前发现问题了。省下来的钱拿去给设备员做培训,比买一堆摆着看的设备强一万倍。只有24小时不能停的连续生产装置,比如炼化、化工的主风机,才值得全上在线监测。

2024年工业振动分析的新变化,别再守着老黄历了

2024年工业振动分析的新变化,别再守着老黄历了
这两年大模型火了,工业领域也跟上了,现在不少新的分析工具,你把谱图拍照上传,算法直接给你出故障结论和处理建议,准确率比刚工作两三年的年轻工程师还高。 不过话说回来,工具再先进,也代替不了人。去年我在南方一个造纸厂碰到个案例,算法报警说二号电机轴承坏了,让赶紧换,干了三十年的老班长去现场转了一圈,拿听诊器听了听,又测了隔壁抄纸机的振动,发现是两台设备共振,把电机安装位置挪了五公分,问题解决,一分钱没花,省了几万块换轴承的钱! 💡 给一线朋友的三个实用提醒: ✅ 测振动一定要测轴承座,不要测电机外壳,外壳衰减大,数据根本不准。 ❗ 不要只看总振值就下结论,一定要看频谱,总振值正常不代表设备没毛病。 💡 每次大修完一定要测一次 baseline,存好原始数据,后面对比才有依据。 很多人把工业振动分析吹得玄乎,什么高大上的前沿技术,说白了不就是给设备摸脉听心跳吗?早点发现小问题,早点处理,别等出了大事再救火。 就这么简单。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业振动分析:搞定旋转设备故障的一线实战手册 https://www.dachanpin.com/a/tg/70290.html

赞 (0)
工业热成像:被低估的工厂预防性维修核心工具
上一篇 2026-09-29 22:01:50
工业油液分析:被中小工厂低估的设备保命技术
下一篇 2026-09-29 22:53:48

相关推荐

  • 全员生产维护(TPM)不是走过场:从设备零故障到组织变革的硬核指南

    说实话,我见过太多工厂搞TPM,贴几张标语,发两件新工服就完事了。真以为设备会自己好起来?做梦呢。全员生产维护(TPM)是套被玩坏了的系统——本来是要把设备、人、流程拧成一股绳,结果很多企业硬生生做成了“拍照打卡”运动。 今天不整那些虚头巴脑的理论。咱们从车间里最脏的那台设备说起,聊点真东西。 TPM的起点不是设备,而是人 很多人以为TPM就是给机器做保养,…

    投稿 2026-08-14
  • 热处理这行,越干越怕——那些年我踩过的坑和捡到的宝

    做热处理快二十年了。说实话,越来越觉得这玩意儿像走钢丝。前几天一炉子Cr12MoV,油淬下去,嘎嘣脆,全裂了。你说气不气?💢 排查半天,问题出在淬火油上——用了三年的油,酸值超标,冷却特性早变了。可谁天天测油呢?都是出事了再后悔。 热处理不是烧红了扔水里那么简单。温度、时间、冷却速度、气氛……一个细节差几秒,产品就废。而且废得让你心疼:材料钱、机加工钱、人工…

    2026-06-25
  • 工业5.0:当机器开始读懂你的表情,车间里就不需要人了?

    上周去了一家号称‘全自动’的电池模组线。机械臂挥舞得挺欢,AGV穿梭得井然有序。可偏偏在一个极小的工站卡了壳——视觉系统死活抓不准那个银色的小垫圈。灯一闪一闪,它就在那反复尝试,像个固执的老头。旁边的操作工老张磕着瓜子,也不去帮忙,只斜眼看着我:‘你瞧,又犯病了。这玩意儿一个月得撂挑子好几回,最后还得老子用手掰。’我蹲下来看,其实垫圈的位置差不到半毫米。要是…

    投稿 2026-07-30
  • 锻造工艺的温度博弈:从晶粒粗化到裂纹的实战解析

    干了二十年锻造,最烦有人说“烧红了打就是了”。你听听,这像话吗? 上周车间废了一批主轴,探伤全是内裂。查工艺记录,终锻温度低了40度——就40度!可这四十度的温差,足够让晶界析出脆性相,应变硬化堆积,锤锤下去不是压实,是撕开。说实话,锻造这行,温度就是命。 温度窗口:差三十度,晶粒就粗了 始锻温度往上限靠,能省力,流动性好,可一过火,晶粒长得比玉米还猛。我见…

    2026-06-05
  • 阳极氧化:铝合金表面处理绕不开的核心工艺

    很多做机加工的老板,拿到铝合金零件,第一反应就是做阳极氧化,对不对?很多新手以为阳极氧化就是随便染个色,没什么技术含量。错得离谱。 什么是阳极氧化,和普通氧化有啥不一样 说实话,我见过太多刚入行的工艺员,把阳极氧化和化学氧化搞混。化学氧化那层膜薄得可怜,也就几微米,耐磨性差,一般就是打底用的。阳极氧化是把铝合金放到酸性电解液中,通电后让铝表面主动生长出一层氧…

    投稿 2026-09-04

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息