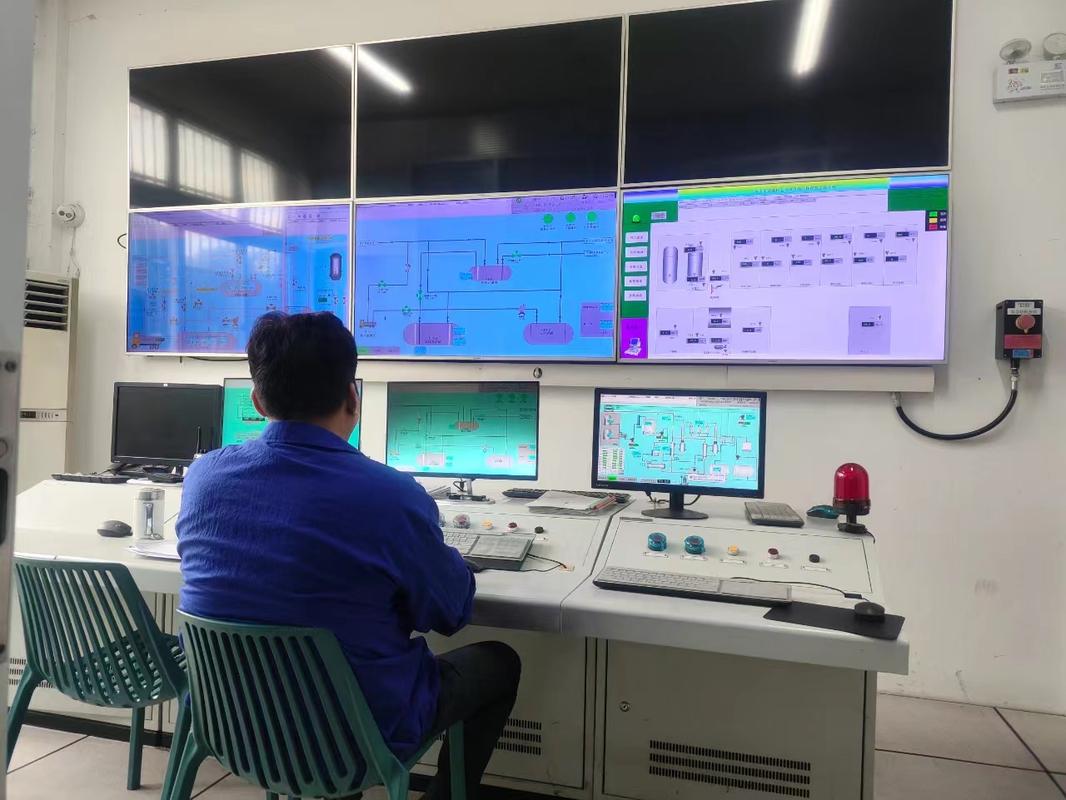
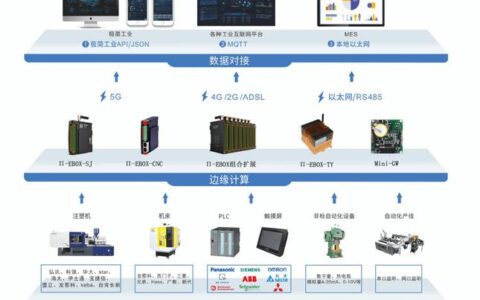
很多做制造的老板,最近两年聊天绕不开一个话题:多品种小批量订单越来越多,换型越调越累,赚的钱全浪费在停线调参数上了。
有解法吗?有。就是很多人听过但没搞明白的
概念早不是新概念了,上世纪六十年代就提出来了。但那时候计算机贵,算力差,只能用在大型化工装置上,中小厂想都不敢想。
现在不一样了。边缘计算模块白菜价,高精度传感器成本掉了七成,工业通信带宽翻了十几倍,
很多人刚接触肯定有疑问,我整理两个最常问的:
问:DDC和我们车间现在用的PLC控制到底差在哪?
答:说直白点,传统PLC是靠预编程走固定逻辑,改个工艺要重新写程序、现场调试,少则一两天多则一周。直接数字控制(DDC)是直接用数字计算机输出信号驱动物理执行机构,全链路实时闭环,所有工艺参数在线就能调,反馈响应速度比传统PLC快至少一个数量级。举个实际例子,3C行业的小冲压件换型,PLC改程序要2天,DDC在线改参数只要20分钟,停线损失直接省了90%以上。
问:我们车间本来就有数控机床,那不就是用了数字控制吗?还需要DDC吗?
答:别搞混。普通数控机床的NC控制是走预存的G代码,属于离线开环控制,做完才知道合格不合格。直接数字控制(DDC)是实时在线闭环,能根据传感器反馈的实时温度、应力、尺寸数据秒级调整输出,误差刚出来就修正了,精度差一点就是天差地别。
我跑过近二十个改了DDC的工厂,踩过的坑比吃过的饭还多,整理三个最常见的,给你们避避:
❗ 坑一:舍不得换传感器。DDC要求反馈频率至少百赫兹级,很多工厂图省钱,用原来的旧模拟传感器,出来的数据延迟半秒,DDC反应再快也白搭,对吧?
💡 坑二:通信带宽跟不上。DDC是全数字信号实时传输,走十年前的旧工业总线大概率卡顿,现在落地基本都配EtherCAT或者Profinet,才能扛住每秒上百次的反馈调整。
✅ 坑三:以为要全拆全换。很多老板一听改造就怕,要花几百万拆整条线?其实根本不用。大部分老生产线,只要换掉控制层,原来的执行机构、机架都能保留,我见过浙江一个做汽配连杆的工厂,花了不到75万改两条线,换型效率提了72%,五个多月就回本了。
已经成了高要求细分领域的标配了。
比如新能源动力电池的涂布工序,原来用传统控制,涂厚精度波动在2μm左右,良率卡在上不去。上了DDC闭环控制之后,波动能稳定控制在0.3μm以内,良率直接提了1.8个点。一条年产能10GWh的涂布线,这一个点就是大几千万的纯利润啊!
说实话,很多人说DDC是老技术,没什么好做的。那是拿十年前的老黄历看现在的新应用。现在头部厂商已经把DDC和边缘AI结合了,能自动根据工况优化控制曲线,原来要一个老师傅天天蹲在那调参数,现在系统自己就能优化,人工成本又省了一大块。
不过话说回来,不是所有工厂都适合上。如果你做的是十几年不变的标准化大规模产品,比如普通矿泉水瓶、普通编织袋,那没必要花这个钱,原来的控制方案够用。
如果你是做天天换型的多品种小批量,或者精度要求到微米级的高端产品,比如医疗植入物、航空结构件、新能源核心零部件,那真的可以考虑上。
上个月在东莞见一个做高端注塑件的老板,拍着大腿跟我吐槽,前三年换型浪费的原料,够改三条DDC生产线了。早改早受益,这话真不是瞎说。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:直接数字控制(DDC):离散制造车间的降本增效新王牌 https://www.dachanpin.com/a/tg/70499.html