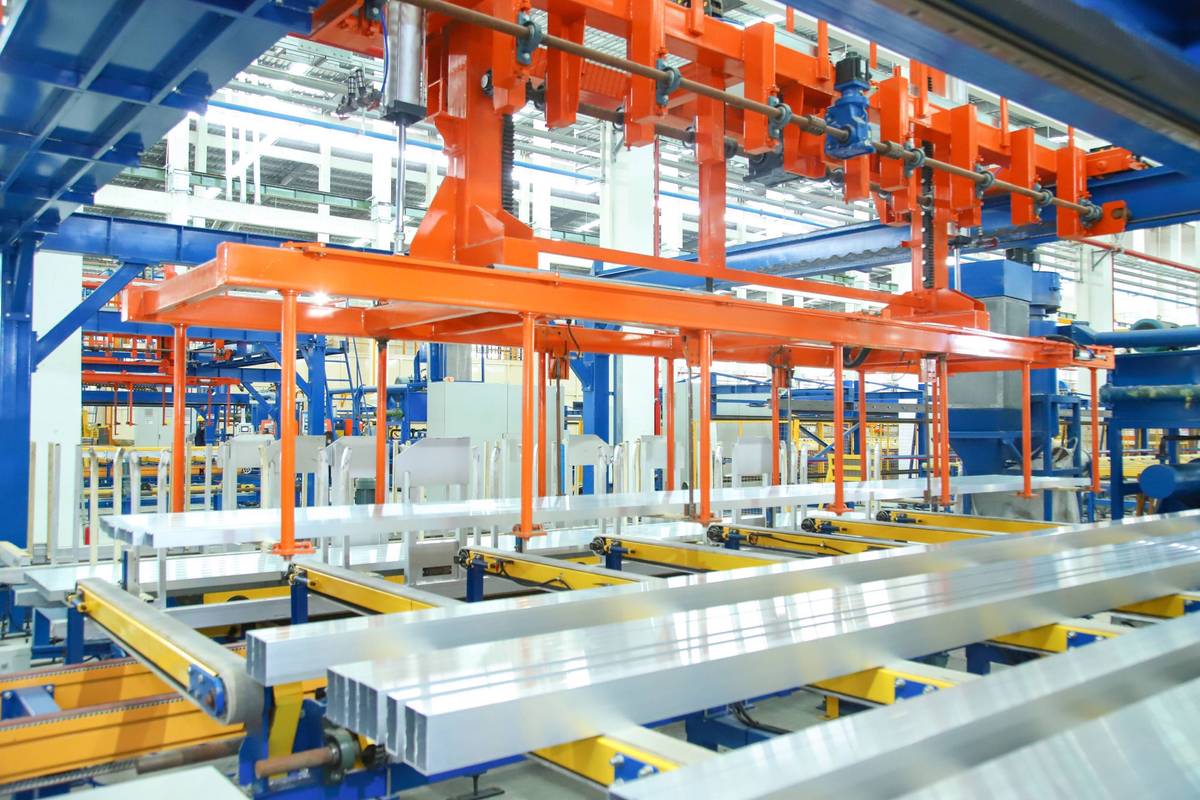
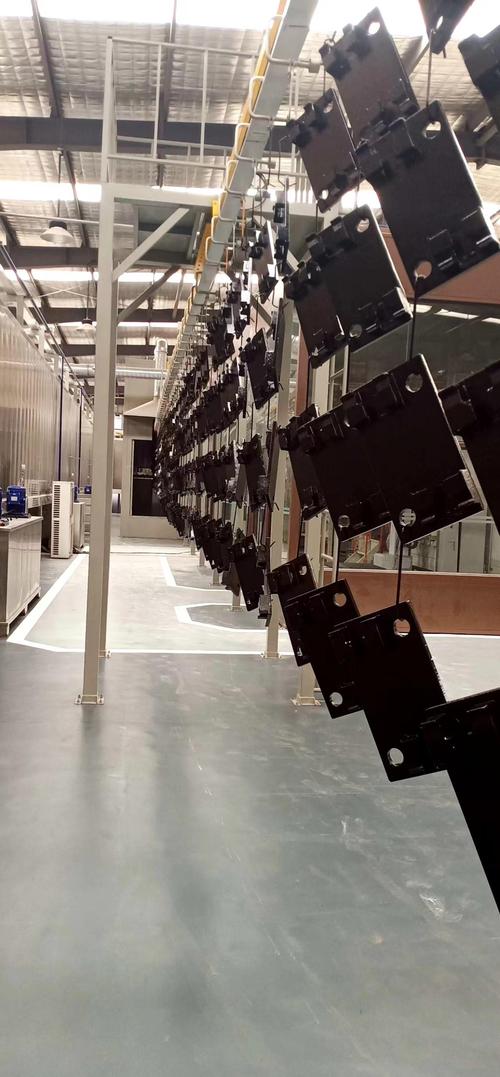
很多做五金加工、结构件制造的老板,一提到零件表面处理,第一反应不是喷漆就是电镀,很少有人能说清阳极氧化到底好在哪,甚至把它和普通的自然氧化混为一谈。
它不是后续贴上去或者镀上去的镀层。是金属本身长出来的。
附着力从根上就比绝大多数表面处理工艺强。很多人纠结为什么放着便宜的电镀不用,非要花更高的成本做阳极氧化,核心区别就在这。
问:是不是只有铝才能做阳极氧化?
答:当然不是,钛、镁、锆这些有色金属都能做,只不过工业上90%以上的阳极氧化都是用在铝合金上,毕竟铝合金轻、强度够,下游应用最广,大家说阳极氧化默认就是铝阳极氧化,也没毛病。
问:阳极氧化膜日常用会不会刮掉掉皮?
答:只要工艺合规,它本身就是基体金属长出来的,附着力比任何电镀镀层、喷涂都强,除非你把整块金属磨掉,不然根本不会成片脱落。普通的划痕只会伤膜,不会整块掉,这也是为什么很多3C产品外壳喜欢用阳极氧化的原因。
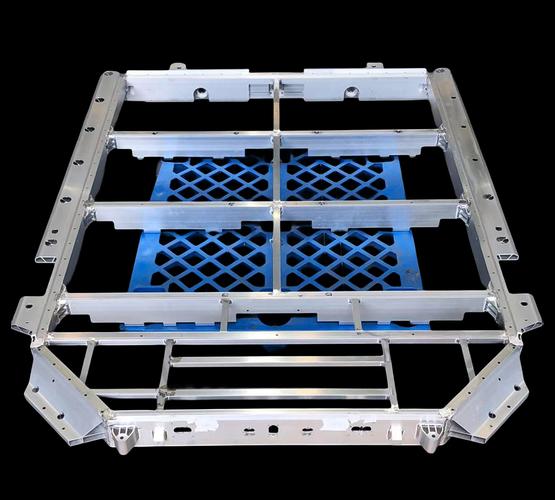
。一方面氧化膜硬度够高,耐摩擦磕碰,另一方面它天生绝缘,不会导电,刚好满足电池包的安全要求,防漏电短路,还能防锂电池电解液腐蚀,性能比喷涂好太多。
✅ 光伏领域:沿海、盐碱地的光伏支架,现在很多都改用铝合金加阳极氧化。普通镀锌支架扛不住盐雾,5年就锈穿,做了阳极氧化加密封孔,能扛15年以上的腐蚀,成本比整體镀钛低了快一半。
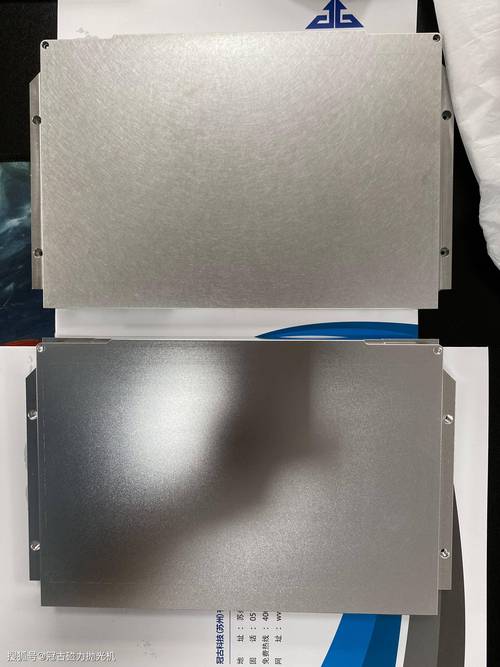
✅ 高端3C领域:现在的手机壳、笔记本外壳,渐变色的阳极氧化工艺早就普及了,不掉色不脱皮,手感还比塑料好,环保性也比喷漆强太多。
说实话,我近几年跑工厂,发现越来越多原来用别的工艺的项目,都转成阳极氧化了,核心就是性能匹配,成本也可控。
偷工减料
氧化膜本身是多孔的,做完氧化必须封孔,不然灰尘、腐蚀性杂质很容易钻进孔隙里,用不了两年就会腐蚀变色。现在很多小厂为了省成本,用劣质常温封孔料,甚至干脆不封孔就出货,看起来没区别,放户外半年就能看出色差掉质量。
❗ 提醒:出口订单、户外用的零件,一定要要求做热水封孔或者冷封孔加封闭,别嫌贵,真出问题返工的成本比这点差价高多了。
💡 第二坑:氧化膜厚度虚标
你要100μm的硬质阳极氧化,他给你做50μm就出货,没专业设备当场测不出来,用的时候才发现不耐磨、不耐腐蚀,已经晚了。前阵子我碰上个做户外工程的老板,就是吃了这个亏,整批货厚度都不达标,只能拉回来重新做,亏了小一百万,懊恼了好长时间。
💡 第三坑:不控温瞎做
硬质阳极氧化要求槽液温度必须控制在0-5℃,很多小厂为了省制冷电费,夏天温度开到10℃以上,出来的膜软得一塌糊涂,用指甲都能划出印,完全达不到硬质氧化的要求。
不过话说回来,现在也有不少新工艺出来,比如混酸阳极氧化,能做出硬度更高、更均匀的氧化膜,还有封孔的新工艺,耐腐蚀性比老工艺提升了一倍还多,合规的大厂现在都在更新设备,只有小厂还在靠偷工减料抢单。
阳极氧化这个东西,说穿了就是赚个辛苦钱,全靠抠细节,工艺参数差一点,最终性能差出一个档次。现在高端制造对表面处理的要求越来越严,这种靠谱稳定的老工艺,反而越来越吃香,毕竟很多性能,到目前为止,还真没有别的工艺能低成本替代。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化:工业表面处理里被低估的隐形功臣 https://www.dachanpin.com/a/tg/70525.html