我干工业表面处理快二十年了,见过太多厂子在涂层上栽跟头。最近还有个做工程机械的老朋友来找我,说之前图便宜换了便宜液态油漆,不到两年户外机架锈得掉皮,返工花了几十万。
换做是现在,但凡选对
先给刚入行的朋友捋明白,粉末涂层和传统液态油漆到底差在哪。
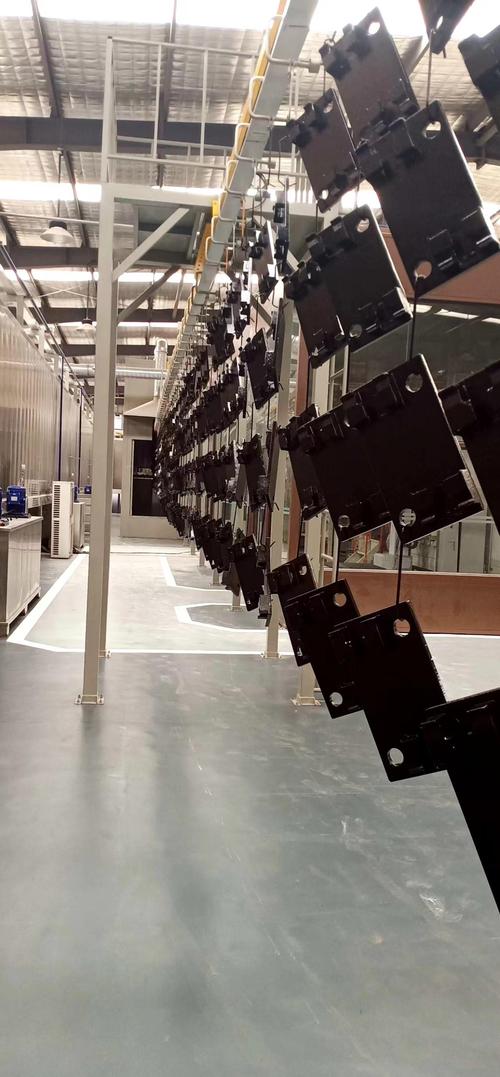
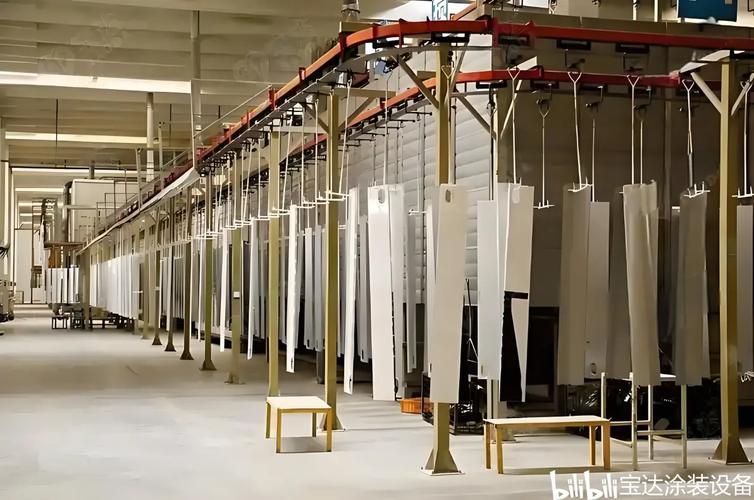
它是把固体树脂、颜料、填料磨成均匀粉末,靠静电吸附在工件表面,再经高温熔融流平固化,最终成膜。没有溶剂,
,现在全国环保查得这么严,这一点直接戳中了所有厂的痛点,太香了。
其次,一次喷涂就能达到要求的厚度,不用像液态漆那样喷个三四遍,省了人工省了时间,良率还高。性能更不用多说,耐磨、耐腐蚀、耐紫外线老化,硬度也比普通液态漆高好几个等级,户外用个十年八年不褪色不脱落都是常规操作。
刚好这里说两个大家问得最多的问题:
问:粉末涂层是不是只能做纯色,做不了复杂的纹理效果?
答:这都是十年前的老黄历了!现在早就有砂纹、锤纹、珠光、金属闪粉,甚至仿木纹、仿石纹的粉末涂料,只要你能提出来,基本都能调出来。我去年还见过给文创五金做仿古铜效果的粉末涂层,质感比电镀还自然,价格比电镀低了快一半。
问:所有材质都能做粉末涂层吗?
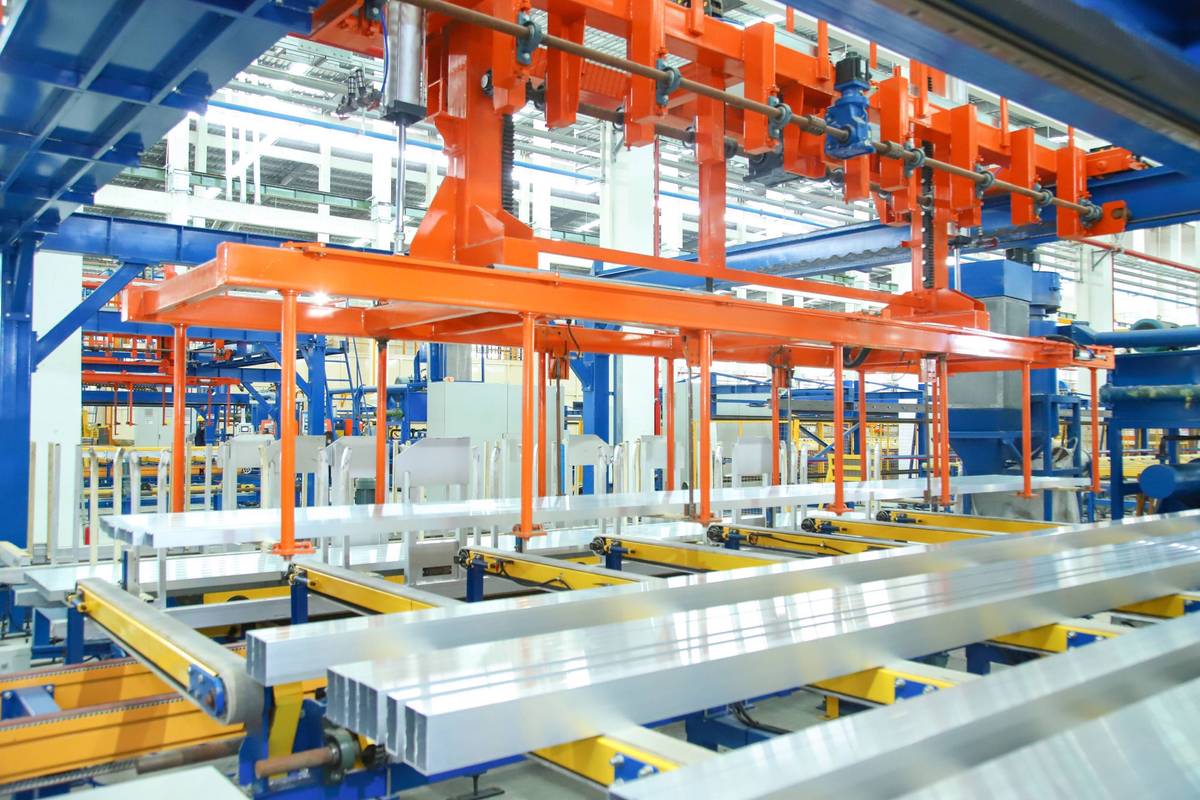
答:目前工业领域最常用的是金属基材,比如碳钢、铝合金、不锈钢,毕竟粉末涂层需要高温固化。不耐高温的材质比如普通塑料、实木之前确实做不了,不过话说回来,现在已经有低温固化粉末了,120℃就能固化成型,不少高端实木家具都开始用了,就是成本目前还偏高,工业大规模用得还不多。
偷工减料
很多厂子为了省那点成本,除锈除油不彻底,甚至简单拿水冲一下就喷。哪怕你用的粉末是顶级货,不出半年绝对起泡脱落。我见过最夸张的,一个做市政护栏的小厂,前处理全省了,交付不到一年整批货掉皮,赔到差点关门。
💡 避坑:不管什么工件,前处理必须做磷化或者喷砂,保证基材足够的粗糙度,附着力才能稳。
❗ 坑2:选错粉末类型
户外用的工件,你拿户内环氧粉末来做,不出一年就会粉化褪色,晒得一块黄一块白,到时候哭都来不及。
💡 避坑:户内用选环氧没问题,户外一定要用聚酯或者聚氨酯粉末,别图便宜选错。
❗ 坑3:厚度控制不对
太薄了遮不住底,防腐性能不达标;太厚了边角容易积粉流挂,看起来坑坑洼洼,还浪费材料增加成本。一般普通工业工件控制在60-120微米就够用,有特殊防腐要求的再加到150-200微米足够。
❗ 坑4:固化参数不对
温度低了固化不完全,涂层硬度不够,一碰就掉;温度太高了粉末会烤黄变脆,使用寿命直接打折。尤其是薄型工件,炉温一定要控准,不能图快随便改时间温度。
说实话,这些坑90%都是为了省成本瞎搞搞出来的,只要按流程来,基本都能避开。
别以为粉末涂层就是老技术,没什么新东西。最近两年行业变化真的不小。
首先是功能性粉末涂层开始大规模落地,早就不只是用来装饰防腐了。现在做充电桩外壳,都会用绝缘粉末涂层,耐高压性能比普通涂层好太多;户外光伏支架用自清洁粉末涂层,下雨就能冲掉表面积灰,不用人工维护;食品加工设备、医疗器材用抗菌粉末涂层,符合食品级安全要求,还能抑制细菌滋生。
其次是自动化喷涂技术升级,之前大家吐槽粉末涂层喷不了复杂结构的工件,内腔死角喷不到,现在新的摩擦静电喷枪,死角覆盖率比原来的静电喷枪高了30%多,复杂的箱体、管件都能喷得很均匀,良率提升特别明显。
还有现在回收技术也升级了,喷涂过程中掉下来的粉末,回收之后再利用,利用率能到98%以上,几乎没有浪费,比液态漆剩下的废料处理成本低太多了。
不过话说回来,粉末涂层也不是万能的。小批量定制的话,前期换线清粉比较费时间,成本确实比液态漆高一点,但只要批量上来,优势就特别明显。
我经手过近千个粉末涂层的项目,最深的感受就是,这东西真的是一分钱一分货。选对材料,按流程做好每一步,做出来的工件用二十年都完好,省下来的返工成本、维护成本,真的比一开始多花的那点钱多多了。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业防腐耐磨首选:粉末涂层的实战应用避坑指南 https://www.dachanpin.com/a/tg/70526.html