车削加工:老技师都容易踩的精度坑,最新解决思路都在这

我干机加工快二十年,见过太多人在车削加工上栽同一个跟头。 不是什么复杂的新工艺,就是最基础的精度稳定性。 很多新手觉得不就是卡盘夹上,工件转起来车一刀吗?能有什么难? 真到批量生产的时候,第一天干的活公差全合格,第二天就飘出公差,一批活废掉三分之一,老板脸绿得跟刚车完的生铁屑似的。

为什么车削加工的精度坑,是批量生产的头号杀手

现在大部分工厂都换了新数控车,设备精度不比十年前,为什么还频频出问题? 绝大多数情况,锅不在设备,在工艺细节没做到位。
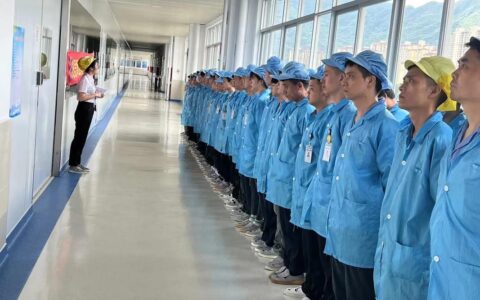
数控车间车削加工批量轴类工件现场
数控车间车削加工批量轴类工件现场
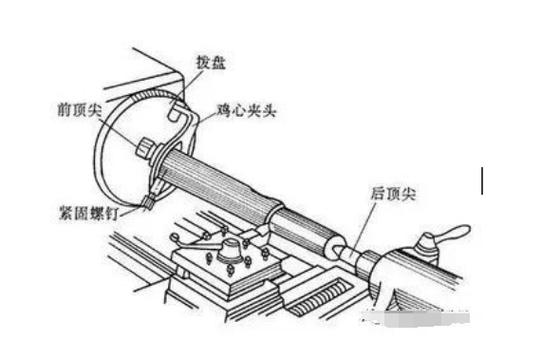
毛坯内应力没释放,就是最常见的隐形杀手。 你拿热轧圆钢直接粗车,切去外层材料之后,原来平衡的内应力会重新分布,这个过程可能持续几个小时甚至十几个小时,你当时量尺寸合格,放一晚再测,变形量能飘出去0.01到0.03mm,刚好超出公差范围。 问:车削加工的时候,同一种参数干第一批合格,第二批就超差,一般都是什么原因? 答:最常见的就是两个,一个是刀具磨损没及时补偿,另一个就是刚才说的毛坯内应力。我上个月刚帮一个小厂解决过这个问题,他们干45号钢的传动轴,粗车完直接精车,全检合格入仓,三天后客户验货,超过一半的轴直线度超差,赔了不少钱。后来让他们粗车之后留2mm余量,吊起来放八个小时再精车,变形量直接降到0.005mm以内,问题就解决了。 还有一个容易忽略的点,就是装夹的应力。长轴类工件顶针顶得太紧,车完松开顶针,轴就弯了,这个坑不知道多少人踩过。

2024年工厂验证过的车削加工精度控制技巧

说点实际能用的,都是上百个工厂跑出来的经验,不是书本上的空话。 💡 粗精车一定要分开,中间必须留时效时间
别嫌这步耽误时间,废一件活的成本,都够你等一天了。小工件留1mm余量放6小时,长轴留2-3mm余量吊起来放12小时,怎么都够了。 ❗ 别盲目降低精车走刀量
很多老师傅都有误区,觉得走刀越慢,表面粗糙度越好,精度越高。不对,走刀太慢,切削温度升得快,很容易长积屑瘤,反而把工件表面拉花,还加快刀具磨损。一般车45号钢,硬质合金刀的走刀量给到0.1-0.15mm每转,刚好合适,出来的表面比0.05走刀的还光。 ✅ 自动补偿参数要按需调
现在新数控车都带刀具磨损自动补偿,很多厂开了就不管,补偿参数是厂家默认的,其实根本不对。补偿太频繁,尺寸会来回飘,补偿太慢,跟不上磨损。一般来说,车普通碳钢用硬质合金刀,一百件补0.01mm就够,车不锈钢粘性大,磨损快,五十件补一次就差不多。
车削加工长轴工件吊装时效放置示意图
车削加工长轴工件吊装时效放置示意图
问:车削加工薄壁套这类容易变形的工件,有什么实用的防变形方法? 答:这个是车削里的老大难问题,卡盘一夹就变椭圆,松开就不合格。现在小批量生产最实用的方法,不是磨软爪,是做开口弹性衬套,套在工件外面再夹,夹紧力会均匀分散到整个圆周,变形量比直接夹软爪能小一半以上。要是批量大,预算够,直接上液胀夹具,变形量能控制在0.01mm以内,算上废品损失,其实比天天废活划算多了。

干车削加工,哪些新东西是真好用,哪些是智商税

干车削加工,哪些新东西是真好用,哪些是智商税
这几年行业里新东西出得快,很多人挑花眼,我帮大家筛一筛。 真好用值得换的: 涂层硬质合金刀具。现在国产的涂层刀质量已经上来了,价格比进口便宜一半,寿命比十年前的高速钢刀长三倍,干普通活完全够用,换完之后效率能提一大截,绝对不亏。还有现在带动平衡的数控刀柄,干高速车削的时候,振纹能少很多,表面质量好太多。 大概率是智商税的: 动辄几千块一把的纳米陶瓷刀,普通工厂干普通碳钢、不锈钢,真没必要。价格是硬质合金刀的十倍,寿命才长不到两成,算下来单位加工成本反而更高。除非你是干HRC60以上的淬火钢硬车,那陶瓷刀确实好用,不然别碰。 不过话说回来,现在很多厂上车铣复合,我觉得是真的值。原来做一个带键槽的轴,要先车,再铣,两次装夹,两次误差,现在车削加工完直接在机床上把槽铣了,一次装夹搞定,精度高还省了转工序的时间,小工厂只要有稳定的订单,一两年就能回本。 干车削这行这么多年,最大的感受就是,哪有什么秘诀,就是把别人不在意的细节抠到位。你多注意一次内应力时效,多调一次补偿参数,就能少废十件活,这就是比别人多赚的钱。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工:老技师都容易踩的精度坑,最新解决思路都在这 https://www.dachanpin.com/a/tg/70529.html

赞 (0)
铣削加工:资深机械师私藏的实操避坑指南
上一篇 1小时前
磨削加工:被外行低估的高端制造最后一道关卡
下一篇 45分钟前

相关推荐

  • 钛合金铣削的那些坑,我替你踩过了

    说真的,第一次干钛合金的时候,我差点把工件扔了。那声音,那震纹,简直在尖叫。后来才知道,钛合金这玩意儿——导热差、弹性模量低、化学亲和性强,专治各种不服。 选刀:不只是材料问题 很多人以为,上涂层硬质合金就能搞定。天真!钛合金切削区温度高得吓人,普通涂层在600°C就软了。我现在只用细晶粒硬质合金,基体要抗高温软化。有一次贪便宜用了某国产刀片,铣了三刀刃口就…

    2026-06-30
  • 雾计算(工业):靠近设备的“智慧雾气”,到底能解决什么?

    雾计算(工业)?说实话,第一次听到这个词,大多数人都会愣一下——云计算知道,边缘计算也听过,这“雾”又是什么鬼?然后查资料,发现一堆拗口的解释,什么“介于云和边缘之间的本地化计算层”,看完更糊涂了。别急,今天咱们就用大白话,把这事儿掰扯清楚,而且得带点工厂里的机油味儿,毕竟工业场景才是它的主战场。 为什么要搞雾计算?因为车间等不起 工业生产里有个很现实的痛点…

    投稿 2026-07-10
  • 干了二十年设备管理,我才真正搞懂TPM

    进厂头十年,我对全员生产维护(TPM)的认知就停留在“擦设备、点检表、小组会”这几个词上。说句难听的,那会儿觉得这玩意儿就是领导搞的面子工程——每周五下午停工擦机器,拿着抹布拍个照,完了该坏还是坏。直到那台花380万买的加工中心突然崩了主轴。 崩得毫无征兆。前一天还在咔咔切钛合金,第二天开机就异响,拆开一看轴承滚道都剥落了。售后工程师晃着换下来的主轴,甩了一…

    2026-06-05
  • 车间里的 “减法革命”:老工厂的精益重生记

    宏远机械厂的冲压车间总飘着股机油与铁锈混合的味道,王建国捏着刚打印出的生产报表,指腹在 “合格率 91.2%” 的数字上反复摩挲。这位当了八年车间主任的老技工抬头望向生产线,三名工人正围着卡壳的机床忙碌,地面散落着七八个报废的五金件,远处的物料架上,标注着 “备用” 的零件盒已经堆到了第二层。 这样的场景每天都在上演。上个月的月度总结会上,厂长把一摞投诉信拍…

    2025-09-23
  • 制造企业提能源效率:不是省钱那么简单

    上个月跑珠三角,连看了三家中小五金加工厂。一家老板乐呵呵请我喝今年的新茶,订单排到了三个月后。一家刚把老板的奔驰E卖了,填银行贷款的窟窿。差别在哪?不是订单量。不是原材料进价。是你看不见的能源效率。 为什么说能源效率是制造企业的隐形护城河 前两年限电那波,很多人应该都印象深刻。订单放在那,你开不了工,客户转头就给了能开足马力的同行。能稳住生产的,哪家不是把能…

    投稿 2026-08-15

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息