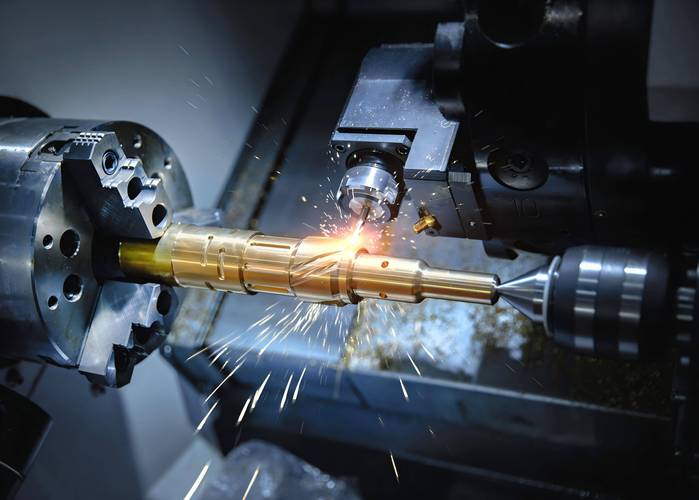
干机械快二十年,见过太多年轻工程师,拿着CAM软件生成的刀路就直接上机,结果崩刀崩得怀疑人生,好好的毛坯废成废料,心疼得直拍大腿。
很多人入门第一课就学,加工要留均匀余量。这话没错,但仅限精加工。开粗阶段你硬要全零件留1mm均匀余量,十有八九要出事。
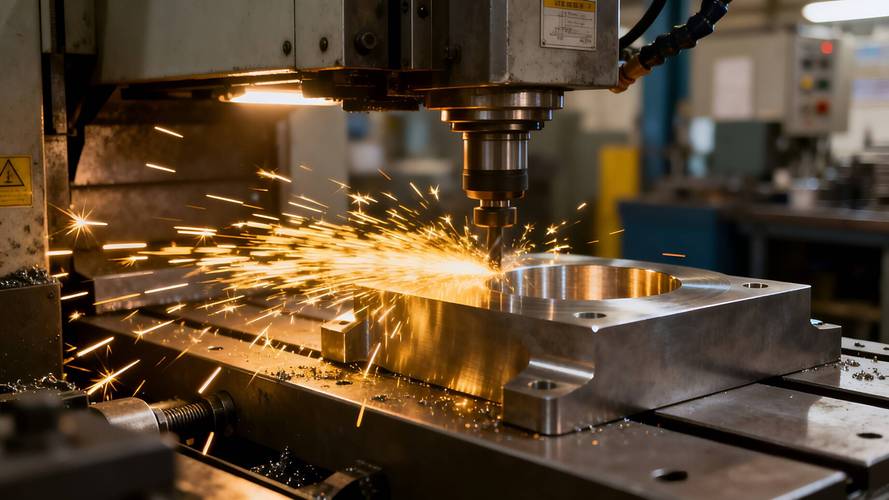
为啥?你用直径20mm的立铣刀开粗,外轮廓侧壁走下来,余量确实是1mm,可零件内角、凹槽转角的位置呢?刀具半径摆不过去,前一把刀根本切不到,实际余量能飙到3、4mm甚至更多。一刀下去,冲击力直接拉满,要么刀崩了,要么让刀,侧壁直接让出去十几个丝,精加工怎么补都补不回来。
问:开粗的时候到底该怎么留余量才不会踩坑?
答:别死磕均匀。外轮廓侧壁留标准余量,转角位置提前让CAM软件把余量放大0.5到1mm,或者提前用小直径刀具走一遍清根刀路,再开大刀。这点提前量,比你崩了刀重新对刀、重新干活省太多时间。
说实话,我早年刚当学徒的时候就吃过这个亏,当时干一块45钢的模板,一刀下去刀头直接飞了,擦着师傅肩膀过去,现在想起来还后怕。
最近五六年,大大小小的工厂都换了高转速数控铣床,都开始玩高速铣。可我跑了几十家工厂,十个玩高速铣的,有八个走进了同一个误区:一味拉高转速和进给,觉得越快产能越高。
真不对。高速铣的核心是
,小切深、快进给、低负荷,不是让你把所有参数都往顶了拉。
我去年给东莞一家做模具的工厂做工艺优化,他们加工H13淬硬钢,原来转速开到12000转,切深0.2,进给1200mm/min,一把直径10mm的涂层立铣刀只能干两个模芯,表面粗糙度还总是达不到要求,要人工抛光。我给他们改成转速8000转,切深0.1,进给1500mm/min,一把刀能干四个半模芯,表面粗糙度直接达标,不用抛,产能反而比原来高了15%。算下来,一个月光刀具钱就省了两万多。
问:国产普通数控铣床能做高速铣吗?需要注意什么?
答:当然能。不过话说回来,国产普通数控铣床的主轴刚性、动平衡本身就比进口高端机差一点,别硬冲高转速。优先提进给,降切深,转速只要匹配刀具线速度就够。比如加工淬硬钢用国产涂层刀,线速度控制在120-150m/min就够,别硬拉到200以上,纯粹浪费刀。别学网上那些博主秀极限转速,真干生产,赔刀钱赔工时的是你自己,对吧?
干铣削加工,拼到最后其实拼的都是细节。几个不值钱的小习惯,提效真的能到一半。
✅ 装刀前必擦刀柄和主轴锥孔
别嫌麻烦,用酒精把锥面沾的油、铁屑擦干净,再装刀。就这么十秒钟的事,能让刀具径向跳动减少一半以上,刀具寿命直接涨30%,表面质量也好太多。我见过多少工厂装刀,锥面沾着油就往里面塞,跳刀跳得厉害,还说刀不好,纯属自己找事。
❗ 变径套、刀柄别用坏了才换
很多工厂一个变径套用五六年,内孔都磨偏了,装进去的刀本来直的,进去就是歪的,你怎么可能铣出好尺寸?一年换一次新的变径套,才几个钱,比你返工省多了。
💡 厚料开粗后一定要加半精加工
厚钢板下料,开粗之后内里应力会慢慢释放,放个两三天,零件就变形了。你直接开粗就精加工,过几天尺寸飘了,客户退货,哭都来不及。加一道半精加工,留0.2-0.3mm余量放一两天,让应力释放完再精加工,省得后期返工。
铣削加工这活,没有什么神乎其神的黑科技,也没有什么一招鲜的秘籍。就是一代代机械师踩坑踩出来的经验,你多记一个坑,就少摔一次跟头。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:资深机械师私藏的实操避坑指南 https://www.dachanpin.com/a/tg/70528.html