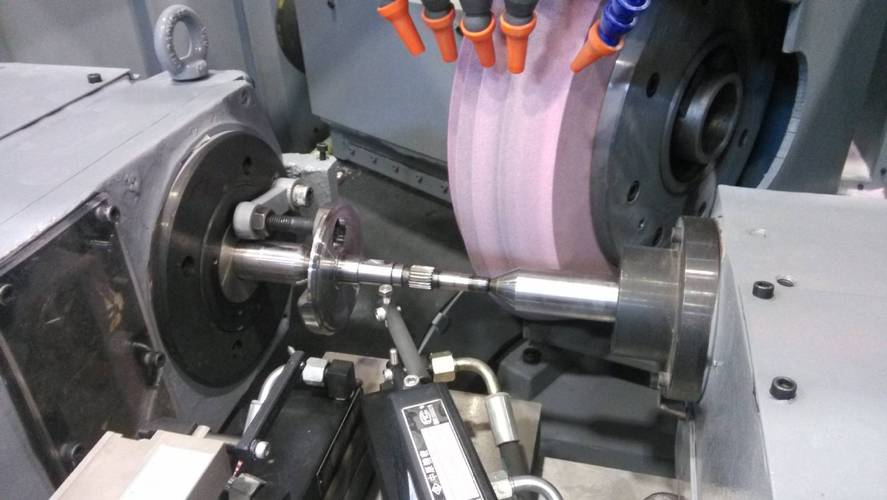
很多人说起机械加工,第一反应是车削、铣削,能想起磨削加工的不多。
绝大多数零件的精度天花板,都是在磨削这一步焊死的。
差一微米,零件就能从合格品变成废件。
普通铣削能稳定做到IT7级精度就已经是顶尖水平,磨削加工能轻松做到IT5级,甚至能摸到IT1级的门槛。表面粗糙度能做到Ra0.1以下,摸起来跟镜子似的,这是其他加工方法很难稳定做到的。
现在航天发动机的叶片、芯片制造用的晶圆承载台、光刻机的运动导轨,哪个不需要磨削来收最后的精度?
我前两年在江苏一家做精密模具的厂蹲点,见过整批300多套模具镶件,前面铣削、热处理都没问题,就是新来的调机师傅磨的时候进给量调错了0.003mm,整批报废,亏了快六十万。
说实话,这行水真的很深。不是买个进口磨床就能出好活的。
问:普通精铣已经能做到0.01mm精度了,为什么还要花大价钱做磨削加工?
答:精度差一个数量级,使用效果差十倍都不止。0.01mm是1丝,磨削能稳定做到1微米也就是0.001mm级的精度,很多配合要求极高的动静摩擦面,差一微米就会出现偏磨、卡死,直接报废。更重要的是,磨削加工能在零件表面形成残余压应力,反而能提高零件的疲劳寿命,这对长期高速运转的轴承、燃气轮机叶片来说,是关乎使用寿命的核心指标。另外,淬火钢、碳化硅陶瓷、硬质合金这类高硬度材料,铣刀根本啃不动,只有砂轮能完成加工,这点目前没有任何其他工艺能替代。
老一辈工人对磨削的印象还停留在“粗磨-半精磨-精磨-手工测量”,现在的磨削工艺早就迭代好几轮了。自适应控制磨削已经普及到国产中端磨床,磨床能实时感知砂轮磨损,自动补正进给量,不用人反复调。高速磨削、深切缓进给磨削一次走刀就能完成粗精磨,加工效率比传统工艺翻了两三倍。
最近五年应用越来越广的超声辅助磨削加工,更是解决了碳化硅、氮化铝这类脆性难加工材料的崩边问题,良率直接从不到70%升到95%以上,加工速度也提了三倍多。
上次去佛山一家做功率半导体陶瓷基板的工厂,老板拉着我算帐,说换了超声辅助磨削线之后,原来一个月出1万片,现在出3.6万片,废品少了两成多,不到一年就收回了改线的投入。
问:新手干磨削加工,最容易踩的坑是什么?
答:十个新手八个栽在砂轮选型和修整上。很多人觉得只要粒度对就能用,其实结合剂选错,磨硬材料用了太软的结合剂,砂轮磨损快,精度稳不住;磨软材料又容易堵孔,磨出来的表面全是划痕。还有砂轮修整,很多小厂舍不得买专用金刚石修整滚轮,用普通金刚石笔瞎划,修出来的砂轮轮廓不对,磨出来的零件平面度差一倍都不止。还有就是冷却,别觉得随便浇点乳化液就行,磨削区温度能瞬间超过1000℃,冷却不好直接出现表面烧伤,零件强度降一半,出厂几个月就断了,赔都赔不起。
很多中小厂一听到高精度磨削就觉得要砸几百万买进口设备,其实完全没必要。现在国产精密磨床的精度已经能稳定做到1微米以内,价格只有进口设备的三分之一到二分之一,大部分民用、航天配套的零件都能满足要求,没必要追求全进口。
给大家整理几个实际跑下来有用的经验:
💡 磨削余量留准,前面车铣工序留0.2-0.3mm给精磨刚好,留多了磨半天浪费时间,留少了去不掉前面工序的刀纹和热处理变形。
❗ 定期校准磨床精度,导轨间隙、主轴跳动三个月测一次,别等磨出三五个废件了才想起调整,磨床的精度是靠养出来的,不是靠坏了修的。
✅ 尽量用专用磨削液,别省那点钱用过期发臭的旧液,不光磨出来的粗糙度差,还会腐蚀磨床导轨,不出半年精度就掉了,反而亏更多。
✅ 哪怕只有两三台磨床,也可以装个简易的自动上下料机构,一个工人原来看两台,现在能看五六台,人力成本直接降下来,算下来不到半年就能回本。
不过话说回来,磨削加工这行,永远离不开经验丰富的老师傅。现在自动化程度再高,调机、找异常的手感,还是得靠十几年的积累,机器再聪明也替代不了那种“一听声音就知道进给不对”的直觉。
很多人说增材制造、高速铣削发展这么快,会不会取代磨削?不可能。增材打印出来的零件,精度还差得远,最后还是要磨削来找平;高速铣削再精,也达不到磨削的表面质量和精度。磨削这行看起来不声不响,却是高端制造躲不开的最后一道关,你精度过不了这关,再牛的设计也落不了地。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工:被外行低估的高端制造最后一道关卡 https://www.dachanpin.com/a/tg/70530.html