干精密模具加工这行,谁没跟电火花加工(EDM)打过交道?
很多新手觉得不就是打火花么,有啥难的。
踩过坑的都懂。这里面的门道,能把一个干了十几年的工艺员熬掉头发。对吧?
现在五轴CNC铣削精度越做越高,十几万的设备都快普及到小加工厂了,为啥还给EDM留着核心位置?
答案很简单,总有CNC搞不定的活。淬火后硬度HRC60以上的模具钢,刀具切进去崩刃。窄槽深腔比刀具直径还小,刀杆伸进去抖得像筛子,根本不敢下刀。还有那些奇形怪状的异形型腔、上千个0.1mm以下的微孔,传统切削工艺连想都不用想。
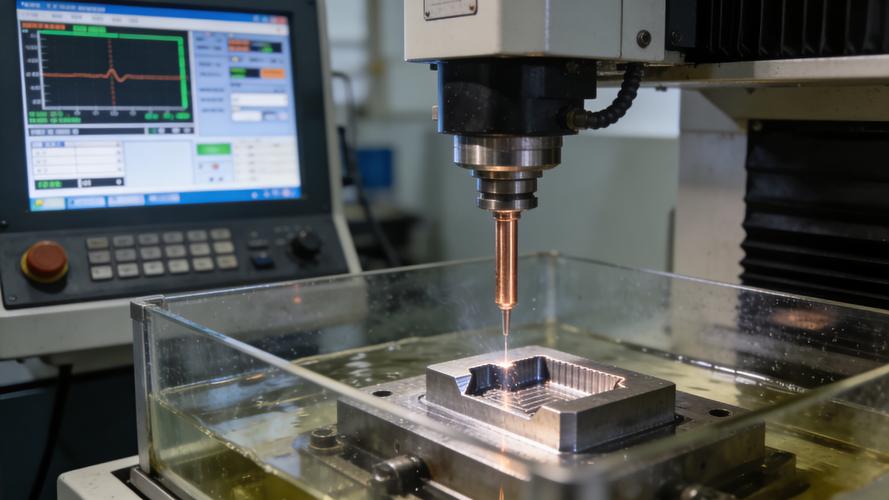
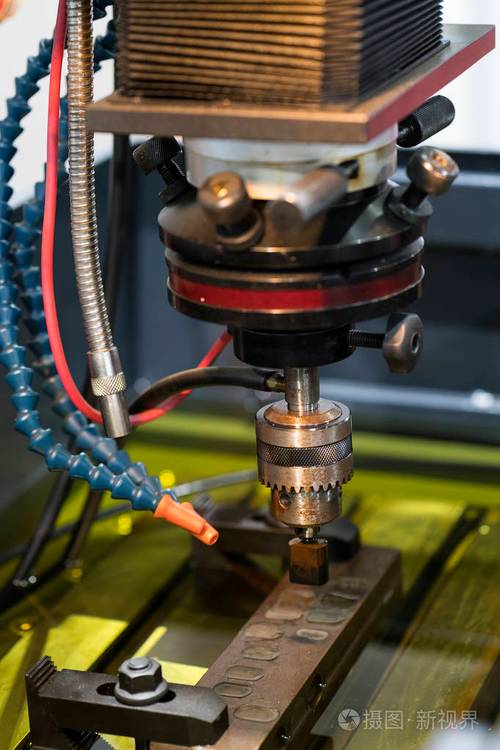
电火花加工靠脉冲放电蚀除材料,全程不接触工件,不管你硬度多高,只要是导电材料就能加工。说白了,硬度在EDM面前就是个无关参数。
我早年跟进过航空发动机叶片冷却孔的加工项目,一个叶片上近千个直径0.08mm的微孔,孔壁要求无裂纹,公差控制在0.005mm以内,除了微孔EDM,当时试了好几种工艺,都达不到要求。
问:EDM加工会让工件表面产生微裂纹吗?
答:早年用老机床,脉冲能量控制差,加工后确实会出现较厚的变质层,参数不对还会出微裂纹。现在中高端EDM机床都配了智能脉冲控制模块,精加工时候的单脉冲能量能控制到微焦级别,加工出来的变质层厚度能控制在
干这行二十多年,我见过最多的报废工件,真不是机床精度不够,大多是工艺选得不对。
比如很多小厂子为了赶工期省成本,粗加工不分层,一股脑往下闷打,最后电极损耗不均匀,角落尺寸歪到姥姥家,拆下来才发现,直接整个工件报废。
还有最常见的,电极材料选错。我上个月还在佛山一个加工厂见过,拿紫铜干300mm深的大型腔粗加工,最后电极损耗了快2mm,尺寸超差,一套模具赔了十几万,老板蹲在车间门口抽烟,脸都绿了。
问:石墨电极和紫铜电极到底怎么选?
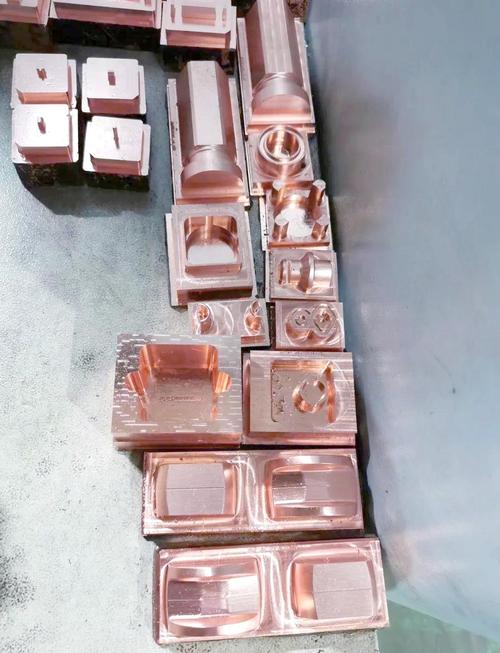
答:说点实操的干货,不用扯那些没用的参数。粗加工、大尺寸型腔优先选石墨,价格比紫铜便宜三分之一,损耗更小,加工速度还能快两成,就是加工的时候粉尘大一点,做好吸尘防护就行。精加工、高光洁度表面、细小纹路一定要选紫铜,紫铜电极损耗更均匀,能做出Ra0.2以下的光洁度,精度比石墨高一个档次。要是加工直径0.1mm以下的微孔,那只能选铜钨合金电极,没别的备选项。
💡 小提醒:选粗加工石墨电极,一定要买高纯度细颗粒的,便宜的粗颗粒石墨容易掉渣,加工的时候会在工件表面砸出小凹坑,修都修不好。
❗ 踩坑预警:淬火后的工件做EDM加工前,一定要做去应力处理。我见过太多案子,加工完尺寸对的,放半个月再测,变形超差了,最后全甩锅给EDM,其实是热处理没做去应力,跟加工没关系。
别觉得EDM是老工艺就没新东西了,现在行业里的新玩法真的能改变你对它的认知。
第一个,混联加工。现在珠三角的大模具厂,大多都改成CNC先铣掉90%以上的余量,剩下角落、硬料、薄壁部分留给EDM,整体加工效率能提
,刀具成本还降了近四分之一,比全EDM加工划算太多。
第二个,智能参数匹配。现在新出的中高端EDM机床,只要你输入工件材料、电极材料、要求的光洁度和精度,机床自动匹配脉冲参数、进给速度,不用老工艺员熬夜凭经验调参数,新手上去就能干出八九不离十的活。说实话我一开始觉得这是厂家炒概念,去年去东莞长安的模具城看现场,一个干了不到一年的新手,加工出来的模具精度比我认识的一个干了二十年的老工人调的还准,真的惊到我了!
还有微细线EDM,现在国内主流厂商都能做到线径0.02mm,加工太阳能光伏的硅钢切片、手机芯片封装模具,精度能控制在
以内,这放在十年前,根本想都不敢想。
不过话说回来,再好的设备,再新的技术,基础工艺不对都是白搭。EDM加工拼的就是细节,排气做不好,排不出加工屑,就会频繁拉弧烧工件;极性接反了,分分钟电极损耗翻十倍,这些都是多少年踩坑踩出来的经验,不是换个新机床就能解决的。
干加工这行,从来就没有什么万能工艺,适合的就是最好的。EDM活了这么多年,还能在高端制造占着核心位置,靠的就是别人干不了的活,它能稳稳干出来。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):内行才懂的高精度加工实战细节 https://www.dachanpin.com/a/tg/70531.html