跑过现场的工控人都懂。
以前车间里那堆布线,有多头疼。
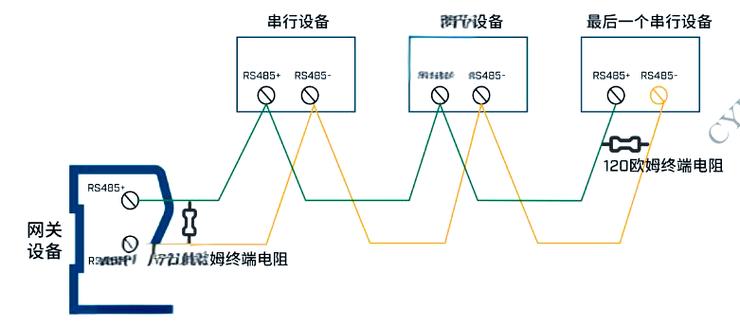
十年前我在珠三角的汽配车间帮忙改生产线,原来的串口总线拉了快两公里,稍微旁边走个大功率变频器,数据丢包丢到你怀疑人生,调参数调了三天三夜,最后把所有接头重新焊了一遍才勉强能用。那时候谁要是提以太网能进车间,我肯定说他是坐在办公室拍脑袋的IT佬。
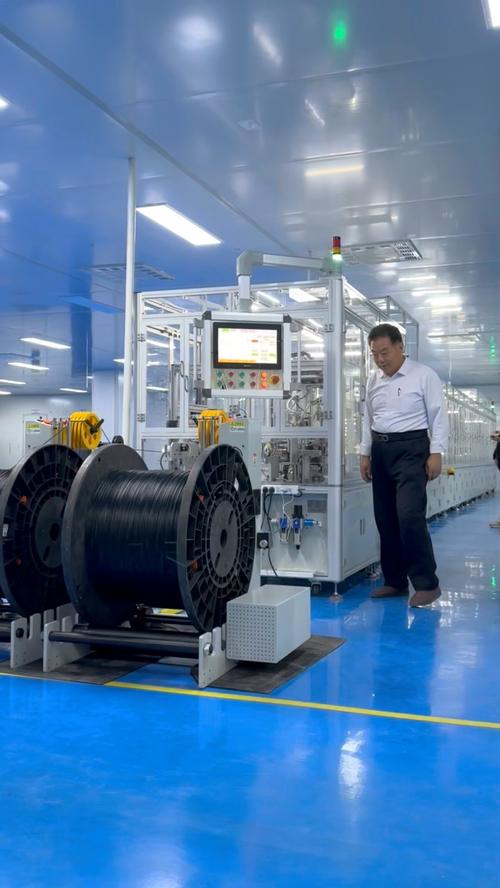
现在呢?我最近去看的长三角新建的动力电池工厂,三条自动化生产线,连AGV连机器人连在线质检视觉,全走工业以太网。
真香。
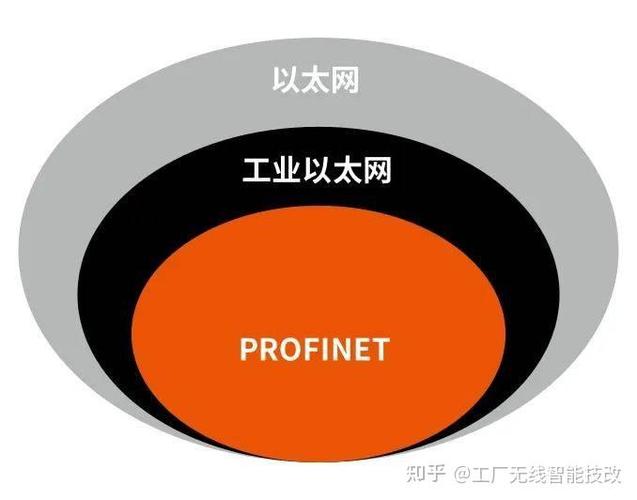
很多外行人看了名字就以为,工业以太网不过是把办公室的网线拉去车间用,换个名头卖钱而已。
大错特错。
民用以太网设计的时候,根本没考虑工业场景的极端需求:动辄七八十度的高温、满车间的油污粉尘、大功率设备带来的强电磁干扰、还有设备二十四小时运行的震动,普通网线半年就能被腐蚀得绝缘开裂,普通以太网协议根本不满足工业控制需要的低延迟高同步。
工业以太网从线缆、接头到协议栈全做了优化,抗干扰能力拉满,还把延迟控制在毫秒甚至微秒级别,才能满足控制设备的要求。
问:我车间小,预算有限,用普通网线接工控设备能不能凑合用?
答:看场景,要是你只是传个设备运行日志,没什么实时控制要求,车间干扰也小,凑合用三五个月没问题。但要是你用来控制机器人运动、同步多台伺服电机,哪怕延迟差个1毫秒,产品废了都是小事,撞机了修起来几十万,这个钱绝对不能省。
问:现在那么多工业以太网协议,Profinet、EtherCAT、EtherNet/IP选哪个好?
答:看你现有设备的品牌,国内大部分自动化设备现在都支持Profinet,选主流准没错,后续维护加设备都方便,别选太偏的小众协议,后面出问题找个懂的人都难。
原来传统工控总线都是碎片化的,各个品牌各玩各的,你用A品牌的PLC,接B品牌的伺服,还要加专门的转换网关,花钱不说,网关就是最容易出问题的点。
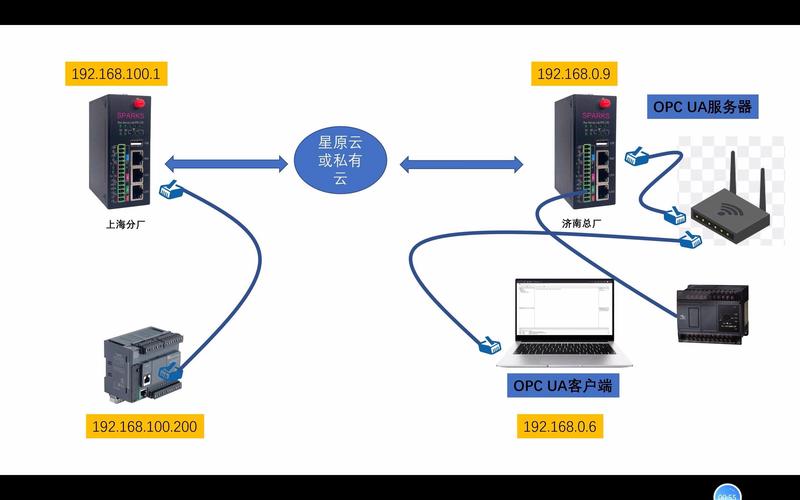
工业以太网是统一开放的标准,只要都符合协议,不管什么品牌直接连,不用额外转码,数据通得快还稳定。
我去年跟进过一个东莞的家具定制工厂,升级柔性生产线,原来老线用三种不同的总线,打通数据花了快二十万买网关,还经常断连。后来改成全工业以太网组网,花的钱比原来买网关还少,现在数据采集延迟不到1毫秒,客户定制下单,十分钟就能完成换产,原来换一次产要两个多小时。
差多少?一眼就能看出来。
没有工业以太网撑着,现在喊的工业大数据、数字孪生、柔性生产全都是空中楼阁,你连设备的数据都采不上来,谈什么智能化?
很多老板觉得不就是网线,买普通六类线就行,能省一点是一点。用不了一年,油污腐蚀绝缘层,加上电磁干扰,天天断网给你看。强干扰区域一定要用铠装屏蔽工业网线,水晶头也要带金属屏蔽层,一米多花几块钱,能帮你省几十万的停线损失。
❗
很多人习惯了原来老总线的串型连接,搞工业以太网也一台串一台,结果一个节点坏了,一整条线都停摆。关键生产线一定要做环形冗余拓扑,一个链路断了,另一个链路毫秒级切换,根本不会停线。这点投入真的不值一提,停线一小时损失都够买十年的冗余模块了。
✅
不要今天加一台设备拉一条线,明天加一台设备再拉一条,最后车间网线乱得像蜘蛛网,出了问题查都查半天。新建工厂或者整体升级,一定要提前规划,主干用千兆光纤,分支用工业以太网网线,每个机柜留好冗余端口,后面加设备直接插就行,一步到位省很多事。
说实话,这几年智能制造喊得凶,很多概念都是包装出来的噱头,换个名头割韭菜。工业以太网不是,它是真真正正落地,能帮工厂提效率降成本的东西。
不过话说回来,也没必要盲目跟风,你的工厂还是做大批量单一品种,原来的总线用得好好的,也没必要非得折腾换。只要你哪天要升级产线,要做柔性生产要上数据系统,工业以太网就是你绕不开的选择。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业以太网:智能制造时代绕不开的工控核心骨架 https://www.dachanpin.com/a/tg/70592.html