不是堆工序,复合加工的核心是一次装夹
我们说的复合加工技术,本质上是把多种不同的加工工艺,整合在同一台设备上,核心目的只有一个:一次装夹,完成全部加工。 别小看这八个字。原来加工一个带复杂内腔的轴类零件,要先上车床车外圆,卸下来换铣床铣键槽,再换钻床打孔,最后磨床抛光。光是来回转工序、换工装,至少得两三天,每次重装夹都会带来新的精度误差。 积少成多,最后成品的公差可能就超了。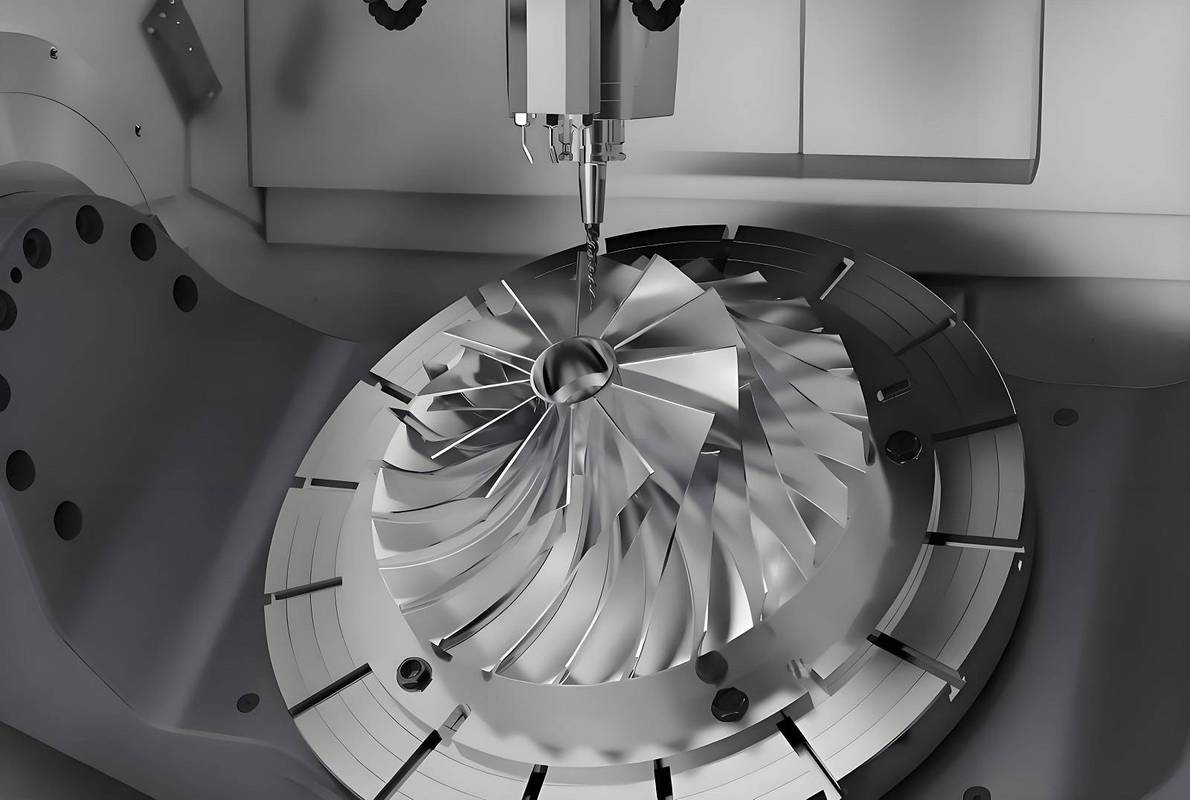
哪些领域真的离不开复合加工技术?
现在国内高端制造能起来,复合加工技术功不可没。 举几个实打实的例子: ✅ 航空航天的叶盘、叶片:结构复杂,精度要求到微米级,原来拆分加工的误差根本达不到要求,现在全靠五轴车铣复合一次成型。 ✅ 医用植入假体:比如髋关节、种植牙,形状都是根据病人个性化定制的,要车削、磨削、刻痕一次做完,拆分加工根本赶不上交付周期。 ✅ 精密模具:带复杂斜孔、内腔的注塑模具,原来要开好几次模,用复合加工一次搞定,交期能缩一半。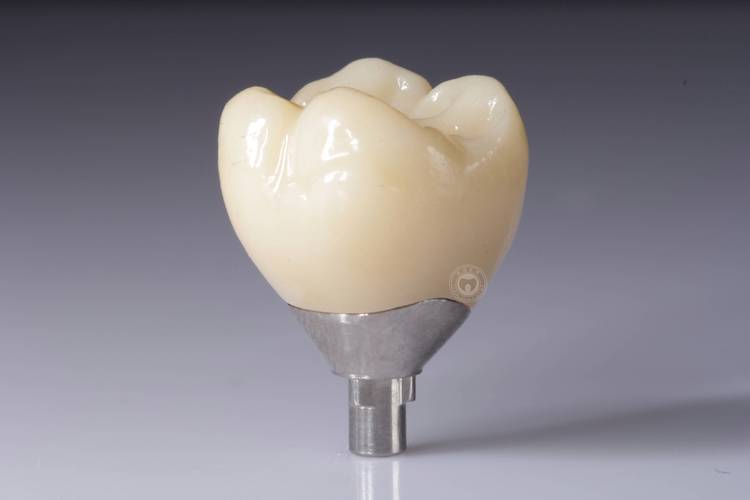
玩复合加工技术,最容易踩这几个坑
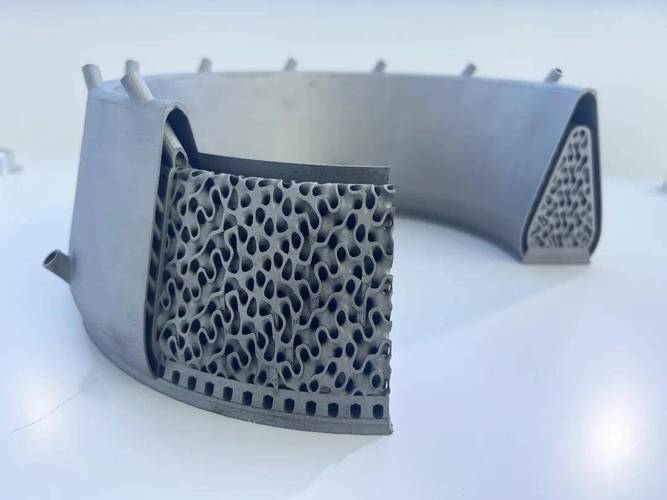
说实话,十家上复合加工的厂,有三四家都会踩坑,钱打了水漂。 第一个坑:重设备轻工艺。很多老板觉得我买了最贵的复合加工中心,就搞定了。不对。复合加工技术的灵魂是工艺编排。原来的工序顺序要全部重构,哪道先做哪道后做,怎么避免刀具干涉,怎么优化装夹,这些都是要花时间磨的,没有现成的答案。我见过一个厂,买了进口五轴复合,放了半年开不了工,就是没人会编工艺,太可惜了。 第二个坑:舍不得在刀具和编程上花钱。复合加工要换十几种甚至几十种刀,普通刀的精度跟不上,干出来的活公差就是超。还有编程,复合加工的编程比普通机床难好几倍,找个半吊子程序员,轻则废坯料,重则撞刀毁机器,亏起来比程序员工资多太多。 第三个坑:盲目上大设备。上来就要买亿级的五轴复合,其实你的业务根本用不到这么大的加工范围,放在那天天落灰,折旧都亏死。 不过话说回来,现在复合加工技术的迭代比我们想的快。最近两年增减材复合加工已经开始落地了,把3D打印和切削复合在一台设备上,做带复杂内腔的模具、零件,直接一次出成品,这要是放在五年前,想都不敢想。 很多人说现在高端制造被卡脖子,其实很多卡脖子的环节,不是我们买不到设备,是我们没摸透技术本身的逻辑。复合加工技术就是最好的例子,不是买了外国设备就叫拥有了技术,把工艺摸透,用好它,才是真的破局。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:复合加工技术:怎么就成了高端制造的破局密钥? https://www.dachanpin.com/a/tg/70689.html