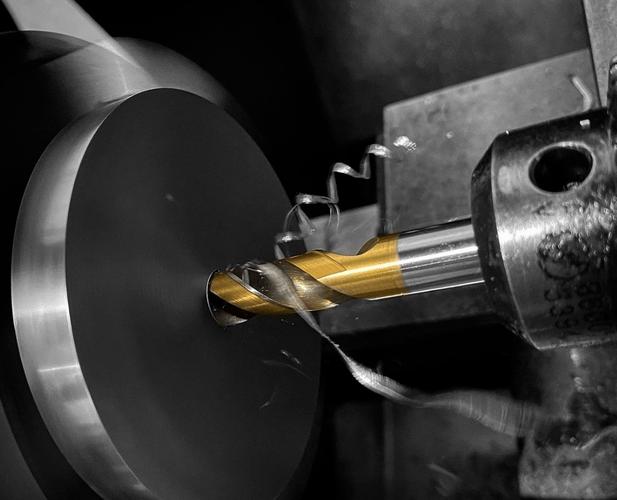
上周去苏州相城的一家精密零件厂盯交付,站在加工中心旁边看了半小时,给我气的差点把手里的测温枪扔了。他们家的操作工给TC4钛合金件开粗,进给量卡得跟十年前的老参数一模一样,刀具寿命只有说明书标称值的三分之一,卷屑缠得跟绷紧的弹簧似的,换刀时间占了整个班次的40%……
这钱烧的。
很多人一提到铣削加工,第一反应就是拿球头刀跑复杂曲面,追求Ra0.8的镜面效果,完全忽略了开粗阶段占了整个加工周期60%以上的时间,这里省下来的成本,比你在精加工环节抠那点进给量有用得多。
很多新手操作工有个误区,觉得吃刀越深,效率越高。其实根本不是——当径向切深超过刀具直径的50%的时候,刀具的切削弧长太长,切削热散不出去,哪怕你冲再大流量的乳化液,刀体的温度也会在10分钟内升到600度以上,硬质合金的硬度直接掉一半,不崩刃才怪。
问:我们厂一直按老工艺手册的参数开粗,为啥最近换了新的硬质合金涂层刀,刀具寿命反而比之前更差了?
答:别死扒十年前的工艺手册。现在的硬涂层刀具,本来就不适合满刃大切深干。你把径向切深调到刀具直径的25%,轴向切深给够1.5倍刃长,转速提20%,你再算刀具寿命——我上周帮东莞的一家3C结构件厂调完参数,单刀的加工件数从27件涨到了89件,没加一分钱的额外成本。
💡 这里要提个很多人忽略的点:现在的五轴联动铣削加工,根本不是为了“减少装夹次数”这么空泛的好处,开粗的时候可以让刀具侧刃顺着工件的斜度走,完全避开刀具端面中心的零切削速度区在硬料上硬磨的情况。上次见个厂做航空铝合金的加强结构件,之前三轴开粗要2个半小时,上了五轴摆角开粗,40分钟就完事了。
快得离谱。
说实话,我见过太多老板,一提铣削加工的刀具选型,张嘴就认山特维克、肯纳,普通45号钢的法兰件,非要买单价300多的进口涂层刀,算下来单件的刀具成本比卖出去的零件利润还高。
去年宁波的一家汽配厂,做汽车转向节的粗铣工序,之前用某知名品牌的进口刀,一把120块,能跑120件,后来换了本地涂层厂做的带38度大螺旋角的硬质合金刀,一把45块,能跑150件——算下来刀具成本直接砍了三分之二,加工出来的工件尺寸稳定性一点不差。
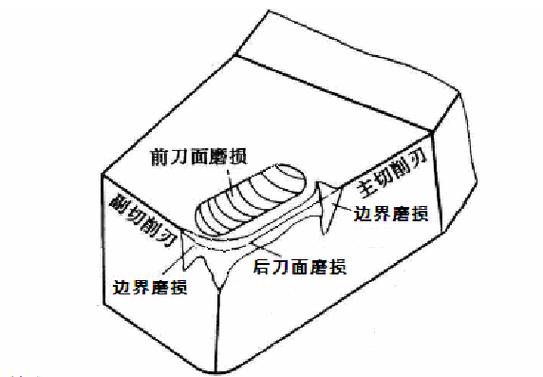
❗ 很多人没算过账,铣削加工里最费钱的从来不是买刀的钱,是刀具崩了之后打坏工件、刮伤工作台的隐性成本。去年帮苏州的一家厂复盘过一次生产故障,就是因为操作工嫌换刀麻烦,明知道刀已经磨到后刀面磨损0.3mm了,还硬撑着跑,最后刀崩了一块,直接把装夹的铝块打穿,连带把工作台的T型槽刮了一道3mm深的沟,光修工作台花了8000多,还耽误了3天的交付期。
得不偿失。
问:我们怎么判断什么时候换刀最划算?总不能刚磨一点就换,也不能等崩了再换吧?
答:别靠操作工的手感摸。现在新的加工中心都带主轴功率监测功能,你把后刀面磨损0.15mm对应的主轴功率阈值设好,系统自动提示换刀——我见过最夸张的厂,全靠老师傅站在旁边听切削声音判断换刀点,上个月新来的学徒听错了,硬跑了两个小时,废了17个高精度的304不锈钢件,直接损失小两万。
现在行业里的工艺迭代速度,比很多人想象的快得多。之前大家觉得铣削加工必须冲大流量乳化液才能降温排屑,现在很多精密零件厂已经换成了微量润滑系统——靠压缩空气带微量的植物基切削油,直接喷在切削区,切出来的钛合金件表面粗糙度能到Ra1.6,还没有乳化液残留,后续的清洗工序成本直接省了80%。
还有插铣工艺,之前大家觉得插铣就是粗加工阶段的“笨办法”,现在在深腔模具的加工里,用插铣的方式走刀,比传统的层铣效率高60%——特别是那种深度超过200mm的压铸模腔,之前用立铣刀悬伸太长,切削颤振得跟筛糠似的,现在插铣直接从上面往下扎,刀杆的刚性好得很,根本不用怕颤刀。
我去年去宁波看一家做汽车压铸模具的厂,之前做一套汽车保险杠的注塑模,光铣削加工就要12天,用了插铣工艺之后,6天就搞定了。那老板当时拍着我肩膀说,早知道这工艺这么香,之前为啥要花那么多钱买长刃的防颤刀!
人就是这样。总觉得贵的就是对的。
还有现在普及开的在机测量,就是刀具走完一个工序,测头直接伸出来测一下关键尺寸,超差了系统自动补刀,不用等整个程序跑完了把工件拆下来量,再重新装夹找正——之前有个厂做航空铝合金的支架,之前因为装夹找正的误差,每10件里就有2件尺寸超差,加了在机测量之后,废品率直接降到了0.1%以下。
其实干了这么多年工业,我从来不信什么“高大上的智能制造解决方案”。铣削加工说白了,就是人跟设备、跟刀具、跟材料掰手腕的过程。参数调对了,刀具选对了,流程顺了,钱自然就省下来了。别总想着靠砸钱买最贵的设备就能出好活——上次在嘉兴见个厂,花了两千多万买的五轴加工中心,工艺员还是按十年前的三轴参数写程序,跑出来的件效率还不如人家老机床调得好的。
你说搞笑不搞笑?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工里藏了12年车间经验的实操细节:别再被教科书的标准答案坑了 https://www.dachanpin.com/a/tg/71296.html