我上周在长三角的一家压力容器厂蹲了三天。
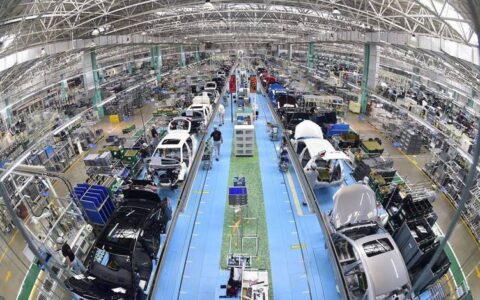
车间里12台六轴焊接机器人齐刷刷转着焊臂,旁边堆着的不是传统的焊渣收集盒,是一摞打印出来的、每0.1秒记录一次电流电压的工艺追溯报表。
太颠覆了。
换十年前我刚来这行的时候,谁能想到?那时候老师傅往工位一坐,焊枪一拿,凭手感调参数,焊完拍着胸脯说”我干了二十年,这焊缝裂了算我的”——现在?这种话在质量部根本过不了审。
那些被老师傅“手感神话”掩盖的焊接工艺核心参数
很多人对焊接的认知还停留在“把两块铁烧化粘到一起”的阶段,真的大错特错。现在做新能源汽车的电池托盘,用的是6系铝合金,壁厚才1.2mm,你要是按照传统手工焊的思路,电流调大一点直接烧穿,调小一点虚焊,后面电池包做出来碰一下就漏液,那是要出安全事故的。
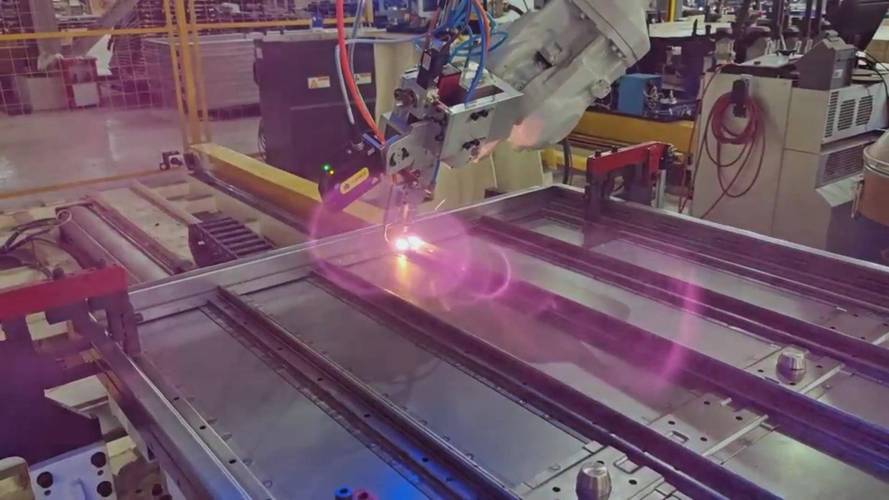
同样是焊6mm的Q355钢板,夏天车间温度35度,钢板表面结了一层薄的凝露,你要是完全照搬冬天15度时候的电流参数,焊缝边缘的气孔率能飙到12%,根本达不到UT探伤的一级标准。
💡 别信什么“万能焊接参数表”,所有能直接抄的参数,都是实验室里无风、恒温、无氧化的理想状态下测出来的,到了车间现场,差一点环境条件,结果天差地别。
上周跟车间的年轻工艺员聊天,他提了个特别实际的问题,我印象特别深。
问:我们厂现在上了机器人焊接系统,为什么同样的参数,机器人焊出来的焊缝有时候比老焊工手工焊的还差?
答:90%的问题出在焊枪的行走角度校准上。很多厂上机器人的时候,只教操作员怎么在示教器上点路径,根本没做焊枪姿态的动态标定——手工焊的时候,老焊工看到焊道偏了,手腕会自然微调个5到10度,机器人是死的,你示教的时候角度是30度,它就全程保持30度,碰到板材拼接间隙大了0.5mm,直接就焊偏了。我们去年给一家工程机械厂做工艺升级,光焊枪角度的动态补偿程序就调了两周,最终焊缝的一次合格率从72%拉到了98%,就靠这一个细节。
现在的焊接工艺,早就不是“焊完就完事”的阶段了
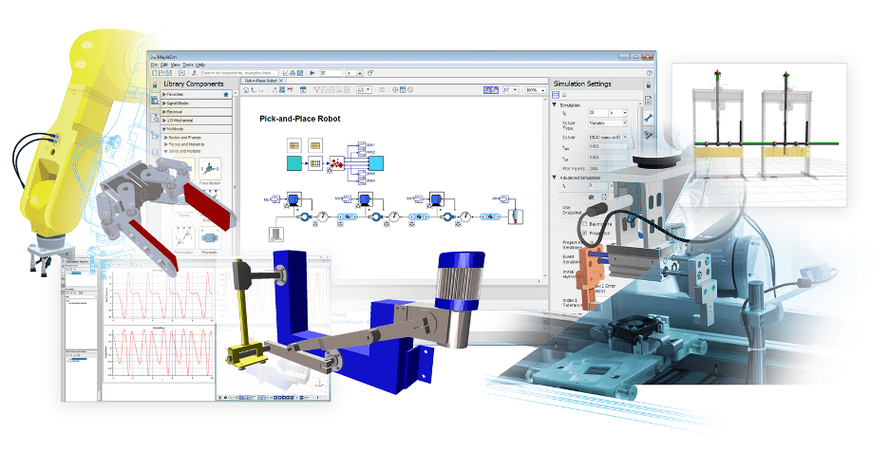
我见过太多厂对焊接工艺的理解,就是焊枪碰到工件那几秒钟的动作。实际上现在的行业实践,早就把焊接的管控范围延伸到了全流程。比如现在行业里推的数字孪生焊接技术,焊之前先在电脑里把整个焊接过程模拟一遍,热输入多少,焊接变形量有多大,残余应力会集中在哪个位置,提前算好,不是等焊完了发现板子翘了3mm,再拿火焰去烤着校平——那都是老办法了。
举个最直观的例子,做风电塔筒的法兰盘,直径6米多,板厚80mm,你要是按照传统的分段退焊法,焊完之后法兰的平面度能差出2mm,根本达不到塔筒对接的精度要求。现在用数字孪生模拟的话,提前把每一道焊道的焊接顺序、电流大小、层间温度全算好,焊完之后法兰的平面度误差能控制在0.3mm以内,连后期校形的工序都省了。
说真的,我见过太多厂花大价钱买了最贵的焊接机器人,买了最好的焊丝,最后焊缝合格率上不去,老板还骂操作员不用心。其实根本不是人的问题——是从根上就错了,焊接工艺不是焊枪碰到工件那几秒钟的事,是从下料、组对、焊前预热、层间温度控制、焊后消氢,全链条的事。你组对的时候间隙差了2mm,就算是请航天级的焊工来,也焊不出合格的焊缝。
上周有个做钢结构的老板找我咨询,说他们接了个高铁站的项目,要求焊缝全熔透,一次探伤合格率要到100%,之前试了三次都没过,急得嘴上起泡。
问:我们已经把焊工资质都提到最高级了,焊丝也换了进口的,为什么还是过不了探伤?
答:你查一下你们的焊前预热温度。很多厂焊厚板的时候,预热就是拿火焰烤两下,温度计随便测个表面温度就说达到要求了——实际上厚板的热量是往内部传的,表面烤到150度,板厚方向的中心位置可能才80度,焊的时候热应力没释放,焊缝内部全是微裂纹,探伤当然过不了。我们给他们改的方案特别简单:把传统的火焰表面预热,改成履带式电加热片,贴在板的两侧,持续保温两小时,每半小时测一次板厚中心的温度,稳定在120度再开焊,第二次探伤就全过了。根本不需要换更贵的焊丝,也不需要给焊工涨工资,就是把之前偷的懒补回来而已。
别神化自动化,好的焊接工艺永远是人和设备的平衡
现在行业里总有一种声音,说以后全是机器人焊接,焊工都要失业了。真不是。比如做特种合金焊接的,比如航空发动机上的高温合金构件,焊接的时候要求焊接热输入波动不能超过5%,这种场景机器人确实好用,但碰到那种小批量的、单件重量几吨的异形构件,你总不能为了这一个件,花几十万去给机器人做专属的示教程序吧?这时候有经验的焊工的价值就出来了——不是说焊工凭手感瞎焊,是焊工能根据现场的实际情况,快速调整焊接参数,在工艺允许的范围内找到最优的焊接路径。
❗ 我特别烦那种说“自动化将完全取代人工焊接”的言论。你去看现在的高端装备制造车间,从来不是全机器人的阵地,是机器人干批量、重复性的活,有经验的焊工干特殊场景、小批量的活,两边配合着来,效率最高,质量最稳。
去年在一家做航天管件的车间,看到一个干了二十多年的老焊工,焊那种直径10mm的钛合金小管,焊的时候旁边的传感器实时显示电流波动,全程波动没超过2%,比很多机器人的稳定性还好——人家不是靠手感,是这么多年练出来的对参数的敏感度,知道焊枪走快了要加多少电流,走慢了要减多少,跟工艺要求的参数完全对齐,根本不是瞎发挥。
前几天跟那个在压力容器厂蹲点的时候认识的年轻工艺员吃饭,他说现在车间里的老师傅,再也不拿“我干了多少年”当资本了,都抱着手机学新的工艺标准,学怎么看数字孪生的模拟结果,学怎么调机器人的参数补偿。
挺好的。
焊接这行干了快二十年,我最烦的就是把技术搞成玄学。什么“老师傅的手感”,什么“传男不传女的秘方”——扯远了。真正靠谱的焊接工艺,从来不是藏着掖着的绝活,是把每一个影响质量的小细节都抠到极致,是知道什么场景该用什么参数,什么问题该从根上解决,而不是焊完出了问题,拿打磨机把焊缝磨得光溜溜的,假装什么事都没发生。
对了,上次那个钢结构老板,昨天给我发微信,说他们的高铁站项目焊缝探伤全过了,给项目上省了二十多万的返工费。
说不开心是假的。
毕竟干工业的,最有成就感的时刻,从来不是写了多少论文,是你设计的工艺,真的能帮车间少出废品,少走弯路。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:摸过300台焊枪才懂:真正值钱的焊接工艺,从来不是拼手速 https://www.dachanpin.com/a/tg/71288.html