上周跟东莞一个做自动化零件的老板喝茶,他拍大腿说去年省了2万表面处理的钱,结果赔了12万的退货——因为给新能源设备做的安装支架,选了便宜的发黑处理,客户那边车间常年湿度超过70%,3个月就锈得掉渣,连带着把配套的铝型材都腐蚀出印子,人家直接扣了全额尾款。
真的。
这种事我见得太多了。很多中小机加厂总觉得,表面处理就是零件加工完的最后一道“面子工序”,随便找个报价最低的外协凑上就行,根本没意识到这道工序选不对,前面花几十万做的精密加工全是白搭。
别拿“差不多”当选型标准,这几个坑是真的疼
现在的应用场景早就不是十年前那种“只要不生锈就行”的要求了。同样是304不锈钢零件,做普通电解抛光能把粗糙度降到Ra0.8,用在普通输送设备上完全没问题,但如果是用在半导体真空腔体上,就得做电化学抛光加专项钝化,把表面附着的游离铁全部剥离干净——不然在高真空环境下,那些肉眼看不见的游离铁会慢慢释放颗粒,直接把整个腔体的洁净度拉垮,返工成本是表面处理费用的几十倍。
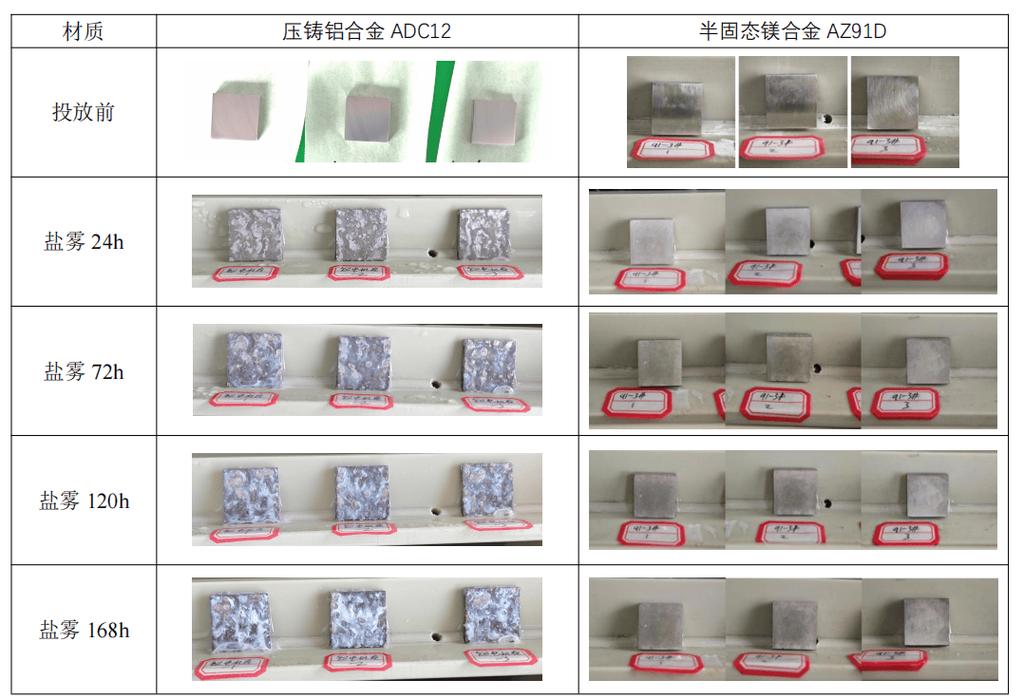
还有个踩过一次能记一辈子的坑:为了省成本,把要求硬质阳极氧化的铝合金零件换成普通阳极。之前碰到过苏州一个做自动化流水线滚轮的客户,要求的是12微米以上厚度的硬质阳极氧化,能扛住每天几万次的循环摩擦,结果厂里面为了省3块钱一个的加工费,找了个小作坊做普通阳极,实际镀层厚度才4微米,上线跑了2周,表面氧化层磨没了,滚轮直径直接小了0.2毫米,整条线的定位精度全飘了,停线整改了3天,算下来损失了小20万。
问:我们就是做普通民用机械零件的,对表面处理要求不高,能不能就选最便宜的工艺凑数?
答:真别。哪怕是普通民用零件,你算过售后成本没有?比如做户外用的五金连接件,选了便宜的发黑处理,盐雾测试只能过24小时,装到客户家的户外栏杆上,第二年雨季就锈得流黄水,客户给个差评,你在电商平台的链接权重掉了,那点省下来的表面处理钱,够你买流量不?现在大家对外观和耐用性的要求早就不是十年前那样了。
现在行业里真正好用的表面处理方案,早就不是十年前的老黄历了
很多人到现在选防腐工艺,还在镀锌和达克罗之间纠结,其实现在针对高防腐要求的零件,无铬锌铝涂层早就成了主流选择。这种工艺完全不含六价铬,符合欧盟最新的环保要求,盐雾测试能过1000小时以上,而且涂层本身极薄,不会影响零件的配合公差,比传统热镀锌薄了近三分之二,用在新能源汽车底盘、户外通信设备的结构件上特别合适,做出口的零件根本不用担心环保检测卡脖子。
之前很多人觉得表面处理必须全部外协,其实现在小批量的敏感零件,完全可以在车间里做。比如小型的等离子清洗机、便携式钝化处理槽,体积小、操作简单,像医疗器械、食品设备的小零件,不用来回跑外协厂,当天就能完成处理,既减少了运输过程中的磕碰和交叉污染,还能把生产周期缩短三分之一。
这里还要提个90%的工程师都会忽略的细节:表面处理的工艺要求,要从零件画图阶段就开始考虑,不能等所有机加工序都做完了,才想起来要做什么处理。比如你要做硬质阳极氧化,那零件上的尖角过渡、盲孔的深径比,都要提前留好余量,不然氧化层会在尖角位置因为电流集中长得过厚,盲孔里的处理液排不出来,就会出现局部腐蚀。之前有个年轻设计师,给零件设计的盲孔深度是直径的5倍,结果送过去做阳极氧化,孔里面根本挂不上工件,溶液排不净,最后整批几十万的零件都因为盲孔位置没有形成有效氧化层,在高湿环境下快速生锈,直接报废。
问:我们厂经常碰到零件做完表面处理后尺寸超差的问题,到底是哪里出了问题?
答:90%的情况是你在做工艺规划的时候,没给表面处理留够公差余量。举个例子,普通镀锌层的厚度一般是8-12微米,那你在加工轴类零件的时候,就要把这个厚度提前算进去——比如最终要求轴径是10毫米,你加工的时候就要做到9.98毫米左右,等镀层镀完刚好到10毫米的尺寸。要是你加工的时候就卡着10毫米的尺寸做,镀完层直接就大了20微米,装都装不进去。还有像阳极氧化、化学镀这些工艺,不光是表面会长镀层,有时候还会有轻微的腐蚀效果,把原来的加工表面粗糙度带粗一点,这些影响都要在一开始的工艺卡片上写清楚,别等送出去处理完了才发现尺寸不对,扯皮都扯不清。
选表面处理供应商,别光比报价,这几个细节比价格重要100倍
很多人找供应商,第一句话就是“你这个镀一层多少钱一公斤”,报完价比三家选个最便宜的,最后出问题了才反应过来,便宜的供应商根本没有完善的检测流程。比如找个小作坊做钝化,他连个盐雾测试箱都没有,做完就给你送过来,你根本不知道他用的钝化液是符合标准的,还是那种便宜的废酸兑的,当时看着亮堂堂的,装到设备上没俩月就生锈了。
✅ 一定要先看供应商的基础检测能力:至少要有膜厚仪、粗糙度仪,能自主完成常规盐雾测试,要是连个膜厚仪都没有,拍胸脯说自己做的镀层是10微米,你敢信?
❗ 别信什么“我们做了十几年从来没出过问题”的鬼话,涉及高要求的应用场景,一定要索要对应的第三方检测报告,比如要求盐雾过720小时,就让他给你出对应的测试报告,别光听他口头承诺。
💡 如果你的零件是用在高洁净度场景,比如半导体、医疗器械,一定要问清楚供应商有没有独立的处理工位,会不会把普通工业零件和高洁净要求的零件放在同一个槽子里处理——交叉污染的问题一旦出现,整批零件的洁净度都不达标,根本没法返工。
说实话,现在工业领域的竞争,早就不是比谁的加工费更便宜了,大家拼的就是细节。你零件加工得再精准,花几百万上五轴加工中心,形位公差能控制在2微米以内,结果最后找了个最便宜的表面处理外协,做完之后表面全是处理留下的挂具印、坑点,粗糙度到了Ra6.3,客户拿到手第一印象就差,哪怕你精度再高,人家也觉得你这个厂不专业。
前阵子跟一个做了20年表面处理的老师傅聊天,他说现在很多年轻工程师,总觉得表面处理是个没技术含量的边角料工序,其实根本不是——你要懂材料特性,懂电化学原理,懂客户的实际使用场景,才能选对最合适的工艺。省那点表面处理的钱,真的不够你赔一次售后损失的。
对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:表面处理选型别瞎凑数:中小机加厂踩过的那些真金白银的坑 https://www.dachanpin.com/a/tg/71290.html