为什么你拿到的电镀件,3个月就长红锈?
很多采购选电镀件,第一反应是比单价。同样尺寸的不锈钢支架,别家报0.8元/件,他报0.5元,你当场就想把合同签了。 殊不知这里面的门道,能把你后续的售后成本拉到原材料成本的3倍。 正规的装饰性镀镍工艺,是半光亮镍+光亮镍的双层结构,总厚度要求12μm以上,才能扛住48小时的中性盐雾测试不出现红锈。但很多中小电镀厂为了压成本,偷偷把双层结构换成单层薄镍,厚度从12μm直接压到5μm甚至3μm——你算算账,光镍料的成本就能省一半,他报的低价自然有空间。
2024年了,还在为电镀的环保成本买单?
前两年环保查得严的时候,很多电镀供应商把环保成本直接摊到报价里,一件普通的镀锌件,单独列的环保附加费能占到总价的20%。 不过话说回来,现在行业的玩法早就变了。 我上个月去长三角的省级电镀园区调研,看到里面的头部厂已经全部上了闭路循环水处理系统,水的重复利用率能到95%以上,按照2024年最新的环保税减免政策,只要回用率达标,能覆盖80%以上的环保支出。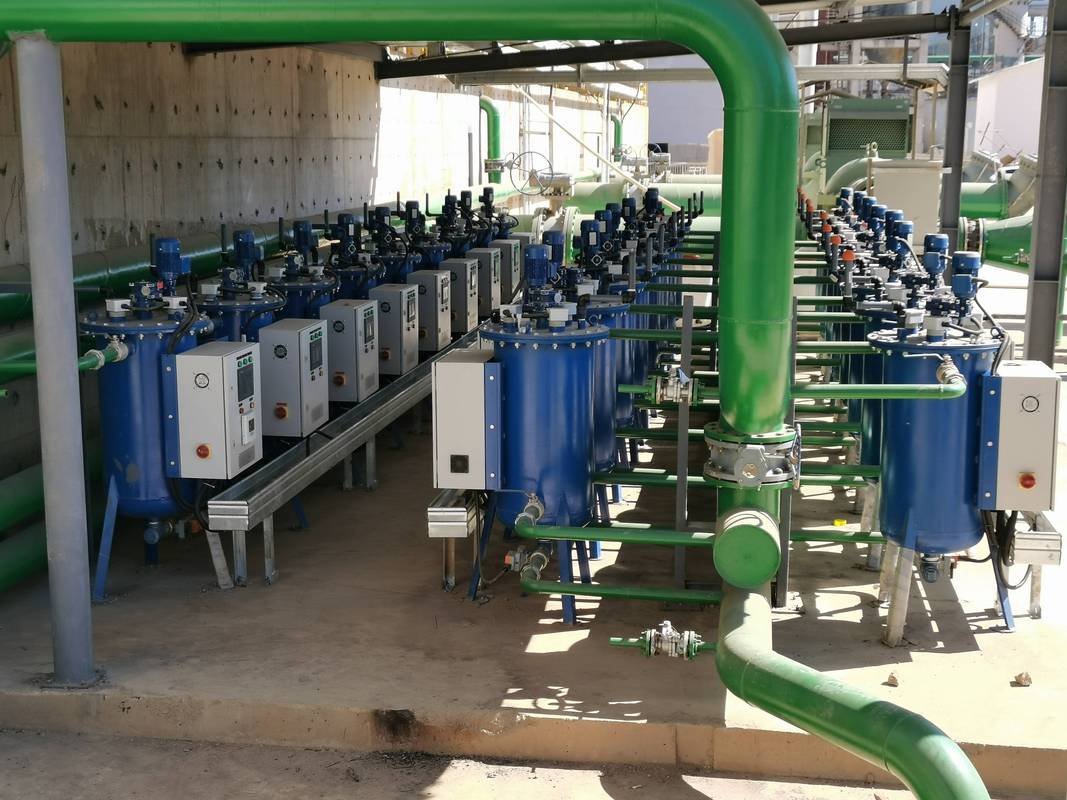
被低估的电镀附加值:不是越厚越好
很多采购有个误区:镀层越厚,零件越耐用。 真不是。 比如高精密的电子接插件,镀层太厚反而会导致插拔力变大,接触电阻升高,严重的还会出现插针卡滞的问题。现在珠三角的头部连接器厂,早就放弃了原来的厚镍工艺,换成了纳米级复合电镀层——也就是在亮镍层之后加一层微孔镍,再镀薄铬,总厚度只有原来工艺的60%,但是因为微孔结构能均匀分散腐蚀应力,盐雾性能反而比原来厚镀层的方案提升了30%,算下来镍材的成本还能降15%。 💡 现在这种工艺已经批量用到了新能源汽车的高压接插件上,毕竟新能源车的使用环境比消费电子苛刻得多,既要扛得住机舱的高温高湿,又要保证长期的导电稳定性。 我上次跟一个在电镀行业做了22年的老工程师喝茶,他说现在很多人追着搞什么新型电镀材料,其实最核心的竞争力还是把基础工艺做扎实。槽液的pH值多久测一次?过滤芯多久换一次?挂具的导电钩多久打磨一次?就这些看起来没人在意的小事,能把行业平均的电镀不良率从8%降到2%——这比花大价钱搞什么新材料靠谱多了。 别觉得这是小事。上个月东莞有家做五金件的厂,电镀不良率突然飙到12%,查了整整一周才找到原因:除油槽的pH值跌到了7.2,操作工嫌麻烦,不肯按规程补加除油剂。你说这上哪说理去?免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业电镀:90%采购踩过的成本坑与2024年实操指南 https://www.dachanpin.com/a/tg/71292.html