别把精益六西格玛拆成两张皮
很多人对这套方法的认知从根上就错了:觉得精益就是搞5S、理动线、砍浪费,六西格玛就是算数据、降不良、追那个3.4ppm的神级标准,俩东西凑一块就是“精益六西格玛”。 真不是。 精益解决的是“流不动”的问题——从原材料进车间,到成品出仓库,中间堵在哪、等多久、做了多少没用的动作,把这些多余的环节砍掉,整个生产链路才能顺起来。六西格玛解决的是“不稳定”的问题——同样的工序,为什么张三做出来的零件尺寸合格,李四做的就差了0.1mm?为什么这批产品的强度够,下批就不达标?把这些随机的波动管起来,生产出来的东西才能稳。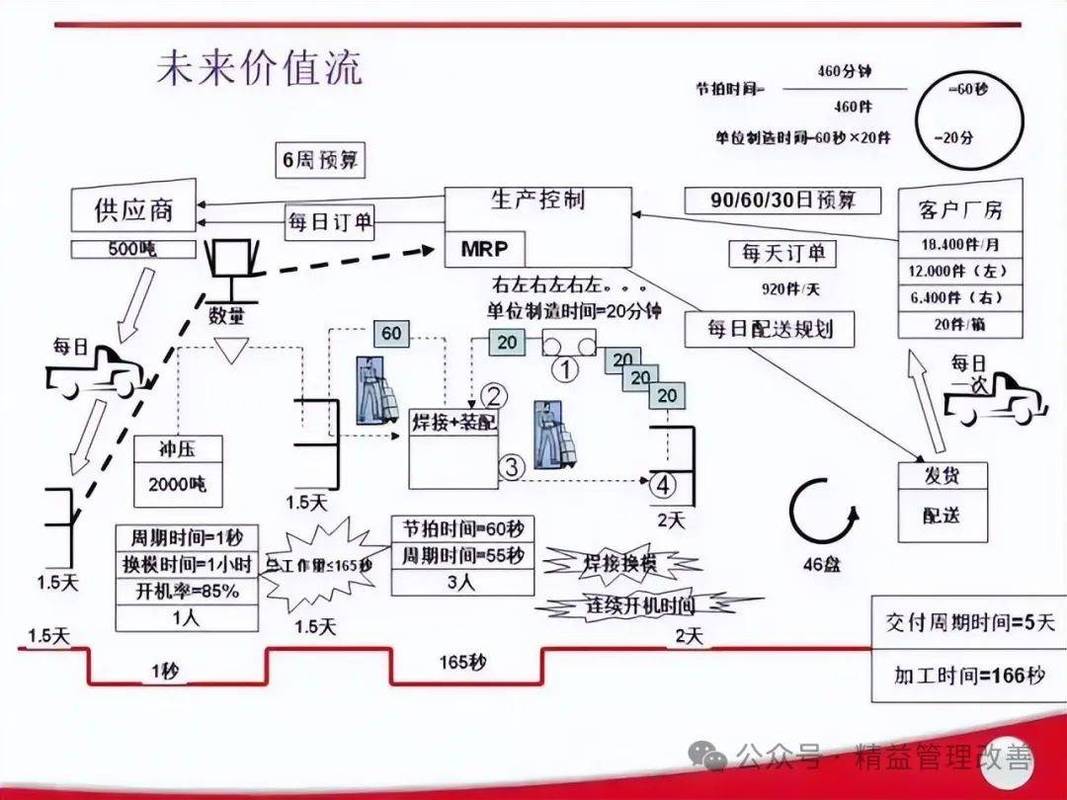
中小厂不用上来就追“六西格玛水平”
我接触过不下百家制造企业,最常听到的劝退理由就是:我们厂规模小,没那个资源做到6σ。 这话真的是被概念吓住了。 那个3.4ppm的标准,是行业里顶尖企业追求的长期目标,不是你第一天推精益六西格玛就要达到的及格线。去年在一家做食品包装机械的厂,原来的装配环节总差个0.2mm的间隙,装出来的机器跑起来漏粉,售后成本一年花了近百万。一开始他们的工艺团队拍脑袋说,要做到6σ水平,算下来要投800万换全新的加工设备,把老板直接吓跑了。 后来我们跟着车间蹲了3天,发现根本不需要换设备——原来的装配间隙波动,80%来自于装配台的地面不平,还有固定工装的螺丝没定期校准。就花了1200块把装配台的地面调平,每个星期给工装做一次精度校验,直接把间隙的波动从±0.5mm缩到了±0.15mm,售后漏粉的问题直接解决了80%,算下来一年省了70多万。
现在的精益六西格玛,早就不是靠手填表格了
我自己刚入行的时候,也犯过这个错,拿着厚厚的六西格玛手册去车间,给工人讲什么是正态分布,讲了半小时,工人直接问我“老师,你能不能告诉我,我现在调这个螺丝,拧几圈能少出点废品?”当时我脸一下就红了。 对啊,你讲一堆理论有啥用?一线工人要的是能直接落地的动作,不是统计公式。 更离谱的是,现在还有不少厂在拿20年前的老方法做精益六西格玛:给每个员工发个小本子,每天填20个生产数据,填完攒一周,工艺员对着表格算半天,等结果出来,问题已经在车间造成几万块的损失了。 真的,别再抱着老方法做了。 现在的精益六西格玛,早就跟生产系统打通了。上个月跟一个做新能源电机的工艺主管聊天,他说原来他们做精益六西格玛项目,要跨部门拉人开一下午会,现在直接在关键工序装了传感器,数据自动传到MES系统里,哪个参数超了波动阈值,系统直接把根因分析的方向推给负责人,原来要3天才能开完的分析会,现在半小时就能定改进方案。 ✅ 落地第一步:先找占总损失80%的那1-2个核心问题,别贪多。 ❗ 避坑提醒:别让咨询公司把项目做成“纸面文章”,所有的改进动作必须落到一线工位的操作上,不能停在管理层的汇报PPT里。 💡 小技巧:一开始不用追求完美的统计工具,哪怕你用Excel把每个批次的不良率拉个折线图,只要能找到波动的规律,就是有效的。 别再把这套方法当高大上的管理工具了,它本质上就是帮你少亏钱、多赚钱的干活指南。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:精益六西格玛不是大公司专属:车间一线落地的实操避坑指南 https://www.dachanpin.com/a/tg/71344.html