上周去江苏苏州一家汽车零部件厂做现场诊断,刚进车间就碰到设备主管对着报警记录拍桌子——上周刚换完的数控机床主轴轴承,跑了72小时又烧了。之前他们已经连续3次按”轴承质量差”的结论换件,每次换完撑不过一周,产线停一次损失快20万。我当时站在旁边看着,真的替他们心疼——三次换轴承的成本加起来快10万,加上停线损失,够把整个车间的润滑系统全部升级一遍了。这问题的核心根本不是轴承。是他们从一开始就没把根本原因分析(RCA)做对。
别把”找责任人”当RCA的终点
我见过太多工厂的RCA流程,从一开始就走偏了。一出设备故障、一批次产品不良,第一反应不是去查问题是怎么发生的,而是先圈定责任范围:是谁操作的?是谁巡检的?扣多少绩效?上次去南方一家食品加工厂做辅导,碰到包装机连续漏封,不良率冲到12%,车间主任上来就给包装岗的两个员工各罚了50块,说他们干活不认真。你说可笑不可笑?员工罚了小两百,问题一点没解决,最后蹲在机器旁边看了两个小时才发现,是包装膜的放卷张力传感器校准值飘了——而校准的SOP是半年前设备供应商写的,根本没考虑夏季车间湿度大带来的膜材拉伸率变化。说真的,这种把追责当分析的做法,本质上就是在逃避真问题。
很多人学了5why分析,就觉得拿着这个工具走天下了。问五个为什么,把答案串起来,就算完成RCA了?举个最常见的例子:数控机床主轴烧了,顺着问——为什么烧?缺润滑。为什么缺润滑?油泵压力不够。为什么压力不够?油滤堵了。为什么堵了?油里有金属屑。为什么有金属屑?上次换轴承的时候掉了个卡簧在油路里。到这一步,很多人就觉得找着根因了:把卡簧拿出来,洗油路,换个新油滤,完事。但真的完事了吗?为什么换轴承的时候会掉卡簧?因为换件作业的指导书里根本没写”换完轴承要对油路做通球检查”这一步,而且现场作业的时候,维修师傅旁边堆了半人高的待换零件,注意力被分散了。这才是真的根因——流程有漏洞,现场5S没做到位。你要是只把卡簧拿出来就完事,下次换个别的师傅,照样可能在换件的时候掉东西进油路。
经常有工厂的设备工程师跟我吐槽,说我们也用5why了,怎么还是找不对根因?
问:是不是5why工具本身有问题?为什么我按步骤问了五个为什么,最后解决的问题还是反复出?
答:根本不是工具的问题,是你把”连续问五个问题”当成了必须完成的KPI。比如刚才的轴承故障例子,如果你刚好问完第五个就碰到了”掉卡簧”这个具象的事件,就立刻停下来整改,完全不往下挖流程上的漏洞,下次换个别的维修师傅,照样可能在换件的时候掉东西进油路。好的RCA从来不是凑够五个问题的数量,而是挖到”只要这个系统漏洞存在,不管谁来操作,问题迟早会再发生”的层面才停。
现在的RCA早就不是拿着纸笔做记录的老办法了
搁十年前,做一次完整的RCA,得抱着厚厚的设备日志、纸质的点检记录、之前的故障报告翻来翻去,光找数据就得花大半天。现在不一样了。长三角一家做高端轴承的工厂,去年上了设备全生命周期管理系统,一旦设备触发非计划停机,系统会自动把停机前30分钟的振动数据、温度曲线、电机电流记录、油液检测结果全部拉出来,甚至会关联同型号设备的历史故障库,直接把可能的根因范围从原来的20多个缩到3个以内。原来3个工程师花2天才能做完的RCA分析,现在2个小时就能出初步报告。别觉得这是什么科幻场景,现在国内头部的锂电、汽车零部件工厂,基本都在这么干。
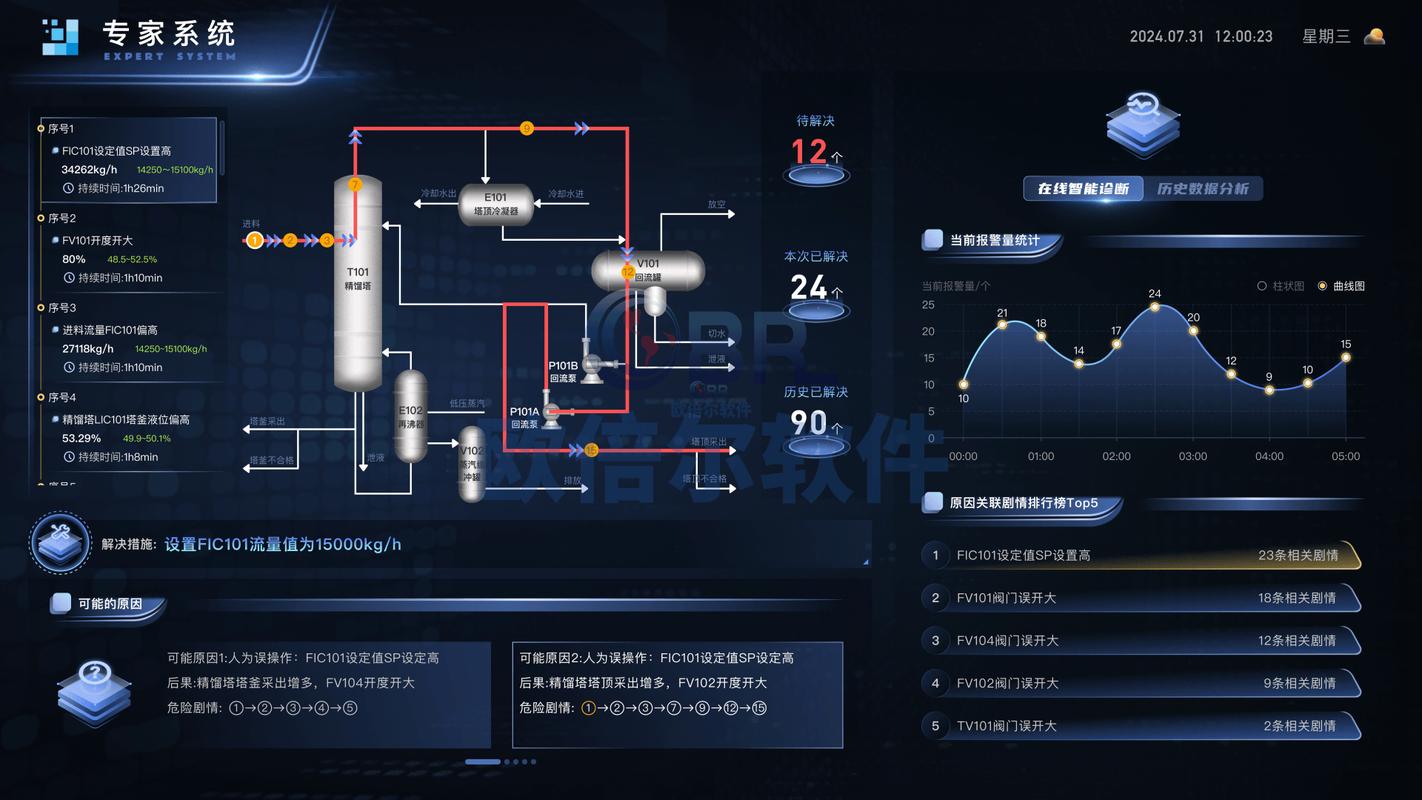
不过话说回来,上了系统也别觉得万事大吉。上个月帮一家锂电厂做RCA流程优化,他们的系统一开始弹出提示:”涂布机面密度超差的原因是浆料粘度波动”。工程师顺着查了一上午才发现,根本不是浆料的问题——是面密度传感器因为夏季车间温度高,校准值飘了,而系统默认的传感器校准周期是3个月,根本没考虑高温环境下的校准频率调整。数据不会自己说话,你要是连传感器多久校准一次都没定规矩,再贵的系统出来的分析结果都是错的。
问:我们厂现在还没上数字孪生系统,是不是就做不好RCA?
答:哪有的事。十年前我在制造现场做RCA的时候,连个稳定的Excel表格都没有,全靠现场拍的照片、手写的设备日志,照样把反复出现的热处理炉温不均的问题给解决了——根因就是炉门的密封条因为常年高温老化,每次开炉的时候漏进去的冷空气量不一样,原来的SOP里只写了”每周检查密封条”,根本没写”压下炉门的时候要测密封条的间隙值”。工具从来不是核心,核心是你有没有真的蹲在现场,盯着问题发生的全过程看,而不是坐在会议室里对着PPT拍脑袋。
RCA做没做对,看一个指标就够
很多企业的RCA报告写得花里胡哨,前面配着现场照片,中间列着分析过程,后面跟着十几条整改措施,看着特别专业。但你只要看一个指标——同类问题的重复发生率,就能判断这RCA到底做的怎么样。之前碰到的一家做汽车冲压件的厂,冲床连续出现模具崩刃的问题,第一次RCA写的是”操作工送料位置偏了”,整改是”给操作工做培训”;过了一个月又崩刃,这次RCA写的是”模具材质不好”,整改是”换更贵的模具钢”;又过了两个月还是崩刃,这次他们的设备经理蹲在冲床旁边看了整整两天的生产,才发现是送料机的定位块因为长期磨损,每次送料的位置偏差越来越大,而定位块的磨损根本不在日常点检的项目里。你说这闹心不闹心?前前后后花了十几万换模具、做培训,最后问题的根源就是点检表上漏了一行字。说白了,RCA最怕的就是”差不多就行”——找个看起来合理的理由,把整改做了,应付完检查就完事,根本不管下次还会不会出问题。
💡 做RCA的时候,一定要记住三个”不要”:
- ❗ 不要在问题刚发生的第一时间就下结论,先把所有相关的客观证据收齐,别上来就主观猜原因
- ❗ 不要把整改措施做成”加强培训””提高意识”这种没法落地的空话,所有的整改必须对应到具体的流程、具体的检查节点、具体的责任人
- ❗ 不要做完RCA就把报告锁进柜子里,要每季度把所有的RCA报告拿出来复盘,看看之前找的根因是不是真的解决了问题
制造现场的问题从来没有什么”天选倒霉鬼”,每一次故障、每一次停线,都是系统在给你发信号。你愿不愿意蹲下来,顺着信号一点点往回找,找到那个藏在流程缝里的真问题,才是RCA真正的价值。毕竟,你在RCA上省的每一点功夫,最后都会变成产线上停线的损失,连本带利还给你。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:制造现场根本原因分析(RCA)实战:别让无效复盘拖垮产线效率 https://www.dachanpin.com/a/tg/71341.html