你以为的MSA,根本没碰到测量系统的真问题
绝大多数人对MSA的认知,停留在“GR&R小于10%就算合格”的刻板印象里。去年在长三角某汽车零部件厂驻场,他们测活塞环的弹力,GR&R算出来是8.2%,完全符合IATF16949的要求,结果连续三个月收到客户投诉,说交付的活塞环弹力值偏上限,装到发动机上怠速抖动。 查了整整一周才找到根源:做MSA的时候,操作人员为了数值好看,每次都把活塞环精准卡到治具的中心位置,可实际生产测量的时候,治具根本没有定位销,操作工每次放环的位置能偏出2mm,测出来的弹力值自然和真实值差了一大截。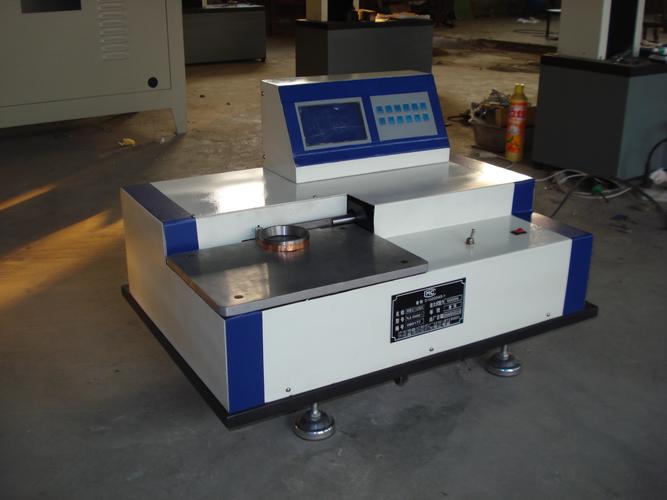
现在工厂里做MSA,早就不是十年前那套老方法了
十年前大家做MSA,都是季度抽一次样,离线算完报告就完事。现在头部制造企业的MSA,早就嵌入到生产全流程里了。 就拿新能源电池行业来说,测极片厚度的在线测厚仪,原来的做法是每季度抽10个片,让三个操作工拿千分尺比对一次,现在是测厚仪把每秒采集的厚度值实时传到MES系统,系统自动跑漂移分析——只要同一卷极片的测量值在1小时内出现超过2σ的偏移,立刻触发报警,根本不用等季度审核才发现测量系统飘了。 别觉得这种方法是大厂的专利。现在的MSA核心早就不是“凑够GR&R的合格值”,而是要确认你的测量系统能不能把产品的正常波动和异常波动区分开。很多厂GR&R算出来是9%,看起来合格,结果测量仪的分辨率只有0.1mm,要测的尺寸公差是±0.05mm,这种测量系统连正常的尺寸波动都分不出来,再高的GR&R都是白搭。
做MSA最容易踩的3个坑,踩中一个全白搭
❗ 第一个坑:拿标准件当被测对象做GR&R。 很多人觉得标准件精度高,测出来数值稳,结果根本反映不了实际生产中工件的表面粗糙度、形位公差带来的测量误差。比如你测轴的直径,标准件是抛光过的光轴,实际生产的轴是有磨削纹路的,千分尺卡上去的数值差能到0.02mm,你拿标准件测的GR&R有啥用? 💡 第二个坑:忽略环境带来的系统误差。 夏天车间温度飙到38度,你的三坐标测量室没开空调,测出来的尺寸因为热胀冷缩飘了0.03mm,你还以为是机床加工出问题了,调了半天切削参数,纯纯浪费产能。做MSA的时候,测量条件必须和日常生产的测量条件完全一致,别特意把环境调到最理想的状态,测出来的数值根本没有参考性。 ✅ 第三个坑:MSA报告写完就完事,根本不做闭环。 比如你算出来某台卡尺的偏倚是+0.03mm,报告里写了“偏倚在合格范围内,可继续使用”,结果根本没人去把卡尺的零位调回来。那你接下来测的所有尺寸都比真实值大0.03mm,时间长了肯定出批量质量问题。 上次和一个做了20年质量的老厂长聊天,他说现在很多工厂的质量体系是“两层皮”——文件里写的全对,实际干活全走样。 测量系统分析(MSA)从来不是给审核员看的材料。你测出来的每一个数,是你判断零件合不合格的唯一依据。要是测量系统本身不准,你后面做的SPC、过程能力分析、8D报告,全是空中楼阁。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别让假数据骗了你:测量系统分析(MSA)才是制造质量的隐形底座 https://www.dachanpin.com/a/tg/71338.html