上周去苏州一家做新能源结构件的厂审核,质检主管拉着我吐槽,说他们QC团队把质量控制(QC)七大手法的海报贴了满墙,真到出批量尺寸超差的问题,连个因果图都画不明白。
我当时就笑了。
这哪是工具没用?是他们把这些工具当应付外审的道具了。
很多新人刚接触QC工作的时候,上来就把七个手法的定义抄在笔记本上:查检表、层别法、柏拉图、因果图、散布图、直方图、控制图,背得能倒背如流,真到现场遇到批量不良,还是只会拍着脑袋问员工”你今天是不是操作不认真”。
💡 说句实在的,你把柏拉图的Top3不良连续追三个月,良率涨5个点都是保守数!
我见过太多厂的QC,做柏拉图就是把过去三个月的不良数据往Excel里一拉,截个图存进审核资料里,根本没对着柏拉图找核心不良点去追根因。数据是死的,人是活的,你对着漂亮的图表拍照片,永远解决不了真实的生产问题。
问:我们厂之前也用柏拉图追过不良,为啥追了俩月一点效果都没有?
答:大概率是你分层没做对。很多人拉柏拉图的时候,把白班夜班、不同设备、不同批次原材料的不良混在一起算占比,最后出来的Top3根本不是真的核心问题——比如你把A设备的尺寸超差和B设备的表面划伤混在一起算,最后算出来总不良占比最高的是尺寸超差,但你根本不知道这超差80%都是A设备主轴磨损导致的,追了半天换切削参数,当然没用。这也是为啥层别法是所有QC手法的基础——你连数据从哪来、是谁、在什么条件下产生的都没搞清楚,后面的分析全是瞎扯。
很多人对QC七大手法的印象还停留在QC拿个纸质查检表,蹲在工位旁边记数据,下班了凑在电脑前画一下午图。
早就不是这样了。
现在不少做得好的制造企业,已经把这些QC工具嵌到MES系统里了。比如查检表,现在直接对接工位的扫码终端,不良类型点一下就上传,不用QC下班了凑数据填半天。
❗ 别觉得用系统做就少了灵魂——我见过太多厂,为了让数据”好看”,手动改MES里的不良数,最后系统拉出来的控制图全是完美的直线,等真出批量报废的时候,已经晚了。
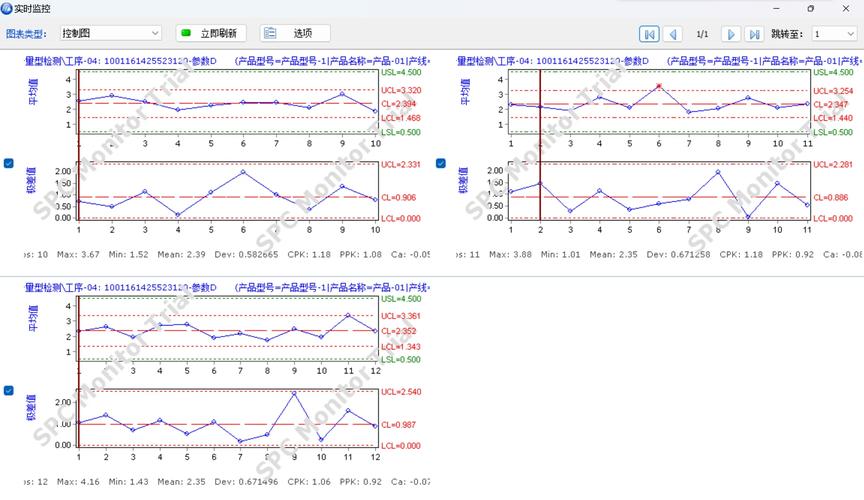
现在机加工车间的关键尺寸,直接对接在线测量仪,数据实时传到控制图上,一旦出现连续7个点同方向偏移,系统直接报警,根本不用QC守在那挨个看数。这种模式下,QC从原来的”事后挑不良”,变成了”事前防不良”,这才是这些老工具在当下的真正价值。
问:我们是小厂,没预算上MES,是不是就用不好质量控制(QC)七大手法了?
答:真不是。我去年在东莞帮一家做小五金的30人小厂做辅导,人家就用最普通的Excel,把每天的不良按设备、班组、原材料批次分层做查检表,每周拉一次柏拉图,三个月时间把不良率从12%压到了2.1%。
说实话,我跑了快上百家制造企业,见过把QC七大手法用得很好的厂,也见过太多把这些工具用成形式主义的厂。其中最容易被用歪的,就是三个最基础的手法:
✅ 因果图别坐在办公室画
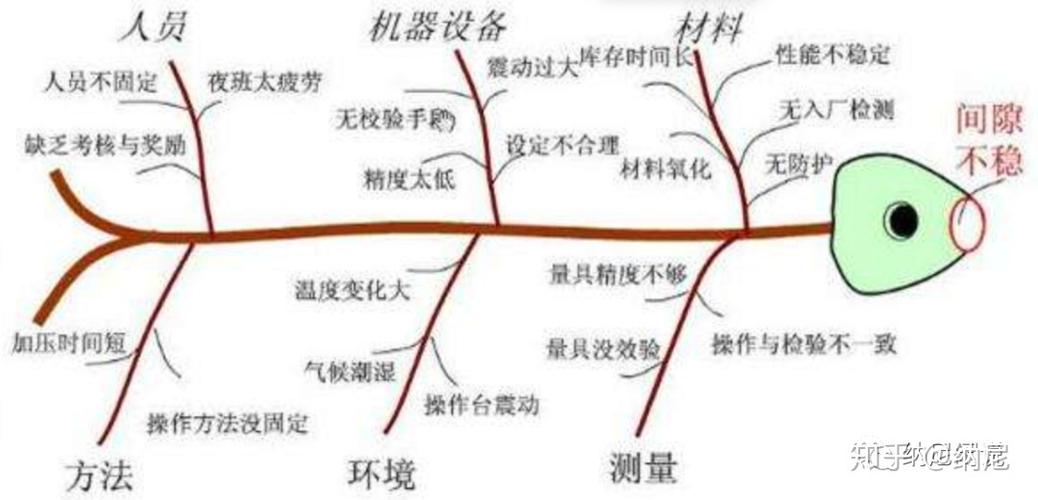
很多人画因果图就是套人、机、料、法、环、测六个模板,每个分支随便写两句话,根本不请一线的操作员工、设备维修师傅一起参与。之前遇到过一个表面划伤的问题,QC在办公室写的根因是”员工操作不仔细”,结果拉着磨床工聊了10分钟才发现,是上周换的切削液过滤精度不够,磨屑卡在砂轮和工件之间,才导致的划伤。
✅ 散布图别拿几组数据就下结论
很多人用散布图就是随便拉两组变量,看着点的趋势像条直线就说两者强相关,根本不考虑样本量够不够、有没有其他干扰变量。比如你拿10组切削速度和表面粗糙度的数据,就说两者是强相关,最后换了切削速度才发现,之前的样本根本没排除刀具磨损的影响——刀具磨到后期,不管你怎么调速度,粗糙度都会往上飘。
✅ 直方图别只堆柱子不对比公差
很多人画直方图就是把尺寸数据拉个柱状图,截个图存进档案,根本没把公差范围叠在图上对比。等哪天发现直方图的分布已经快碰到公差上限的时候,车间已经出了快一筐的超差品了。
说真的,我见过太多QC把七大手法用成了应付检查的道具,甚至有厂的QC部门专门招了个文员,每天的工作就是把过去的不良数据重新排版,做成漂亮的图表,应付客户的审核。
至于这些图表背后的问题有没有解决?
没人关心。
上周跟那个苏州厂的质检主管通电话,说他们现在把贴在墙上的海报撤了,每周一拉着一线的班组长开半小时的分析会,对着上周的柏拉图找问题,现在良率已经从82%涨到94%了。
你看。
老工具从来不会过时。
过时的是那些把工具当摆设的人。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:质量控制(QC)七大手法:别拿老工具当应付审核的花架子,车间落地才是真降本 https://www.dachanpin.com/a/tg/71339.html