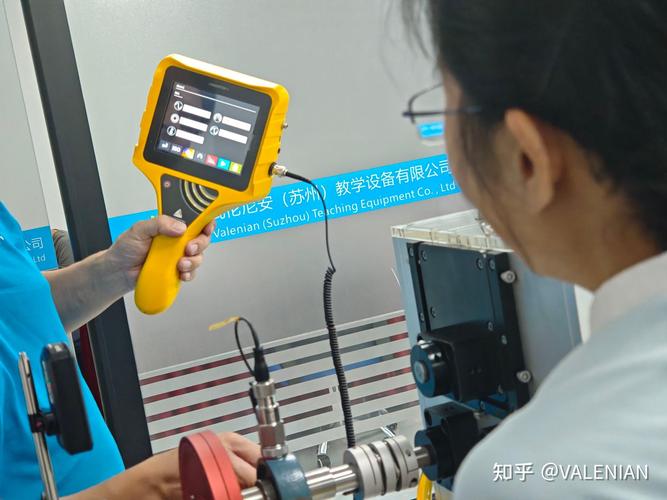
上个月跑江苏常州的一家汽车零部件冲压车间,刚进门就看见车间主任蹲在冲压线旁边的水泥地上,脚边扔着半盒没抽完的烟。线停了48小时。主传动轴承直接抱死,轴瓦磨得露了铜底,连带换的齿轮、密封件算上,加上赶订单的加急物流费,直接损失两百多万。他跟我吐槽,前一周就觉得电机声音不对,以为是皮带松了,紧了紧就没管——谁能想到那点声音不对,就是轴承点蚀的信号啊。
我刚入行的时候,厂里的老师傅真的是拿个一字改锥,一头抵在电机壳上,一头贴耳朵听,就能判断轴承是不是快坏了。那时候的设备转速低,负载稳,点蚀发展到能被人耳捕捉的程度,剩下的寿命还能撑个把月,足够安排计划检修。
现在呢?
高速加工中心的主轴转速能冲到20000转,风机的叶轮线速度能到120m/s,轴承早期点蚀产生的振动频率能到几千赫兹,振幅只有微米级。你手摸上去,顶多觉得“好像有点震”,根本分辨不出来跟正常运行的区别。等你耳朵能听出异响、手能摸出发烫的时候,磨损已经到了滚道剥落的程度,离抱死也就几个小时的事。
这时候你再上设备修,哪还有什么“计划检修”可言,全是慌慌张张的救火。
问:我们厂已经装了全套在线温度监测系统,真的还需要做工业振动分析吗?
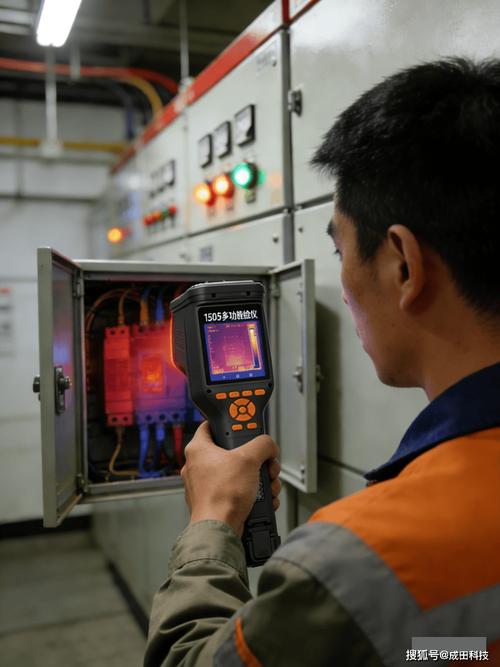
答:测温的滞后性,是所有搞设备维护的人都吃过的亏。轴承从出现微观点蚀到温度升高,中间隔着3-7天的发展周期。等温度传感器报警的时候,磨损已经进展到滚道大面积剥落的阶段,别说修轴承,连配合的轴颈都可能被拉伤。工业振动分析抓的是微米级的位移变化,0.1g的加速度异常就能揪出最早的隐患,这跟测温根本不是一个反应速度维度的东西。
我见过太多人,砸了大价钱买进口的振动分析仪,最后测出来的数据一塌糊涂,还反过来怪设备不准。
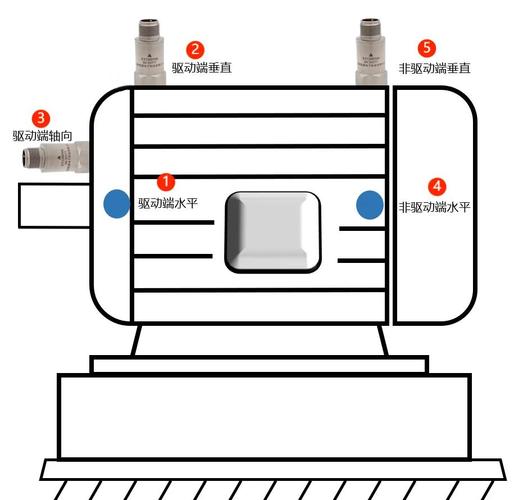
比如最常见的错误:传感器随便一粘就测。有人图省事,把加速度传感器粘在电机的外壳螺栓上,测出来的全是壳体共振的杂波,跟轴承座真实的振动传递路径隔了三层,数据参考价值约等于零。❗ 别再拿壳体上测出来的振动值当轴承的真实数据了,传递路径上每多一个连接面,信号的衰减和失真就会多一层,测出来的数根本没法做趋势对比。还有的人硬套ISO的标准值,不管自己的设备是装在软基础的钢结构平台上,还是硬邦邦的水泥地基上,拿着阈值表就打勾,最后写出来的报告花里胡哨,现场的真实隐患一个没揪出来。
我上周碰到个更离谱的客户,花了12万买的进口设备,连续测了一个月的数据,跟三年前的历史基线对不上,急得满头汗。最后查了半小时才发现,他把传感器的灵敏度参数设错了,整整差了一个数量级。
问:我们测出来的振动速度有效值在标准范围内,是不是就代表设备完全健康?
答:千万别被总有效值给骗了。这是入门级分析最容易踩的大坑。之前宁波有个做通风设备的客户,风机的振动速度有效值才2.2mm/s,远低于ISO10816规定的合格阈值,结果频谱一拉,1倍转频的幅值比三个月前涨了45%。拆开来一看,叶轮上粘了厚厚一层生产过程中飘上去的粉尘,动平衡早就飘了。等你等到总有效值超阈值报警,那粉尘都厚到能让叶轮掉块了,高速转起来飞出去,能把旁边的安全护板砸穿。
很多人对振动分析的印象,还停留在“设备出问题了,拿个仪器过来测一测找原因”。根本不是这样。
去年去东莞的一家注塑机生产车间,他们把所有核心传动部件的振动传感器接了边缘计算网关,算法自动提取保持架故障频率、滚动体通过频率的特征值,跟MES系统的生产订单数据打通。上次系统提前12天提示某台机的注射座轴承出现早期点蚀,他们趁着换模具的间隙,花了20分钟就把轴承换了,全程没有影响生产节拍。换下来的轴承拆开看,确实有针尖大的点蚀,离真正影响精度还有好长一段距离。
💡 别觉得这是头部大厂的专属玩法。现在单通道的便携振动仪,算上配套的分析软件,也就几千块钱。对比一次意外停机动辄几十万的损失,这笔投入的回报率,算上三个月就能回本。
说实话,我见过太多工厂,把维护预算全砸在换最贵的轴承、上最高端的润滑油上,就是不肯花点时间把振动分析的基础流程跑通。等设备突然崩了,才拍大腿说早知道当初多留意点振动数据。
真的。
设备不会突然坏的。所有的突发故障,早就在振动信号里给你发了无数次预警。就看你愿不愿意接。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业振动分析:别等轴承抱死停线,才想起做这件事 https://www.dachanpin.com/a/tg/71456.html