为什么老工艺的瓶颈卡了我们快20年?
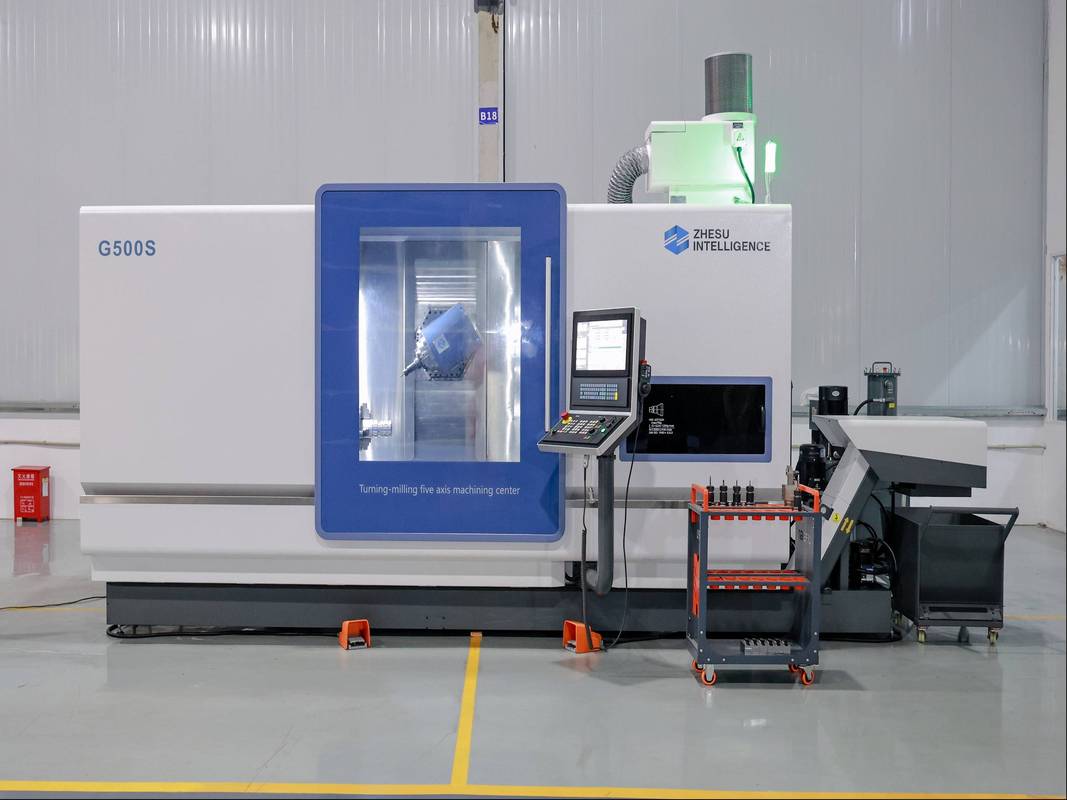
做制造的都懂,分散工序的痛点从来不是设备不够快。 误差是会攒的。 你在车床上找正的基准,搬到铣床上重新卡盘,哪怕用千分表反复打,也难免有个两三个微米的偏差。攒到最后,同轴度超差,尺寸不对,返工,报废。上次碰到个做航空结构件的工艺工程师吐槽,说之前车完端面铣键槽,累计同轴度误差冲到0.08mm,直接把一整批价值20万的铝合金料全废了,当时车间主任蹲在废料堆旁边抽了半包烟,那叫一个窝火。 问:复合加工技术不就是把几台设备拼到一起吗?能有这么大差别? 答:真不是拼设备。我见过不少老板图便宜,把旧车床旁边加个简易铣头就敢叫复合加工单元,那根本不算。真正的复合加工技术核心是一次装夹完成全部工序,从毛坯上料开始,车、铣、钻、攻丝甚至激光打标,全流程在同一个坐标系统里走完,没有反复装夹的误差,没有工序间的周转等待。刚才说的那家电机轴厂,换了设备之后同轴度误差稳定在0.01mm以内,之前的不良率从3.2%直接掉到0.3%,光这一项每个月省的返工费就够付设备分期的一半。2024年最新的落地场景,别再只盯着车铣复合看
很多人对复合加工技术的印象还停留在十年前的车铣复合机,其实现在的技术边界早就拓宽了。 磨削和加工中心复合,激光淬火和切削复合,甚至金属3D打印和减材铣削的复合,现在都已经在量产线上跑通了。比如现在给航空航天企业做的整体叶盘,原来要先五轴铣削出粗形,再靠老师傅手工抛光,一件叶盘要做18天,表面粗糙度还不稳定。现在用的是五轴铣削加离子抛光的复合加工单元,6天就能出成品,表面粗糙度直接到Ra0.2,连后续的高温涂层附着力测试都一次过。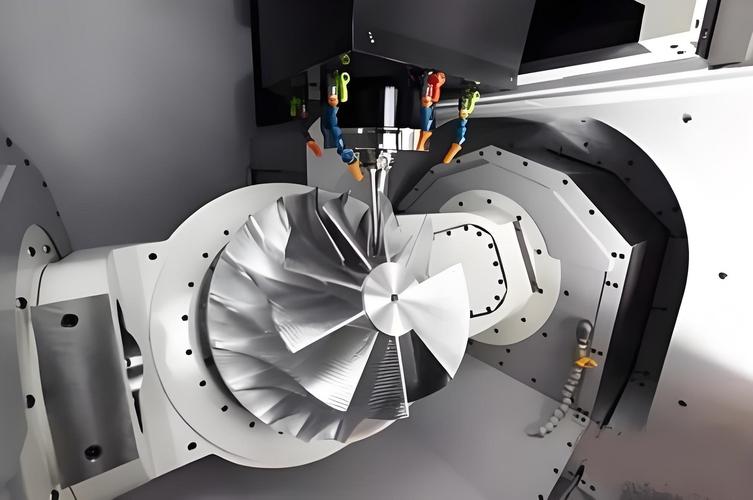
别被参数表骗了,落地时最容易踩的3个坑
我跑了快上百家制造车间,见过太多花了大价钱上复合设备,最后效率没提上来的案例。总结下来,坑基本都在这三个地方: ✅ 第一,别只看主轴转速、刀库容量这些纸面参数。真正决定复合加工效率的,是机床的坐标系统重复定位精度,还有刀塔换刀的响应速度。我见过不少参数写得天花乱坠的设备,换一次刀要12秒,而单工序的加工时间才30秒,光换刀的时间就占了三分之一,算下来效率还不如原来的分散设备。 ✅ 第二,别忽略后续的程序适配成本。很多厂买了复合设备,还是用原来分散工序的编程思路,一个程序拆成好几个,换一次刀就重新对一次基准,那跟原来的老工艺有啥区别?真正能把复合加工技术的效率拉满的,是工艺团队要重新梳理整个加工流程,从毛坯定位开始就把所有工序的坐标统一算好,一次跑完。 ✅ 第三,别觉得设备买回来就万事大吉。上次在宁波的一家模具厂碰到个事,他们上了台铣磨复合的加工中心,用来做注塑模的高精度型腔,原来的操作员工都是干普通铣床出身的,没人会用复合加工的精密磨削模块,设备买回来放了半年,还是跟原来一样只用来做粗铣,最终的精磨工序还是要搬到外圆磨床上做,等于花了两倍的钱买了台普通铣床。 说真的,工业领域没有什么万能的黑科技。复合加工技术从最早的车削加简易铣削的雏形,到现在融合了增材制造、激光加工、精密抛光的多工艺集成,本质上都是为了少走弯路,少装一次夹,少等一分钟,少废一批料。 上周回相城那家电机轴厂,车间主任给我算了个总账,去年一年靠这两台复合加工设备,省了12个工人的人力成本,减少了40多万的报废损失,设备的钱已经赚回来三分之二了。他说之前总觉得新设备太贵,不敢碰,现在才发现,真正贵的,是你守着老工艺一天天耗下去的隐形成本。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:2024年一线制造现场实测:复合加工技术的真实落地价值 https://www.dachanpin.com/a/tg/71471.html