超精密加工的“隐形成本”,从来不是设备价签
一台顶级的超精密车床,进口的动辄大几百万甚至上千万,这只是明面上的成本。真正藏在后面的投入,往往比设备本身还贵。 首先是环境。别以为把车间装个普通空调就算恒温了——超精密加工要求的是空间全域温度波动控制在±0.1℃以内,连天花板上的通风口吹出来的风温度差,都要算进去。还有隔振,机床要放在独立的隔振地基上,哪怕车间外面有大货车开过,地基传到机床的振动也要控制在微米级以下,不然加工出来的表面全是振纹。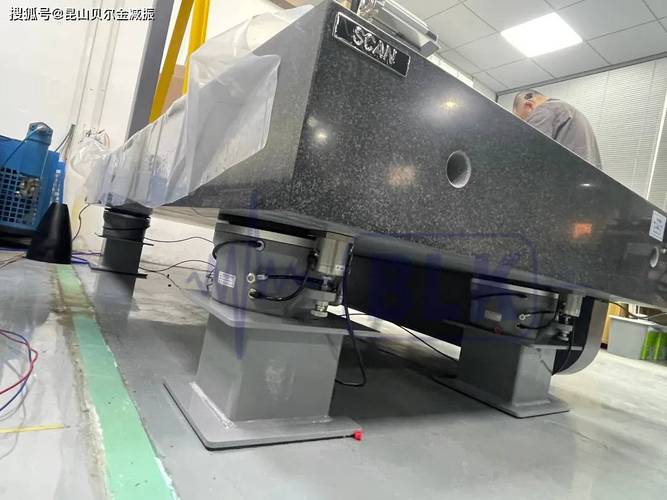
别神化进口设备:超精密加工的核心是“人”的经验
我见过太多老板,一提超精密加工就两眼放光,说“我们买德国的机床,买日本的刀具,肯定能做出顶级精度”。 扯。 去年有个做陀螺仪转子的客户,花了近两千万买了美国的超精密磨床,之前的师傅是从普通数控铣车间调过来的,连“加工前要空跑30分钟热机,让机床各部件温度达到稳定值”的规矩都不知道,磨出来的转子圆度一直卡在80nm,离要求的50nm差了一大截。 别不信。 后来找了个有15年光学加工经验的老技师,上去把砂轮的修整参数改了三个数,又给机床的进给系统加了个10分钟的间隙补偿循环,当天加工出来的零件圆度就到了22nm。 ❗ 很多人说现在超精密加工全是自动化,不需要人?真不是。哪怕是最顶级的超精密机床,补偿参数的调整、异常振动的预判,还是要靠老师傅摸出来的感觉——就像老中医号脉,仪器测不出来的那些细微偏差,经验能顶半台机床的钱。
2024年的超精密加工,已经不是“为了精度而精度”
前几年行业里搞超精密加工,多少有点“炫技”的意思。 拿个实验室级别的精度出来拍个照,发个行业新闻,真到批量生产的时候,良率低到能把老板亏得底朝天。现在不一样了。 现在客户要的从来不是你能做出多少精度的单个样品,是你能连续一个月生产10万个零件,每个的精度都卡在要求的公差范围内,超精密加工的批产良率能不能稳定在90%以上,成本还能比进口货低30%。 说真的,这变化我自己都觉得惊讶。 比如现在国内做手机上的潜望镜棱镜,之前全靠进口,一个指甲盖大的小镜片成本要几十块。现在国内的供应链用超精密加工的工艺,把批量生产的形位公差稳定控制在0.2微米,表面粗糙度稳定在Ra5nm以内,成本直接降到原来的1/5,现在全球一半以上的潜望镜棱镜都是国内做的。 还有现在最新的实践,把数字孪生系统跟超精密机床打通,把机床的振动、温度、切削力的数据全传到系统里,实时调整补偿参数。之前要靠人每隔半小时手动测一次工件尺寸,调整一次参数,现在系统每10秒就自动更新一次补偿值,切削热的闭环控制精度能到0.05℃,批产的合格率从之前的60%提到了92%。 对吧? 这才是真的把超精密加工用透了——不是把精度堆到没人能达到的高度,是把高精度的加工能力,变成普通人都能用得上、买得起的量产产品。 上次跟那个苏州的老板聊,他后来没再纠结进口机床的精度问题,先花了二十万把车间的管路保温、切削液温控做了,又把操作师傅送到合作的光学厂蹲了两个月,上个月给我发消息,说现在加工出来的透镜形位公差已经稳定在0.12微米,离要求的指标差一点,但良率已经从之前的20%提到了70%。 慢慢来呗。 超精密加工这事儿,从来没有捷径。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超精密加工的真实门槛:不是买台贵机床就能搞定的事 https://www.dachanpin.com/a/tg/71472.html