那些把工程师整破防的“非线性坑”,到底是什么
很多人对非线性控制的印象,还停留在课本上的复杂微分方程。但真到了生产现场,所谓的非线性根本不是什么抽象概念——就是那些你按照理想线性模型算出来的参数,到了实际设备上根本对不上的偏差。 比如重载机械臂的关节齿轮,用久了磨损,启动的时候要多给30%的力矩才能克服静摩擦,等转起来了动摩擦又掉下来。这时候PID调得再顺,启动那一下的超调还是能把工件怼出凹坑。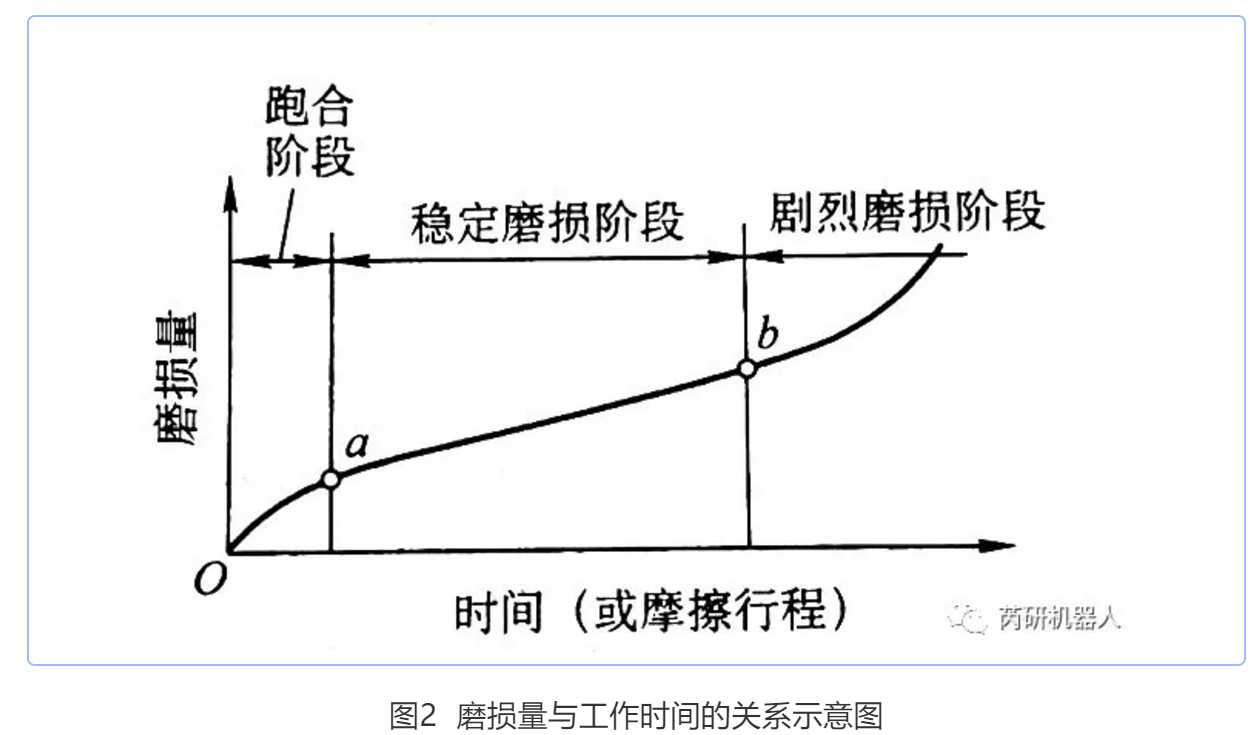
工业非线性控制不是学术概念,是能算ROI的生产工具
💡 别觉得非线性控制是高校实验室里的论文,现在从锂电卷绕的张力控制,到光伏硅片的切割进给,甚至连包装机的热封温度控制,但凡涉及到非线性变量的工位,上了这套逻辑的,基本都把之前的调试周期砍了一半。 之前算过一笔实在的账:某汽车零部件厂的压装工位,之前用传统PID控制,压装力的波动在±120N,不良率1.8%。换了带非线性补偿的控制逻辑之后,波动直接压到±15N,不良率降到0.2%。算下来一年省的返工费就有40多万,而改造的成本才不到8万。 说实话,我见过太多厂的设备工程师,一提非线性控制就头大,觉得要啃一堆微分方程,要自己建复杂模型——真的没必要。现在的工业非线性控制方案,早就不是十几年前那种要自己手写Lyapunov函数的硬核阶段了。
踩过的坑:别把非线性控制当“万能解药”
❗ 之前有个做3C精密组装的厂,听了方案就给所有轴都上了高阶非线性自适应控制,结果因为现场的电磁干扰太严重,传感器的反馈噪声比正常信号还大,自适应算法直接把噪声当成了真实的非线性变量去补偿,最后定位精度反而比之前用PID的时候还差了3倍。 这里的坑真的要提前说清楚,避免大家花冤枉钱: – 先把基础的硬件可靠性搞定。传感器的采样精度、传动链的安装精度、电缆的屏蔽做不好,再牛的非线性控制算法也救不了——就像你给一个轮子晃悠的自行车装顶级的ESP系统,也骑不快。 – 非线性补偿的范围要匹配现场的真实工况。比如你只是个普通的输送线,负载变化范围就在10%以内,根本不需要上复杂的自适应非线性控制,普通PID就足够,上了反而增加调试的复杂度,得不偿失。 – 别迷信黑盒算法。现在很多厂商卖的所谓“AI非线性控制”,说能自动识别所有非线性变量,实际上你根本不知道它的补偿逻辑是什么,出了问题连排查的方向都找不到。不如从最基础的摩擦补偿、间隙补偿、温度漂移补偿开始,每加一个模块就测一次精度,稳扎稳打。 我见过最离谱的案例,有个厂给普通的风机控制上了非线性控制,最后因为算法逻辑和现场的风阻特性不匹配,能耗反而比之前高了15%——纯纯的花冤枉钱。 其实工业非线性控制的本质,从来不是为了搞多么高深的学术概念,就是让控制逻辑去适配真实的工业现场,而不是逼着现场的设备去凑理想的线性模型。你在产线上遇到的那些怎么调参数都消不掉的误差、怎么都稳不住的波动,大多时候不是工程师的能力不行,是从一开始就选错了控制的思路。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业非线性控制:别再拿PID硬扛所有产线现场了 https://www.dachanpin.com/a/tg/71536.html