为什么你车间的PID,总在换型时掉链子?
跑了十几年产线的工程师都懂,传统PID控制器的死穴,就是对非线性、大滞后的控制场景太不友好。就拿极片涂布、注塑温度、薄膜张力这些场景来说,换一批原材料、换一卷不同厚度的基材,原来调好的PID参数立马就飘。有时候为了找一组合适的参数,技术团队得蹲在车间熬两三个通宵,最后还不如王师傅摸十分钟的效果。
把老师傅的手感翻译成算法,到底要踩多少坑?
我见过太多团队,花了几十万买的模糊控制模块,最后扔在电气柜里积灰。为啥?因为他们的规则库全是从教材上抄的,根本没蹲在车间跟老师傅聊过。 比如做料筒温度控制,教材上的规则可能就写“温度高了就降功率”,但实际老师傅的判断要细得多:当料筒温度比设定值高2℃以内,且升温速率还在持续往上飘,就把加热功率降15%;如果温差已经超过5℃,哪怕当前的升温速率已经放缓,也要直接切到低功率保温档。这些细碎的、带着老师傅肌肉记忆的判断逻辑,才是模糊控制真正的灵魂,不是那些干巴巴的公式。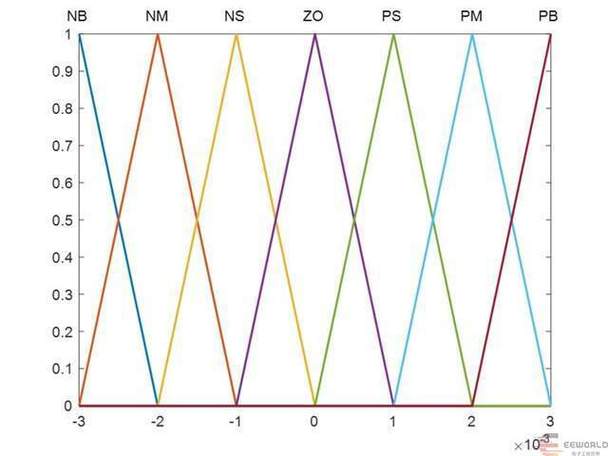
现在落地工业模糊控制,最划算的玩法是什么?
别一上来就搞什么全产线的智能改造,别上来就买几十万的专用模糊控制器。现在主流的中型PLC,不管是西门子S7-1500,还是汇川、三菱的中型机,早就内置了成熟的模糊控制功能块。你只要把自己整理好的规则填进去,接好温度、张力、压力传感器,就能跑起来。真的没那么玄乎。 ❗ 第一刀切下去的时候,别贪多。先从单个温度回路、单个张力回路试起,跑稳了,再慢慢扩到其他回路。我见过最稳的落地路径,就是先选一个最费人工调参的回路,上模糊自整定的PID,等个两三个月,算一下省了多少调参时间、提了多少良率,有了实打实的收益,再往下推。 这两年还有个很有意思的变化——很多原来做自动化改造的团队,开始用大模型帮着整理规则库。原来靠人工把老师傅的经验一条一条转成规则,可能要花一周的时间,现在把老师傅的调试记录、操作视频喂给微调过的行业大模型,半小时就能生成一版初始的规则表,剩下的只要在现场微调个两三次,就能达到可用的精度。这种玩法比原来的效率高了不知道多少,现在已经在珠三角的很多注塑厂、长三角的锂电配套厂里跑起来了。 上周我去那家中山的注塑厂回访,原来最依赖老师傅的调参环节,现在新工人照着控制器的提示操作就行,不用蹲在机器旁边摸半小时外壳的温度。王师傅现在天天在办公室喝茶,说原来怕自己退休了手艺传不下去,现在所有的判断逻辑,全存在控制器里了。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业模糊控制:把老师傅的手感,变成产线能稳定跑的算法 https://www.dachanpin.com/a/tg/71537.html