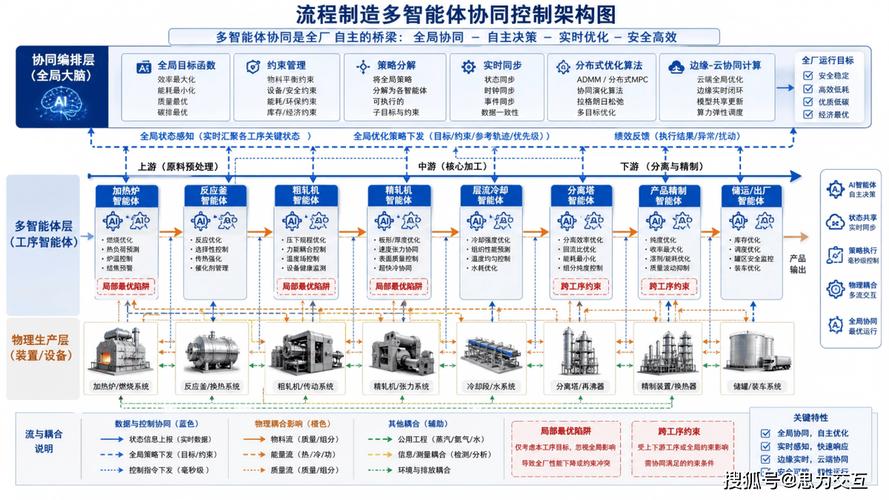
别拿“调参数”当工业最优化控制的全部
很多人对工业最优化控制的认知,还停留在“给单台设备拧拧PID参数”的层面。上次碰到个做精细化工的厂长,跟我吐槽说他们去年花了二十万找的服务商,给车间里的八台反应釜挨个调了遍PID,最后算了下,电费省了不到2%,连服务费的零头都没赚回来。
现在落地的工业最优化控制,早就不是纯靠模型了
前几年很多团队给工厂上的优化系统,都是在实验室里拿理想数据训出来的模型,一到现场就拉胯。为啥?因为生产现场的扰动太多了——突然来个电压波动,原料换了个批次,甚至夏天中控室空调开太足导致现场传感器数值飘了,纯靠预训练的固定模型根本兜不住这些意外。 现在行业里真正跑通的落地项目,早就换成了“数据模型+老师傅经验”的混合架构。💡 比如我们现在做的方案,会把干了二三十年的老操作工的操作逻辑,拆成可执行的规则库嵌到模型里——比如回转窑的窑头温度如果突然掉了50度,老师傅第一反应不是马上加煤提温,是先检查下料口是不是堵了,别一上来就调参数把窑温烧偏了。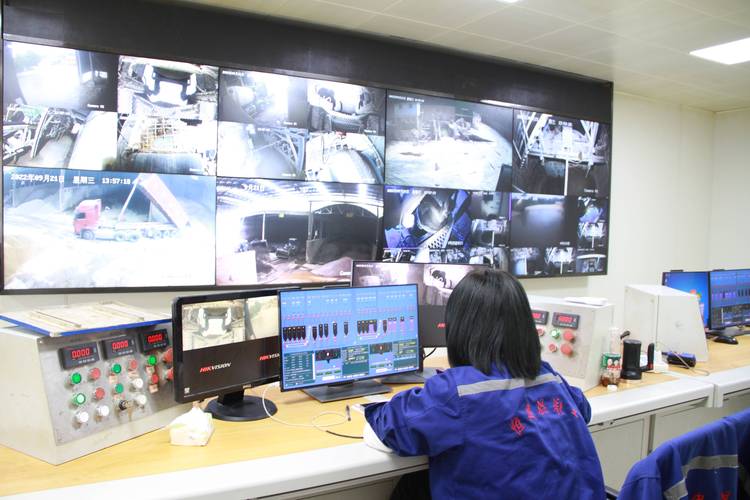
落地最容易踩的三个坑,十个厂有八个栽过
我见过太多厂在工业最优化控制上踩坑,把钱打了水漂,总结下来无非是三个共性问题: ✅ 第一个坑:上来就追求“全流程最优”,忽略了局部的硬约束。之前碰到个做休闲食品的厂,给整条烘焙线做优化,算出来的最优传送速度是每分钟12米,结果烤炉的热风循环系统根本供不上这个速度对应的热量,最后烤出来的面包外焦里生,良品率掉了15%,哭都哭不出来。记住,工业最优化控制的第一原则是不违反设备本身的物理极限,不是算法算出来啥就上啥。 ❗ 第二个坑:数据质量烂得一塌糊涂,还想靠算法变出花来。我之前去个厂,想上优化系统,拉了他们三个月的生产数据一看,温度传感器飘了20度都没人校,流量计的误差快到15%了,就这数据,你就算把诺贝尔数学奖得主请过来,算出来的最优参数都是错的。说白了,数据不准,全是白搭。 💡 第三个坑:系统上了,没人会用。很多厂花了大价钱上系统,最后还是靠老师傅的经验调参数,系统推出来的优化提示看都不看。为啥?因为系统给的提示太抽象,什么“建议调整PID比例系数0.2”,一线操作工哪懂这个?你得把提示翻译成“现在把进料阀门开大两圈,保持15分钟”,跟老师傅平时的操作习惯对齐,不然系统就是个没人看的摆设。 做工业最优化控制这么多年,我最大的感受就是——这东西从来不是什么高大上的互联网黑科技,就是蹲在现场,跟一线的操作工、设备维修工聊透,把每个环节的浪费抠出来,算明白账,能真真切切给厂里省下来钱,就成了。别整那些虚头巴脑的概念,什么“全域智能决策”“工业元宇宙”,你连反应釜的温度飘了都没发现,谈啥最优?免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:从产线跑冒滴漏到年省千万:工业最优化控制的落地真相 https://www.dachanpin.com/a/tg/71923.html