为啥很多厂的工业协同控制,从上线第一天就走偏了
很多人对工业协同控制的理解,还停留在十几年前的集中控制思路里:把所有设备的网线拉到中控室,把参数统一存在一个服务器里,就算完事。 去年碰到的一个压铸厂,花了两百万上了整套协同系统,上线三个月,良率没涨,一线操作工先炸了——之前压铸机的参数是班组根据当天的铝水温度、材料批次自己微调的,现在系统强制按实验室测的统一阈值下发参数,碰到铝水温度波动5度的情况,根本没有调整空间,一晚上废了8模铸件,算下来损失小两万。 说实话,这哪是协同,这是把所有设备的自主权全收上来,硬套一个脱离现场的死规则。 💡 真正的工业协同控制,从来不是“一竿子插到底管所有设备”,是把不同环节的控制权限、数据流向、异常响应逻辑,按生产的真实流转路径串成能联动的整体。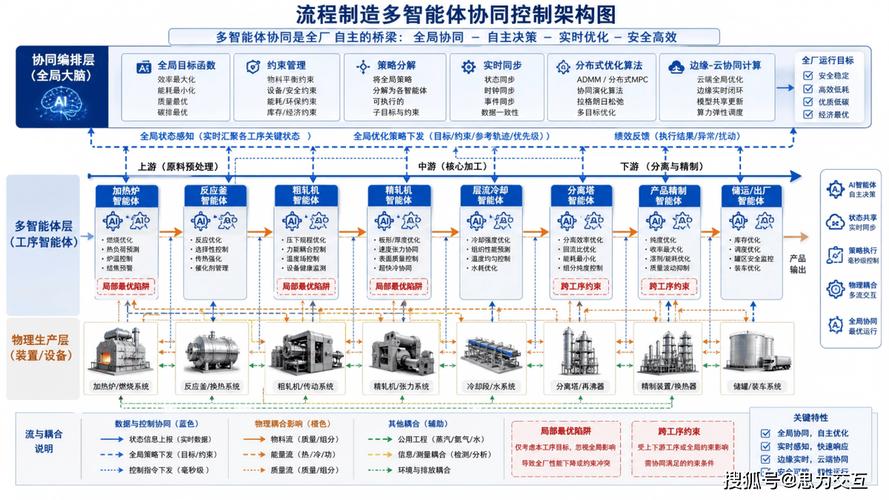
落地工业协同控制,最容易踩的三个隐形坑
接触了上百家制造企业的协同控制项目,见过太多钱花了、系统上了,最后效果打对折的案例,总结下来就是三个避不开的坑。 第一个坑,追求“100%全协同”。就是想把从原材料入厂、加工、检测、仓储、物流全环节的设备全绑在一个控制网络里,连仓库的AGV、车间的空调都要纳入协同范围。真没必要。我们现在给客户做方案,第一原则就是先抓核心瓶颈工位的协同,比如机加工车间的瓶颈是加工中心和清洗机的节拍匹配,那就先把这俩的协同逻辑做通,把等待时间从12分钟压到2分钟,算下来一年能省出1200多小时的有效产能,比花几百万把全车间所有设备都接进来见效快多了。 第二个坑,把控制逻辑写死在代码里。之前碰到一个做光伏硅片切割的厂,协同逻辑是半年前写的,当时用的是厚度180μm的硅片参数,现在客户要切150μm的,结果整个协同系统的参数改不动,要改就得找外包团队,花两周时间改代码,等改完,订单都延误了。现在最新的做法,是把协同的规则做成可拖拽的可视化配置界面,工艺员自己就能调整不同工序的联动阈值,不用找程序员。 第三个坑,忽略一线操作工的反馈。这个真的要吐槽。很多项目上线,全是工程师在实验室里测的参数,到了车间,夏天车间温度比测试环境高8度,设备的运行状态完全不一样,之前定的100ms响应阈值,实际跑起来经常误触发,操作工只能手动把系统切回本地控制,花了几百万的系统,最后变成个摆设。
未来3年,工业协同控制的真实演进方向
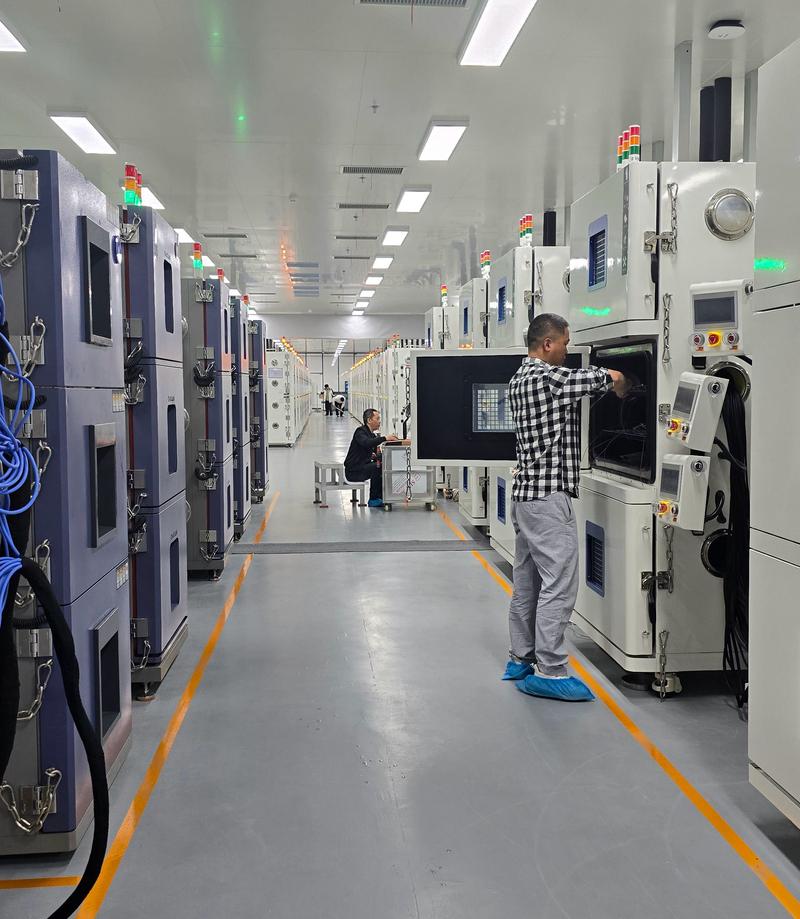
之前大家对协同控制的想象,还停留在写好固定规则,让设备按流程跑的阶段。现在已经有不少厂在试更灵活的模式:把行业大模型嵌入到协同控制的边缘节点里,系统能自己学习不同批次的原材料、不同环境温度、不同刀具磨损程度下,最优的协同参数组合。 举个上个月在宁波碰到的真实例子。当地一家做精密注塑的厂,现在的协同系统,已经能做到当原料的含水率波动0.1%的时候,自动调整注塑机的保压时间、机械手的取件速度、烘料桶的加热温度,整个调整过程不需要人工算参数,系统自己根据历史数据匹配最优值,上线半年,产品的尺寸不良率从2.1%降到了0.3%。 之前很多人讲工业互联网,总觉得是飘在天上的概念。其实真正落地到车间里,最实在的价值,从来不是给老板做个炫酷的大屏看数据,是通过工业协同控制,把之前各个环节“各管一段”的断点给补上,让设备和设备之间、工序和工序之间,能像配合默契的老班组一样——你快我就快,你慢我就等,你出异常我提前做调整,不用人扯着嗓子喊,不用人拿着本子跑上跑下记数据。 上周在那个宁波注塑厂的车间里,看着整个生产线从原料投进去到成品装盒,全程没有一个操作工在工位上守着,只有偶尔巡检的师傅走过去瞄一眼,那种感觉真的爽。 原来工业升级根本不是什么遥不可及的事,把每个环节的协同逻辑磨顺了,效率自然就上来了。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业协同控制:从车间孤岛到全链路联动的落地真相 https://www.dachanpin.com/a/tg/71924.html