
上周去江浙一家做精细化工的客户现场,老板拉着我吐槽,说前年花了大几百万上的所谓“PCS系统”,现在除了能在中控室屏幕上显示点温度压力数值,连反应釜的温度超温预警都能慢30秒,上次差点把整釜料搞报废。我凑过去一看,合着就是把原来的PLC程序套了个组态皮肤,根本不是真正的过程控制系统(PCS)。
说真的,这几年跑了快上百家流程工厂,见过太多对PCS的误解——有人觉得这是大厂才用得起的奢侈品,有人觉得就是PLC换个贵点的牌子,还有人觉得上了PCS就算完成数字化转型了。扯远了,先把最核心的误区掰明白。
PCS和PLC的本质区别,真不是“高级点的PLC”
很多集成商投标的时候,总喜欢把PCS和PLC混为一谈,好像只要能控制阀门开关、泵的启停,就算是PCS了。大错特错。
PLC的核心是面向单体设备的逻辑顺序控制——说白了就是按照预先写好的逻辑,判断输入信号有没有到位,然后输出对应的开关量信号,比如液位到下限了就开进料泵,液位到上限了就关阀门,整个逻辑是死板的、面向单点设备的。
但过程控制系统(PCS)的核心是面向全工艺过程的连续闭环优化——它要管的不是单个泵或者阀门的开关,而是从原料进料的配比精度,到反应过程的参数动态调整,再到出料的质量回溯,甚至连上下游工序的物料平衡、能源消耗的实时核算都要覆盖。打个比方,PLC是给每个设备装了个“开关”,PCS是给整个生产流程装了个会思考的“大脑”。
我见过太多集成商投标的时候,拿一套中型PLC的报价当PCS报,最后交付的东西连基础的过程冗余都做不到,出点通讯故障整个中控屏直接黑,真的离谱。
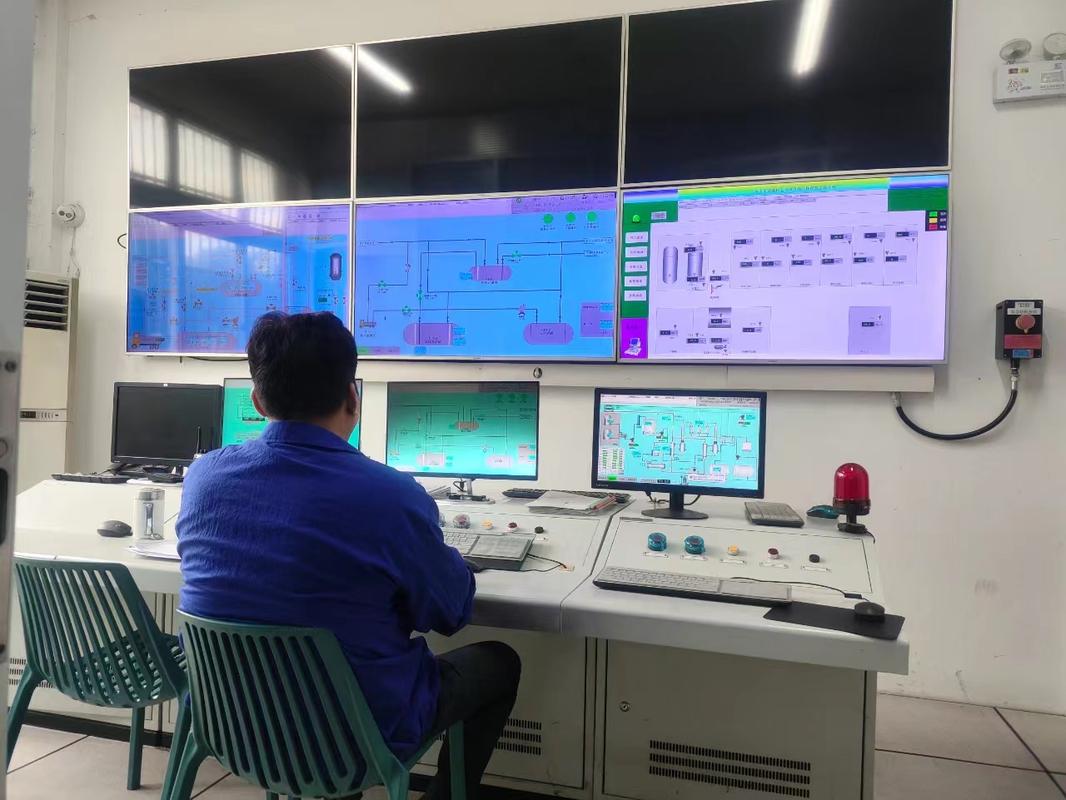
聊到这肯定有人要问了,我们厂已经用了好多年的PLC,所有设备的控制逻辑都跑顺了,上PCS难道要把现有系统全部拆了重换?
问:我们厂已经用了五六年的PLC系统,所有设备的控制逻辑都跑顺了,上PCS是不是要把现有系统全部拆了重换?
答:完全不用。现在主流的过程控制系统(PCS)架构都是“边缘层-控制层-工艺层”的分层设计,原来的PLC只要开放标准通讯协议(比如Modbus TCP、OPC UA),就能直接作为PCS的底层执行节点接入,根本不需要拆硬件。我去年帮一家做食品发酵的客户做改造,他们原来的12台发酵罐全是老款S7-300的PLC,我们没换任何一个现场控制柜的硬件,只是在中控侧搭了PCS的工艺模型层,把所有罐的溶氧、pH、补料速率的参数接进来做动态寻优,最后发酵的单位能耗直接降了17%,算下来一年省的电费就有40多万。
真正能落地的PCS,到底要踩中哪几个核心能力点
说实话,现在市面上叫PCS的系统没有一百也有八十,但是真能在现场跑满一年不闹脾气的,真没多少。我整理了这么多年做项目踩过的坑,能真正落地的PCS,至少要满足两个硬指标:
✅ 必须做到全链路的过程冗余,而不是单点的控制器冗余
很多厂商吹自己的PCS是双控制器热冗余,切换时间小于10毫秒,但是什么叫全链路冗余?从现场的压力变送器、温度传感器,到通讯的光纤环网,到中控的操作站,甚至连历史数据的存储服务器,都要有冗余配置。不能说控制器是双的,结果现场的传感器坏了,系统直接给个错误值,导致控制逻辑乱跳。
去年帮客户排查过一次PCS的异常,原因就是现场的温度变送器没做冗余配置,夏天车间温度高,变送器飘了12度,系统直接按照这个错误值把蒸汽阀门开到了最大,最后把夹套的水管烫变形了,修了快两万块。说起来就窝火,当时集成商交付的时候拍着胸脯说系统稳定性99.99%,连个传感器冗余的配置都没做。
✅ 要有适配具体工艺的动态模型,而不是通用的参数面板
很多集成商给的PCS,就是把所有的温度、压力、流量参数都堆在中控屏幕上,看起来密密麻麻很专业,但是根本没有针对具体工艺做的控制模型。比如做精细化工的反应釜,PCS不能只是盯着温度到了阈值就关加热,还要考虑反应的放热速率、物料的粘度变化、甚至当批次的原料纯度差异,动态调整加热功率,而不是死板的固定阈值。

聊到模型,肯定又有跨行业的朋友要问了,我是做别的行业的,能不能直接用现成的模型?
问:我之前了解过PCS的工艺模型,是不是都是针对单一行业做死的?比如我是做锂电池材料烧结的,能不能直接用原来给化工行业做的模型?
答:别被厂商的销售忽悠了。现在成熟的PCS模型都是“基础框架+场景参数库”的结构,基础框架是通用的——比如温度的滞后补偿、流量的动态配比、压力的稳定控制逻辑,这些不管是化工、食品、锂电材料都能用。真正需要适配的是不同工艺的参数阈值,比如锂电材料烧结的温度曲线要从室温升到800多度,和化工反应釜100多度的控制区间完全不一样,这部分只要把现场的历史运行数据喂给系统,做个1-2周的参数校准就能跑通,根本不需要从零开发。我之前帮一家锂电材料厂做的PCS改造,就是复用了之前给化工客户做的温度回路框架,校准完参数之后,烧结炉的温度控制精度从原来的±5度提到了±1.2度,最后产出的材料一致性直接提了两个档次,良品率涨了8%。
现在的PCS落地,别再盯着“上系统”的预算,要算全周期的账
这几年跑项目,我发现很多老板对PCS的成本认知有个很大的误区:总觉得买硬件、买软件的钱就是全部成本了,从来不算系统上线之后带来的长期收益。
我接触过的很多老板,一听说PCS的报价要大几百万,第一反应就是太贵,但是算个简单的账:一个年营收5个亿的流程工厂,只要PCS能把单位能耗降5%,一年就是大几百万的纯利润,更别说减少非计划停车的损失——上次那家精细化工客户,之前因为超温停了一次反应釜,直接损失就是120万,要是PCS能把这种异常提前1分钟预警,那这个系统的钱半年就赚回来了。
不过话说回来,也不是所有工厂都需要上全套的PCS,比如那种年产值才几千万的小加工厂,单条生产线的工艺都简单得很,上了也是浪费钱,真没必要跟风。
💡 给大家提个醒,选PCS供应商的时候,别光看演示的时候屏幕多炫,一定要让对方给你看同行业已经跑了至少1年以上的真实案例,最好能自己开车去现场找人家的运维师傅问问,别光听销售吹。我见过太多厂商给的演示视频都是拿实验室的数据做的,真到了现场,车间的电磁干扰一上来,通讯丢包率能到30%,根本用不了。
前阵子和一个做了20年工业自动化的老工程师聊天,他说现在很多工厂的自动化改造都走偏了,总觉得买最贵的硬件、最炫的屏幕就是数字化了,实际上真正的核心,是系统能不能真正帮你把工艺跑顺,把浪费的钱省下来。PCS从来不是什么高大上的概念,就是把原来老师傅靠经验盯了几十年的工艺参数,变成系统能自动算、自动调的闭环,就这么简单。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再把PLC当PCS凑数:真正能用的过程控制系统(PCS)才是流程工厂的降本核心 https://www.dachanpin.com/a/tg/72049.html

