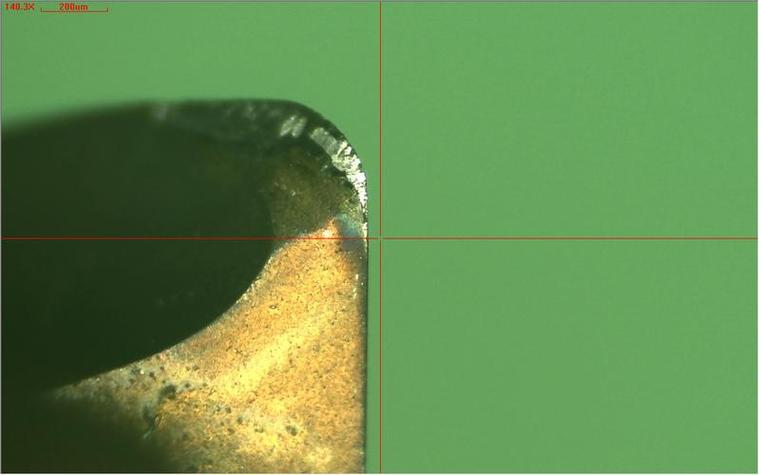
上周去东莞一家做汽车结构件的厂蹲了3天,车间主任拉着我吐槽,说上个月刚换的某进口品牌硬质合金刀片,加工45号钢的实际寿命比宣传值低了40%,算下来光刀具成本每个月多花2万多,还经常因为崩刀打乱交期。
我伸手摸了摸机床刀塔上结的积屑瘤,又凑过去看了一眼他们系统里输的切削参数——转速比刀具手册的推荐值高了22%,冷却还是十年前的大水漫灌。
说穿了,大部分工厂在机械加工(切削)环节的损耗,根本不是设备不行,是从根上就把最基础的逻辑搞反了。
参数不是抄手册,是要跟着你的工件“凑”出来的
很多人调参数的习惯,就是翻出刀具厂家给的宣传册,照着上面的推荐值往系统里输。
太想当然了。
手册上的参数是实验室理想状态下测出来的——毛坯是经过精整的,机床刚性拉满,主轴跳动控制在1μm以内,冷却系统精准对准刀尖。可现实里呢?毛坯余量上下差个1mm是常事,用了五六年的老机床主轴有0.02mm的跳动太正常,甚至夏天车间温度高了,切削液的粘度变了,参数都得跟着调。
我之前在江苏一家做航空铝件的厂调试的时候,一开始照着进口刀具手册上的推荐值开1200m/min的线速度,结果加工出来的6061铝壳体的表面粗糙度Ra值比要求的1.6差了快一倍,测了半天发现他们的机床主轴径向跳动有0.02mm,把线速度降到800,进给量在原来的基础上调了15%,反而良率从72%升到了94%。

💡别迷信什么“黄金切削参数”,那都是没有结合你现场实际的纸面数字。
这里经常有人问我实际操作的问题,我整理了两个最高频的:
问:我们是做小批量多品种的,每次换料都要重新调参数,太费时间了,有没有快速成型的方法?
答:别上来就拿试切件硬摸。先把你常用的3类材料(45钢、6061铝、304不锈钢)的历史切削参数整理成动态表,把之前记录的刀具寿命、表面粗糙度、崩刀次数对应到每一组参数上,下次换同类型材料直接从表里取中位值,再根据当天的毛坯硬度微调5%以内的量,比从头抄手册省至少60%的调试时间。真的,那些说要从零试切的,都是没吃过调试耽误交期的亏。
刀具不是越贵越好,适配才是真的省
我见过太多厂的采购逻辑:只要预算够,就买最贵的进口刀具,觉得贵的肯定不会错。
错得离谱。
比如加工普通的45号钢轴类零件,用国产的TiN涂层硬质合金刀片,只要参数匹配,寿命能达到同类型进口刀片的80%,但采购价格只有进口的1/3。要是你加工的工件根本不是高温合金、钛合金这类难加工材料,非得买顶级的陶瓷刀片或者CBN刀片,那钱纯纯是打了水漂。
之前在佛山一家做钣金件的厂,他们修边工序加工Q235钢板,非得买某瑞典品牌的陶瓷刀片,结果因为板材的余量波动大,每次换刀不到2小时就崩刃,算下来每片刀片的成本摊到单件上要8毛钱。后来换了个国产的涂层高速钢刀片,每片能连续用12小时,单件刀具成本直接降到1毛钱,良率还比之前高了12%。
❗这里要提个醒:算刀具成本别只看采购单价,要算全生命周期的账——包括换刀的停机时间、崩刀带来的废件损失、刀具磨损带来的尺寸波动成本。

接着说第二个大家问得最多的问题:
问:现在很多人说要上CBN刀具提效,我们厂主要加工304不锈钢的轴类零件,有必要换吗?
答:先算笔账再决定。先把你现在用的硬质合金刀片的单件刀具成本、每件的加工时间、每月的停机换刀时间统计出来,再对比CBN刀片的采购成本、能达到的寿命提升幅度、单件加工时间的压缩比例。如果你的批量能到月产1万件以上,换CBN确实能把单件加工时间压短20%左右,整体成本能降15%;但如果是月产几百件的小批量,光采购CBN刀片的钱都赚不回来,纯纯的面子工程。
冷却方式的迭代,藏着被忽略的30%损耗
很多厂对冷却的认知还停留在“把切削区冲凉就行”,甚至觉得冷却开得越大越好。
大错特错。
去年帮一个做液压阀块的厂做现场诊断,他们之前一直抱怨加工出来的油孔尺寸公差总是飘,有时候超差0.03mm,一批零件直接报废。查了半天才发现,他们的冷却喷嘴对着刀杆吹,根本没冲到切削区,切屑堵在深孔里反复刮擦已加工表面,把孔壁蹭大了尺寸。后来他们调整了喷嘴角度,让冷却油直接冲在刀尖和工件接触的位置,前后没花一分钱,孔的公差直接稳在0.01mm以内。
现在行业里的新实践也很实在:不是说要花大价钱上全套的高压内冷系统,而是要根据你加工的材料匹配对应的冷却方式。比如加工铝件的时候,传统的乳化液浇注很容易因为积屑瘤导致表面拉伤,换成微量润滑(MQL)的植物基切削液,不仅能把表面粗糙度提一个等级,切削液的消耗量能降到原来的1/20,后续的废液处理成本也能砍一大块。
我知道有人会说,这些新的技术都是大厂玩的东西,小厂用不起。其实现在很多国产的切削状态在线监测模块,几千块钱就能装在普通的数控车床上,能实时识别积屑瘤、崩刀、切削负载过大的情况,不用等到零件废了、刀碎了才发现问题,算下来一年省的刀具钱、减少的废件成本,两三个月就能回本。
说到底,机械加工(切削)从来不是什么高大上的玄学。就是你拿着手里的设备、刀具、材料,一点点把每一个细节磨顺的过程。
别总想着找什么一步登天的捷径。那些藏在刀塔缝隙里的积屑瘤、参数表上没改对的小数点、吹偏了的冷却喷嘴,才是真正能帮你省钱的地方。
对了,下次换刀具之前,先拿卡尺量量你手里的毛坯余量,别上来就照着销售给的参数瞎开。
真的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)实操指南:解决精度波动、刀具损耗过快的核心问题 https://www.dachanpin.com/a/tg/72076.html