干机加工最怕什么?怕你觉得自己干了几十年铣床,闭着眼都能调参数。结果一换新刀具、一上新材料,崩刀、振纹、表面粗糙度超标,全来了。这不是危言耸听,我见过太多老师傅栽在“经验”上。
所以这篇聊聊铣削加工。不是课本搬运,是车间里摸爬滚打出来的那点真东西。
说实话,铣削加工的核心就一个:刀具和工件的相对运动,怎么把切屑排掉、把热散掉、把精度保住。但实际操作起来,比谈恋爱复杂多了。
你想想,铣刀每转一圈,每个刀齿都在断续切削,冲击、振动、温度骤变。这和车削那种连续切削完全是两码事。很多人拿车削的思路套铣削,必死无疑。
逆铣还是顺铣?别再背口诀了
刚入行那会儿,师傅跟我说“逆铣稳,顺铣光”,我就信了。直到有次干一个薄壁铝件,逆铣干出来的表面跟搓衣板似的,换成顺铣,立马变镜面。
后来想明白了:逆铣时刀齿从零开始切入,摩擦挤压严重,容易产生加工硬化,而且刀齿要把工件往上抬,对薄壁件很不友好。顺铣是刀齿从最大切深开始切,排屑顺畅,切削力压向工件,表面质量好,但你得先把反向间隙消除掉。老式铣床有丝杠间隙,顺铣会“抢刀”,所以以前师傅让逆铣多。但现在的数控铣床,滚珠丝杠预紧拉满,顺铣就是王道。
所以别死记硬背,得看机床、看工况。你问为什么手册上还是推荐逆铣?那是给老古董机床留的活路。
❗ 记住:三轴联动铣削精加工,优先顺铣。前提是机床刚性够,间隙补偿正常。

铣削参数:切深ap、切宽ae、每齿进给fz,到底先调谁?
好多兄弟上来就把主轴转速拉满,以为转速高就是高效。结果呢?刀片碎成渣,工件烧糊了。
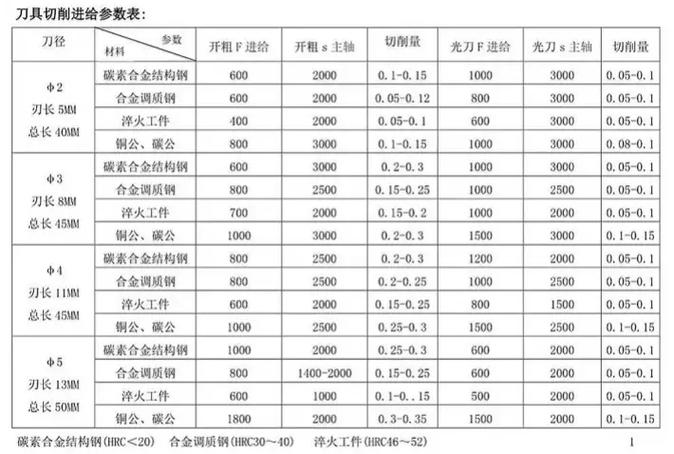
我的习惯是:先定切深,再定切宽,最后给每齿进给,转速反而是最灵活的。为啥?切深决定切削刃受力的上限,切宽影响径向力的分布,fz决定切屑厚度和表面粗糙度。
- 粗铣:ap大一点(能一刀干完就别分两刀),ae小一些(别让整条刃都泡在切屑里),fz按刀具推荐的中偏上给。目标就是金属去除率高,别怕声音难听。
- 精铣:ap要小(0.2~0.5mm),ae要大(覆盖整个加工面),fz要小(但别小于刀尖圆弧半径的一半,不然只磨不切),转速适当拉高。这时候表面质量才是爷。
但这只是骨架。真正让你崩溃的是振动。
一旦发生振颤,你第一反应十有八九是降转速。可有时候,转速反而要提速!因为振颤频率和主轴转速同步,你避开那个共振区间就行了。怎么避开?要么加大fz,要么变转速。我干过最邪门的一次,螺旋铣孔,振得床子都跳,后来把转速从6000提到8000,瞬间安静了。说是玄学,其实是动力学。
💡 别光看经验公式,听声音、看切屑颜色。切屑发蓝但不变紫,说明切削温度刚好。发白说明太软,发黑是在烧。
刀具选择:不是越硬越好
好多人迷信硬质合金,看到高速钢就皱眉。在普通钢件上,硬质合金确实能打,但遇到不锈钢、钛合金,涂层刀片才是答案。PVD涂层比CVD涂层附着力强,适合铣削这种断续冲击的场景,别选错。
另外刀具螺旋角也是关键。螺旋角30°的通用,45°的大螺旋齿,排屑快,但径向力大,薄壁件慎用。不等距螺旋角(变螺旋)是防振神器,一刀过去,振动相位错不开,振纹自然消失。
问:铣不锈钢总是崩刃,换了好几种刀片都不行,怎么办?
答:你八成是切削线速度太高,或者进给太慢。不锈钢加工硬化严重,如果每齿进给量小于硬化层厚度,刀齿就在硬化皮上刮,崩刃很快。建议:fz不低于0.08mm/z,线速度控制在80~120m/min,用大圆弧刀尖或修光刃刀片。另外,别用压缩空气吹,那只会让切削热全往刀尖聚,改用微量润滑(MQL)或高压冷却。
薄壁件加工:一场噩梦
现在航空零件、3C组件,全是铝合金薄壁。一个侧壁薄到0.5mm,你一夹紧就变形,铣一刀就振成风琴。怎么办?
常规思路:减少切深,多吃几次。但问题是,你切到最后一次,壁已经刚性不足,照样震。
我的经验是采用动态铣削(摆线铣)。就是让刀具沿着曲线路径走,始终保持很小的径向切深(比如0.2~0.5mm),但轴向切深拉满,用刀具侧刃一点点“啃”。这样切削力小,而且刀具不会同时接触整个弧长,热积累少,薄壁变形能控制住。很多CAM软件都有动态铣削策略,但你会用吗?
另外,装夹方式别一根筋。真空吸盘、冷冻卡盘、蜡粘剂,都比机械夹头强。干薄壁件,讲究的是“柔性支撑”。我甚至用过热熔胶把工件粘在底板上,铣削力小,稳如老狗。
问:精铣薄壁铝件,表面有振纹,降低主轴转速有用吗?
答:有用,但不一定最好。振纹是切削力周期性变化导致的再生颤振,你可以改为主轴转速变调(比如在S值上叠加±5%的正弦波动),很多数控系统支持这个功能。或者就是降低径向切深、提高进给,让切削力波动幅度变小。简单粗暴的方法是贴减震胶泥,把工件阻尼提上去,效果立竿见影。
冷却液,不是越多越好
这句话肯定有人骂。你想想,铣削是断续切,刀齿切入瞬间温度极高,如果你用大流量冷却液,等于让刀尖做“水淬”,微观上就是热裂纹。所以干钢件,要么干切(硬质合金允许),要么用油基切削液,水基的别冲那么猛。我以前干一个模具钢,用乳化液,崩刀;换成干铣,反而不崩了,就是烟气大,得开吸雾器。
💡 加工钛合金等难切削材料,不要用普通水基液,要用高压冷却直接从刀头喷射,或者用低温冷风+微量润滑。目的是让切屑尽快断掉,别缠在刀上。
铣削加工的未来:看完你就知道为什么得改
现在都在说智能制造,但车间里很多人在用“经验试切法”。试切费时费料,还不一定找到最优解。你有没有想过,为什么不用仿真软件先把切削力算出来?像Third Wave Systems这类软件,能把切削温度、应力场、变形都算清楚,省得拿机床试错。
还有在线监测,主轴功率、振动、声发射,实时判断刀具磨损状态。很多老机床装个传感器就能用。这不是高科技,是保命。
一句话:铣削加工的门槛在降,但天花板在升。你还在靠手感,人家已经用数据流了。不是说手感没用,而是手感+数据,你才不会被淘汰。
先聊到这。这些坑,你踩过几个?或者你有更邪门的问题,评论区见。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:你还在按老经验走?这些坑我替你踩过了 https://www.dachanpin.com/a/tg/67119.html