为什么80%的表面处理选型,从一开始就错了?
很多人选表面处理的逻辑特别简单:哪个供应商报的单价低,就选哪个。根本不管零件的实际工况是什么,装配要求是什么,甚至连基本的性能匹配度都不核对。 比如户外用的通信支架,要的是长期耐紫外线、耐盐雾,结果选了普通的喷塑,不到两年就掉漆生锈;比如要和导电片接触的铝合金外壳,选了普通的绝缘阳极氧化,结果接触电阻超了好几倍,整个产品的信号稳定性全出问题。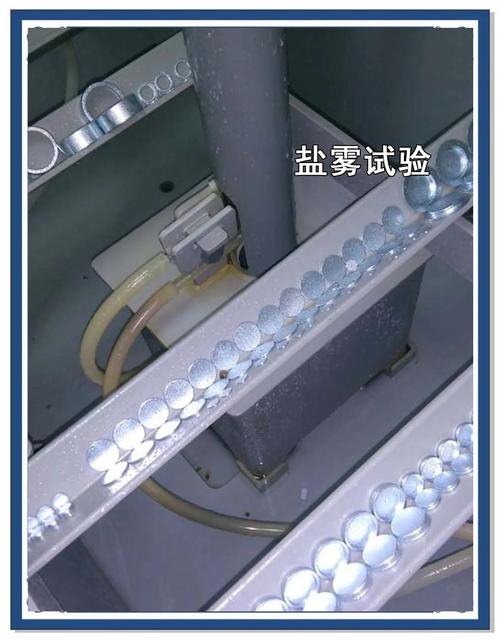
2024年工业表面处理的几个新变化,别再拿5年前的经验干活了
说实话,这两年环保政策的收紧,已经把整个表面处理行业的规则全改了。之前很多厂在用的六价铬钝化、含铅的热浸镀锌工艺,现在全是淘汰类,查到了轻则罚款,严重的还要停产整顿。去年有个做农机配件的老板,还在拿六价铬的镀锌板做出口件,到了欧盟海关直接被扣,整柜货退回来,光滞港费就花了20多万,哭都来不及。 除了环保要求,工艺本身的迭代也快。之前给高磨损的模具镶件做强化,都是整体淬火,变形量能到0.1mm以上,后续要花好几天打磨修正。现在用激光表面强化的工艺,只需要在零件的工作面熔覆一层高硬度的合金层,变形量控制在0.02mm以内,后续抛光的成本直接省了60%。还有现在的高泳透力阴极电泳,之前要做20微米厚的镀层才能过1000小时盐雾,现在12微米就能达到同等效果,材料成本直接省了近40%。
几个容易被忽略的表面处理细节,能帮你省出30%的工艺成本
我跑过不下200家制造工厂,发现很多人在表面处理上花的冤枉钱,全是因为忽略了几个根本不值一提的小细节。 💡 第一个细节:别把表面处理的加工余量留错了。很多机加工的图纸,不管做什么表面处理,统一给单边留0.1mm的余量。要是做硬铬镀层,镀层本身厚度就有0.08mm,加上前处理的腐蚀余量0.02mm,刚好把尺寸做超差。之前遇到过一个做液压杆的工厂,图纸给的余量是单边0.1mm,结果做出来的杆径比要求小了0.12mm,整批1200根全报废。给个通用参考:做化学镀层、阳极氧化的,余量留单边0.03-0.05mm就够;做硬铬、喷塑的,留单边0.08-0.1mm;做激光熔覆的,留单边0.2-0.3mm。 ❗ 第二个细节:别把不同材质的零件扔到同一个表面处理槽里混着做。比如铝件和锌合金件一起做钝化,铝件的表面会出现花斑,因为两种金属的电极电位不一样,在槽液里会产生电化学腐蚀。之前有个做五金配件的小厂,为了省槽液成本,把铝旋钮和锌合金底座挂在同一个挂具上做氧化,结果出来的零件表面花斑率超过40%,返工都没法返。混线生产的前提,是两种材质的表面处理工艺参数完全一致,不然宁可分两批做,也别贪那点小便宜。 第三个细节:别等零件加工完了才想起来选表面处理。比如你要做导电阳极氧化,那你的机加工工序就不能用含硫的普通切削液,不然残留的切削液会在氧化的时候形成绝缘层,最后零件的接触电阻根本达不到要求。很多人都是零件全加工完了,送到氧化厂,才发现之前的切削液残留洗不掉,最后只能重新打磨,平白多花了一道工序的钱。 ✅ 现在行业里还有个新的趋势,就是头部的供应链客户,已经开始要求合作的表面处理厂提供数字化追溯能力——每一批零件的槽液浓度、工艺参数、检测报告,全存在专属的二维码里,客户扫一下就能看到全流程记录。没有这个能力的小厂,以后慢慢会被踢出主流供应链的名单。 上周和一个做了20年表面处理的老厂长聊天,他说现在的行业早就不是以前那种”开个槽、挂个件、捞出来就算完”的粗加工时代了。现在的表面处理,是要和你的设计、机加工、装配、甚至终端客户的使用场景完全打通的。你要是还把它当成一个随便找个外协厂就能搞定的工序,迟早要踩大坑。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业零件表面处理别瞎选:3个决策坑与2024年落地实操指南 https://www.dachanpin.com/a/tg/72466.html