去年深秋蹲在宁波一家零部件厂的热处理车间,鞋底板沾的淬火油结了薄壳——刚救完一批快报废的电机轴。
那批货是给国内某头部新能源车企供的伺服电机轴,一炉240根,算下来快12万的货,原工艺出来的变形量超了0.08mm,根本塞不进定子腔,再晚两天就要耽误整车厂的交付节点。
很多人对热处理的误解,从”烧火”开始
好多圈外的人,甚至刚入行的采购,都觉得热处理就是把钢烧红了扔水里,跟家里打铁没区别。
太扯了。
问:”经常听到同行说‘热处理做坏了就是材料不行’,真的是材料的锅吗?”
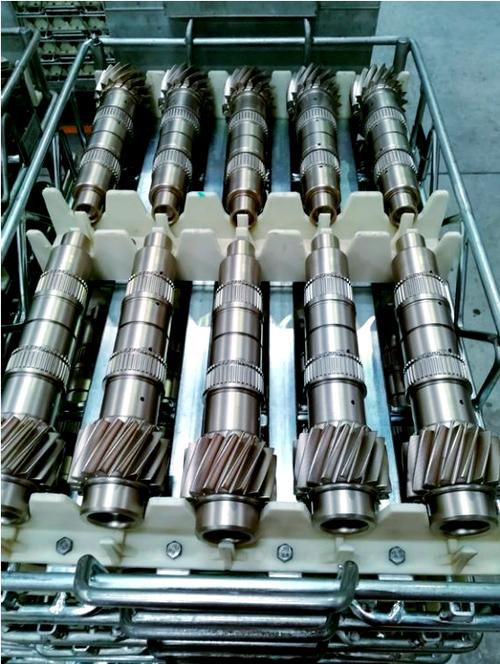
答:”说这话的基本是没在一线待过的甩锅侠。就拿那次的电机轴来说,用的是大厂的40CrNiMoA棒料,材质光谱打了三遍,成分一点问题没有——问题出在工装设计,原来的工装是平摊放的,轴料在高温下自重变形,加上油淬的时候冷却应力拉扯,变形能不大才怪。我们当时临时改了工装,把每根轴都垂直挂在专用料架上,淬火的时候油液从下往上循环,减少轴向的冷却应力差,重新走了一炉,出来的变形量直接降到0.015mm,刚好卡在客户的公差要求里。”
说实话,这种低级错误,放在十年前的粗放加工时代根本不算事,反正后续磨加工留够余量就行,但现在新能源零部件的公差卡得严,根本没给你留犯错的空间。
你要是还抱着”热处理就是凑够温度烧够时间”的老观念,现在连给主机厂当配套商的门槛都摸不到。
现在的热处理,早就不是靠老师傅摸温度的年代了
我刚入行那会,车间里的老师傅判断炉温全靠看火色:樱桃红大概800℃,亮橙红大概900℃,亮黄色就是1100℃往上。
准吗?
大部分时候准,但架不住眼睛会累啊。盯着炉门看半小时,火色判断的误差起码20℃,出来的工件硬度散差能到2HRC——放在以前做普通工程机械零件,这点散差根本没人管,现在做航天紧固件、高压平台的精密零件,这点误差就是不合格。
💡 现在行业内已经把炉温均匀性±5℃作为精密热处理的入门门槛,达不到的厂,连给新能源车企做二级供应商的资质都拿不到。
现在的真空热处理炉,早就不是那种靠单一热电偶测温的老设备了,我们去年给几家头部供应商推的新设备,带12个点位的实时测温模块,从工件进炉到出炉的整个过程,每一段的升温速度、保温时长、冷却速率都能存在数据库里,出了问题直接溯源,根本不用靠经验猜。

问:”做精密零件的热处理,变形量控制在多少才算合格?”
答:”别信网上说的0.1mm就够——现在给800V高压平台做的电机轴,要求热处理后变形量控制在0.02mm以内,后续磨加工的余量留0.03mm都嫌多,因为磨加工每多留一点,表面的残余拉应力就大一分,跑高速的时候断轴风险根本扛不住。之前有个客户不信邪,非要留0.1mm的磨量,结果第一批件跑台架试验的时候,跑到12000转轴就断了,拆下来看就是磨加工留下的残余拉应力,刚好在热处理形成的硬化层位置,直接成了疲劳裂纹的起点。”
那些藏在工艺细节里的”隐形损耗”,算下来比设备钱还贵
干热处理最闹心的,就是好多老板舍得花大价钱买几十万的真空炉,却在最不起眼的细节上抠成本。
比如淬火油。
好多厂的淬火油用了五年都不换,油里的残碳含量超了3倍,出来的工件表面不光亮,硬度还不均,后续抛丸都打不掉表面的油痕,客户验货直接打回来。
还有淬火油的温度。好多人觉得油淬就是把油放着就行,其实油温差10℃,冷却速度能差15%,变形量直接跳一个档。
去年有个做风电齿轮的厂,为了省电费,把淬火油的循环泵功率调小了三分之一,结果一炉齿轮的芯部硬度不够,拉回来返工,光返工的运输费就花了8万,比那点省下来的电费多了几十倍。
❗ 真的,做热处理最怕的就是”省小钱亏大钱”。
没人会跟钱过不去。但很多人算成本的时候,只算电费、材料损耗这些明面上的账,从来不算因为工艺没做到位导致的返工、客户索赔、品牌口碑掉分的隐性成本——这些成本往往是直接生产成本的3到5倍。
不过话说回来,热处理这行的本质,从来不是”把东西烧熟”,是在材料的晶体结构里找平衡:要硬,还要韧;要尺寸稳,还要成本低。
没有什么捷径。
你在工艺上偷的每一点懒,最后都会变成账单上的数字,打回来找你。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:精密零部件热处理的一线实底:那些教科书不会写的避坑细节 https://www.dachanpin.com/a/tg/72467.html