车削加工精度卡壳?2024年量产线的落地实操指南

上周去长三角某汽车零部件厂,现场盯着数控车床转了3小时。 废了。 他们家做的新能源电机轴,车削加工出来的圆度差了0.002mm,全检下来不良率18%,换了3批进口刀片都没解决,最后发现是液压卡盘的顶针预紧力差了0.1bar。

你以为的车削误差,80%根本不是刀片的锅

很多工艺员碰到精度超差的第一反应,就是换刀片品牌、调进给参数,翻着切削手册找最优值,折腾大半天,最后问题根本出在最基础的装夹环节。 卡盘是整个工艺链里唯一和工件直接硬接触的刚性环节——伺服刀塔的重复定位精度能到0.001mm,但如果卡盘夹轴的时候偏了0.01mm,后面所有切削补偿都是在补歪的基准。
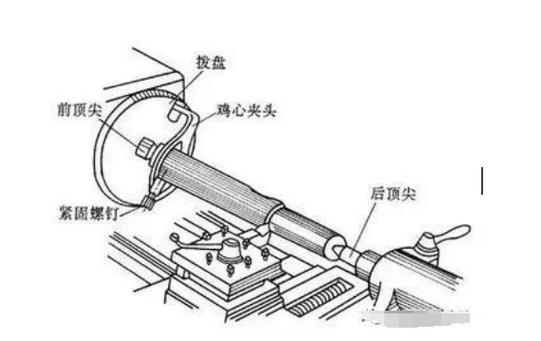
新能源电机轴车削加工现场卡盘装夹示意图
新能源电机轴车削加工现场卡盘装夹示意图
就拿上周那个厂的例子说,他们新换的大行程液压卡盘,安装的时候只做了冷态下的预紧力校准,根本没跑满负载热机。冷机状态下卡盘夹力是120bar,连续切削20分钟后,卡盘内部的密封件因为温升膨胀,油压掉了0.1bar,工件在卡盘里轻微窜动,车出来的轴圆度直接飘。 真的,这种问题我见过不下20次,每次找问题找半天,最后拧一下调压阀就解决,丢人都丢到车间主任那边了。 问:很多人说现在车削加工都上全闭环伺服刀塔了,为啥还要反复调卡盘预紧力? 答:别被高端参数晃了眼。全闭环补的是刀具相对于主轴的位置误差,补不了工件装夹本身的松动。你想想,工件夹在卡盘里,相当于整个切削的”地基”,地基歪了,上面再精准的刀路都是白搭,对吧?现在很多厂上了带液压压力实时监控的卡盘,每一次装夹的压力数据都直接传到系统里,掉压0.05bar就自动停机报警,比原来靠人工摸压力表靠谱多了。

硬车替代磨削的账,算对了才不亏

这两年行业里喊硬车替代磨削喊得凶,说能把加工节拍压到原来的1/3,成本降一半,真落地的时候,十家有八家算错账。 我前两年帮某轴承厂做工艺优化,他们原来用外圆磨做淬硬轴承内圈,单工序节拍45秒,换硬车工艺之后,理论节拍能压到12秒,算下来一年能省200万的磨削工序成本。结果上线头半年,因为没加装切削液集中过滤装置,铁屑里混的硬质颗粒顺着切削液冲到导轨面上,把精密导轨磨出了两道深沟,换一次导轨花了12万,半年的降本全赔进去了。
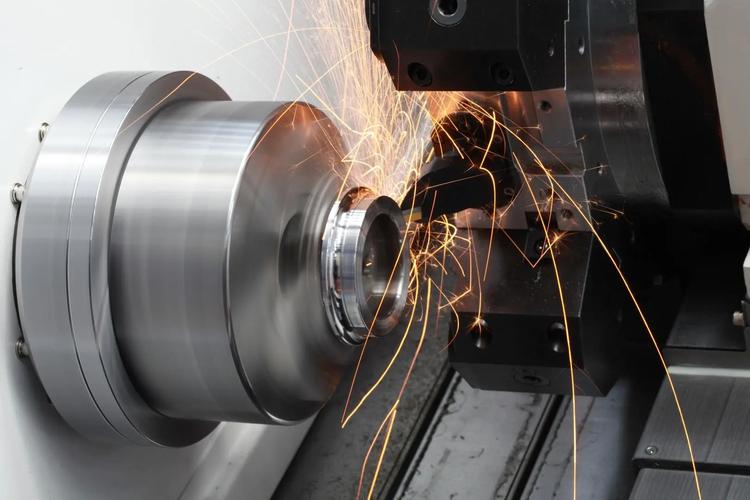
淬硬钢硬车加工CBN刀片切削状态实拍图
淬硬钢硬车加工CBN刀片切削状态实拍图
说实话,硬车不是买几把CBN刀片就能上的事。你得算清楚:硬车产生的切削热是磨削的3倍,没有高压冷却(至少70bar)把刀尖的积屑瘤冲掉,表面粗糙度根本稳不住;没有全闭环的热补偿系统,连续加工1小时后的主轴热变形,就能把尺寸公差带占满。 问:硬车加工的表面粗糙度能稳定到Ra0.4吗?为啥我家做出来的件摸上去有明显刀痕? 答:别光盯着刀片的刀尖圆弧参数。80%的刀痕问题,是切削线速度没卡在材料的最优区间——比如你加工HRC58的轴承钢,线速度低于80m/min,刀具刃口会在工件表面挤光,留下鳞片状的残留刀痕;把线速度提到120-140m/min,配合高压冷却冲掉刀尖的积屑瘤,Ra0.32是能稳定守住的。对了,别信那些老工艺书上说的必须加0.1mm的精修走刀,那是早年开环数控车精度不够时候的老黄历了,现在带直线光栅尺的车削中心,硬车完直接进清洗线,根本不用二次磨。 我上次碰到个工艺员,给硬车工序硬加了个精修走刀,本来12秒的节拍拖到20秒,算下来一年多花的人工成本够买3台新车床,真的没必要。

批量车削加工的良率,藏在没人注意的细节里

现在很多厂的量产线,精度调试得挺漂亮,首件测下来全合格,连续生产到第三小时,不良率直接往上涨,问题全出在没人盯的细节上。 💡 第一个容易漏的点:每加工50件,要拿首件仪测一次主轴的径向跳动。现在的电主轴连续工作4小时以上,内部轴承的温升会让径向跳动量涨0.001-0.002mm,要是不及时补刀,最后加工的尺寸就会慢慢超差。别觉得这个量小,现在新能源零部件的公差带普遍才0.01mm,0.002mm的偏差,占了五分之一的公差,足够让一批件全判废。 第二个容易漏的点:切削液浓度别靠操作工的经验调。铝合金车削的时候,浓度超过8%,加工完放两天,工件表面就会留腐蚀印;不锈钢加工的时候浓度低于5%,刀尖10分钟就会长积屑瘤。现在很多车间已经换了带蓝牙的在线浓度仪,测完的数据直接同步到MES系统,自动给刀补发修正值,比人工拿折光仪测准多了。 对了,这两年行业里新推的车削数字孪生,我上个月在苏州某零部件厂见了一次。他们在虚拟环境里先跑300件的模拟切削,把热变形、刀具磨损、卡盘松动的误差全算进去,提前把刀补值设好,换型时间从原来的2小时压到15分钟,良率直接从92%拉到99.2%。但你别觉得有了数字孪生就万事大吉——上次去某厂,他们的孪生模型没把车间夏天的空调温差算进去,上午10点车间温度从22度升到32度,整个批次的轴径全偏了0.003mm,亏了十几万的料。 哦对,最后补一句,别信那些说车削加工是”传统老工艺,没什么技术含量”的鬼话。现在的精密车削,拼的不是谁的经验老,是谁能把那些别人不注意的小细节,全给盯牢了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工精度卡壳?2024年量产线的落地实操指南 https://www.dachanpin.com/a/tg/72473.html

赞 (0)
铣削加工实操复盘:那些车间里没人明说的参数、坑与2024新解法
上一篇 2026-11-10 11:21:49
一线视角拆解磨削加工:从砂轮选型到精度控制的避坑指南
下一篇 2026-11-10 12:04:43

相关推荐

  • 镜头前的热闹:一场直播带货的真实侧写

    午后三点的写字楼里,某电商公司的直播室内已经亮起了刺眼的补光灯。四张环形灯围绕着中央的主播台,暖白色的光线把木质台面照得发亮,台面上整齐摆放着二十多件待展示的商品,从包装精致的零食到密封严实的护肤品,每样东西都贴着手写的价格标签。主播林晓正对着镜子调整耳麦,她穿着一件亮色卫衣,头发用发卡别在耳后,露出的耳垂上戴着小巧的珍珠耳钉 —— 这种装扮是团队提前讨论好…

    2025-09-11
  • 时尚这事儿,真没你想的那么 “高冷”

    说起时尚,很多人第一反应可能是巴黎时装周上那些看不懂的夸张设计,或是明星们身上动辄六位数的奢侈品套装。但其实啊,时尚早就在不知不觉中钻进了我们的日常生活,可能是你早上随手搭的一件牛仔外套,也可能是妈妈衣柜里那件穿了五年还没丢的针织开衫。它从来都不是 “少数人的游戏”,而是每个人都能玩明白的生活小乐趣。 就拿我身边的朋友来说吧,以前大家买衣服总爱追爆款,看到网…

    2025-09-09
  • CC-Link协议演进:为什么TSN让工业通信再上台阶?

    提到CC-Link,老工控人大概会心一笑——这玩意儿,二十年前就在东南亚产线里跑得欢。当时三菱电机牵头,日系自动化圈子里,几乎成了标配。可时代变了,真的变了。以太网一统天下,Profinet、EtherCAT、EtherNet/IP……各家打得火热,CC-Link也硬生生从现场总线转向工业以太网,搞出CC-Link IE Field,后来又整出CC-Link…

    投稿 2026-07-20
  • 隐私计算工业:破解制造业数据孤岛的核心路径

    很多制造企业老板最近都听过这个词,但没几个真摸清楚,这东西能给自己工厂带来什么好处。我跑了快10年制造一线,今年光开春就见了三拨做隐私计算工业落地的团队,也跟着去了四家工厂看试点,有惊喜也有一堆槽点。 为什么制造业现在突然盯紧了隐私计算工业? 工业数字化搞了这么多年,最大的堵点从来都不是企业内部存不下数据。是跨企业的数据不敢动。 汽车整车厂要和Tier1供应…

    投稿 2026-10-11
  • 搞预测性维护,别死磕剩余使用寿命(RUL)的精确值——一个老工程师的实话

    前两天有个小伙子在论坛上问我,说他们老板逼着三天拿出一个剩余使用寿命(RUL)预测模型,数据就几百条,还全是实验室台架上的。我差点一口水喷屏幕上。三天?给你三个月都未必能上线。不是泼冷水,工业现场玩RUL预测,90%的精力根本不在算法上。可现在的论文、教程,一上来就是LSTM、Transformer,搞得跟炼丹似的。说实话,我反感这种风气很久了。 RUL预测…

    2026-06-26

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息