上周去苏南的一家钢结构加工厂,车间里的老陈蹲在等离子切割工位旁边骂了十分钟——刚切完的8mm碳钢板,边缘挂了半厘米厚的熔渣,调了三次电流还是不对,整批料差点报废。
很多人对等离子切割的印象还停留在“切得快但毛刺多”,实际上现在的设备早就不是十年前的样子了,只是大部分人用的时候,从选型到调参全是坑,把好好的设备用成了废铁。
先搞懂:为什么你用的等离子切割,总达不到宣传的精度?
销售给你看的参数表上,写着100A机型切10mm碳钢板的精度能到±0.1mm,切缝宽度0.3mm,实际拉回车间用,差个两三倍都是常事。问题根本不是设备偷工减料,是你从一开始就没选对匹配的电源类型。
2024年车间里主流的机型早就淘汰了老款的硅整流电源,换成了全逆变式的等离子切割电源——弧流响应速度比老机型快3倍,切薄板的时候不会因为电流波动出现塌边、挂渣的问题。别听人说“老机型皮实耐造”,老机型切个2mm的板,电流晃一下就烧穿个洞,现在的逆变机型带自动弧流稳定,哪怕电网电压波动15%,也能保证切割质量。
这里先给大家解决第一个最常问的问题:
问:同样是切10mm碳钢板,为什么别人用空气等离子切割就够,我必须买带氧气切割功能的机型?
答:别被销售忽悠。空气等离子切割的成本只有氧气等离子的三分之一,切碳钢的时候,只要板厚不超过16mm,你的电源额定电流在100A以上,完全够用——除非你要切的是要求零氧化层的不锈钢工件,那才需要换氮气或者氩氢混合气体。我去年帮浙江一家厨具厂算过账,把原来的氧气切割换成空气切碳钢,一年光气体成本省了12万。真的,没必要为了用不上的功能多花两万块买设备。
那些写在说明书里不会告诉你的调参细节
很多人调参数只盯着工件厚度看,说明书写10mm板配100A电流,就照着拧,结果切出来的效果一塌糊涂。
💡 薄于3mm的板,切割速度要比说明书推荐值低15%,不然弧柱会拉得过长,边缘的垂直度直接垮掉。
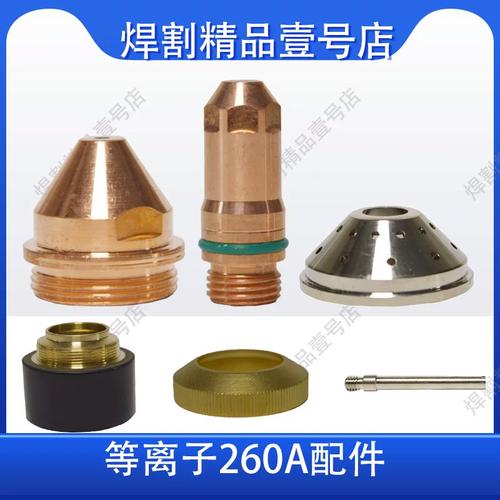
还有个最容易被忽略的点:喷嘴磨损超过20%就必须换。别省。几块钱的东西,耽误半小时的调机时间,怎么算都亏。我见过最离谱的师傅,一个喷嘴用了快半年,切出来的孔都是歪的,还怪设备精度差。拆下来一看,喷嘴的出口都被烧得豁了个口子,弧柱都偏到姥姥家了,能切整齐才怪。
再解决第二个大家踩过最多的坑:
问:我家的等离子切割设备切厚板的时候,经常出现弧压不稳断弧,是电源坏了吗?
答:90%的概率不是电源坏了,是你的接地夹没夹对。别把接地夹夹在有锈的漆层上,也别夹在离切割点超过3米的位置——上个月有个客户找我上门维修,拆了电源检查了俩小时,最后发现他把接地夹夹在了车间的行车轨道上,轨道和机床之间隔了个绝缘垫片,电流根本通不回去。说出来都好笑。
对了,还有个小技巧:切割厚板的时候,把穿孔高度提高2mm,别让喷嘴直接贴在板上,不然熔渣溅到喷嘴内壁,用不了半小时就废了。
2024年车间里正在普及的等离子切割新玩法
现在的等离子切割早就不是以前那种“拿个枪对着板瞎切”的状态了,很多厂已经把等离子切割和数控套料软件做了联动。
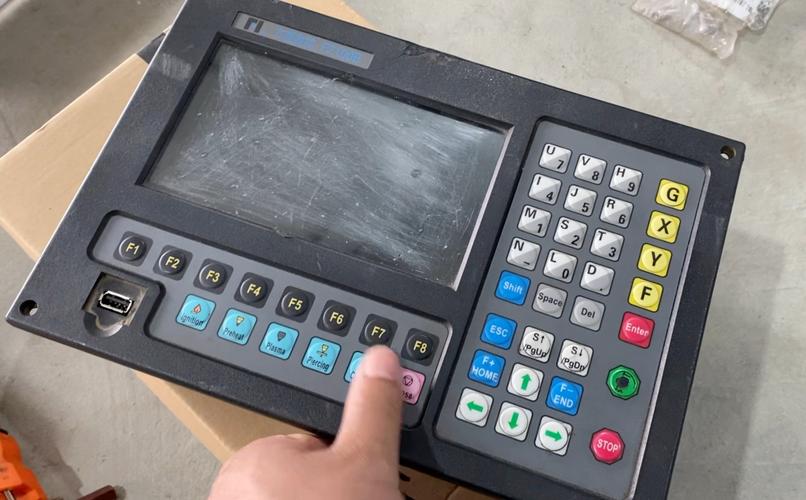
以前切一整张板,套料完了直接开始切,经常出现切到后面熔渣堆得太厚,把工件粘在板上拿不下来的情况。现在的新套料软件带自动穿孔优化,会自动调整每个孔的穿孔位置,把熔渣引导到废料区去,切完的工件直接就能掉下来,省了不少后期敲渣的人工。
还有最近火起来的带弧压自动跟随的手持等离子切割机型。以前的手持等离子,全靠师傅手稳,切6mm的板垂直度能到70度就不错了,现在的新机型带传感器,枪头离板的高度差超过2mm就自动调整弧压,哪怕是刚上手的新手,切出来的边垂直度也能到85度以上。
❗ 别信那些说“等离子切割完全可以替代激光切割”的鬼话。切2mm以下的薄板,激光的切缝是0.1mm,等离子的切缝最少0.3mm,精细度是真的比不过,但是架不住便宜啊——激光切10mm不锈钢的成本是等离子的4倍,对那种对精度要求不高的钢结构件、农机配件、货架零件,用等离子就是性价比拉满。
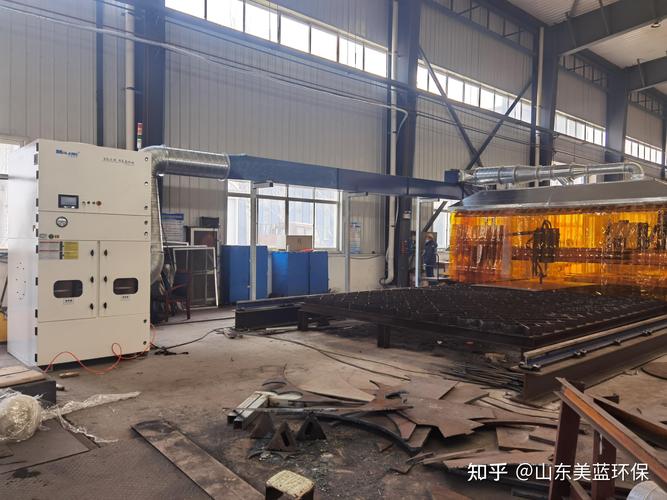
现在的新机型还都配了内置除尘接口,切割产生的金属烟尘直接从工作台下面抽走,不用再像以前那样整个车间飘得都是金属灰,符合现在的环保要求,也不用额外花大价钱装外置的除尘系统。
说实在的,等离子切割从来都不是什么高端技术,但是越是这种常用的设备,越容易在细节上出问题。别总想着买个最贵的设备就能解决所有问题,把接地夹夹对,把该换的喷嘴及时换,参数根据实际的板厚微调,效果比你多花几万块买高端机型好得多。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割实操避坑:从选型到调参的一线车间经验 https://www.dachanpin.com/a/tg/72477.html