先搞懂:TOC说的“约束”根本不是产线上最忙的那台机器
很多人对约束的认知还停留在“哪个工序天天加班、设备连轴转,哪个就是瓶颈”。我去年接触的一家汽车底盘零部件加工厂,所有人都把冲压工序当核心瓶颈——2台冲压机从早到晚不停,工人两班倒,换模时间压到了15分钟以内,甚至为了提效率,给冲压工位配了专门的物料搬运员。结果拉了整整7天的全链路产出数据才发现,真正卡着整个厂产出的,是后面的热处理工序:良品率长期稳定在62%,就算冲压一天能出1200件毛坯,能顺利过热处理进入下道工序的,满打满算也就744件。 说白了,约束的定义从来不是“最忙的节点”,是整个生产链路里,决定了系统最终有效产出速率的那个节点。它可能是天天加班的设备,也可能是良品率拖后腿的工序,甚至可能是审批流程绕了3个部门的报价环节。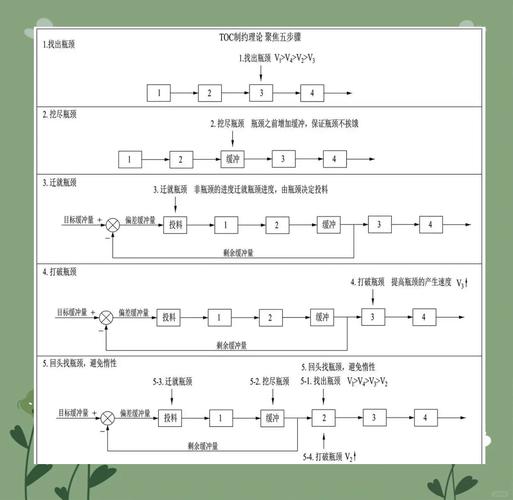
别踩坑:TOC落地最容易走偏的两个执行动作
认知对了,落地的时候还是一堆人走歪。 💡 第一个坑:把缓冲时间留得越长越安心。很多人刚用DBR(鼓-缓冲-绳)排产的时候,怕瓶颈待工,上来就给缓冲留3天的生产周期,最后整个在制品库存直接翻了2倍,现金流压得喘不过气。正确的做法是,缓冲时间的设置要跟着瓶颈的历史波动走,比如瓶颈工序过去3个月的平均换模时间波动是±40分钟,那缓冲就留1.5个小时,根本不用拍脑袋留两三天。 ❗ 第二个坑:为了刷OEE(设备综合效率),让非瓶颈工序满负荷生产。我上次去一家做工程机械结构件的厂,看完他们的排产表差点气笑——焊接工序是瓶颈,一天能出120件,结果前面的下料、抛丸工序为了刷好看的OEE数据,一天要出200件,最后焊接工位前面堆了快半人高的料,仓库的呆滞件占了月度营收的18%。这哪是用TOC,这是给库存积压找了个最冠冕堂皇的理由。
最新实践:现在的TOC早就不是只抓生产瓶颈了
很多人对TOC的认知还停留在上世纪80年代的生产车间场景,觉得这就是个给离散制造排产用的老方法。 真不是。 现在国内头部制造企业用TOC,早就跳出了“在车间里找瓶颈”的窄圈。比如宁德时代上游的电芯结构件供应商,之前的瓶颈是冲压工序,结果去年铝价波动、上游原材料交期不稳,采购端的交期波动从原来的7天,晃到了15-20天,就算产线产能拉满,没有原材料也开不了工。这时候他们没有像之前一样,把精力全放在优化冲压工序的换模时间上,而是顺着TOC的逻辑,把约束点从生产端移到了供应链端:给关键铝型材留10天的动态安全库存,同时和3家备用供应商签了框架供货协议,最后供应链端的波动对产出的影响直接降了70%。 ✅ 说白了,不管你是在车间、供应链还是研发端,只要是能拖慢整个系统有效产出的环节,都是TOC要抓的核心约束。可能是销售端的订单评审流程要走3个部门签批,可能是研发部打样的周期比竞品慢了2周,甚至可能是财务的付款流程拖了供应商的交货节奏——这些环节的影响,比你在某个非核心设备上抠那2%的效率,要大得多。 说实话,我见过太多企业搞精益、搞六西格玛,上来就铺全公司的流程优化,最后钱花了几百万,连个最核心的瓶颈在哪都没摸清楚。TOC最珍贵的地方根本不是什么复杂的算法,是它逼着你别贪多,先把那个能决定你整个系统产出的点攥在手里。 别贪多。 把一个核心约束点的效率拉满,比你在10个非核心岗位上抠那点零碎效率,有用100倍。 真的。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:约束理论(TOC):制造企业抓瓶颈的3个落地真相 https://www.dachanpin.com/a/tg/72493.html