上周去江浙那边的一家航空零部件锻造厂蹲了三天,出来的时候满手都是机油味,连喝了两罐冰可乐才缓过来。
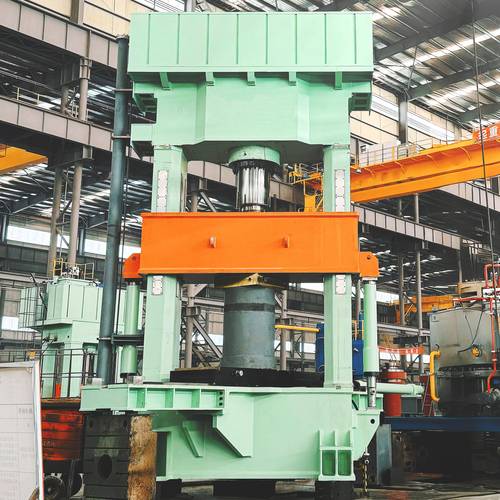
真的,之前总觉得锻造工艺就是老铁匠铺里抡大锤的活,直到亲眼看见12500吨的液压机压下去的瞬间——整个地面都在抖。那声音,不是你在短视频里刷到的那种“哐当”一声。是闷的,从脚底板传上来的。烧到1200度的钛合金坯料在模具里像软面团一样被挤成整体叶盘的轮廓,鸡皮疙瘩当场起来。
很多人对锻造的印象,还停留在明清时期的刀剑铺。
错得离谱。
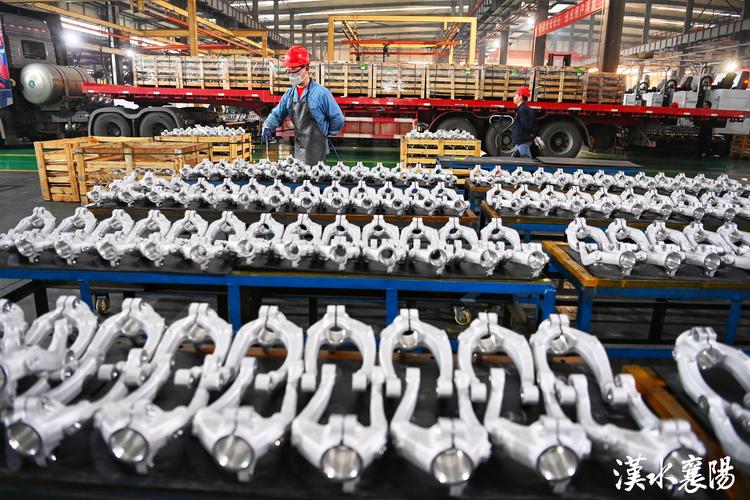
现在给飞机起落架、风电主轴、新能源汽车驱动桥做的锻件,从坯料加热的温控曲线到每一步压下量的精度,全是数字孪生模型提前跑了几十次模拟出来的,差0.1毫米都可能在后续运行中出致命问题。
的闭环加热炉,替代了以前全靠老师傅看火色的经验判断;每一步锻压的位移传感器精度能到0.01毫米,连金属变形时产生的回弹量都提前算进了模具尺寸里。
问:现在的锻造工艺还需要人工看火吗?
答:早不是了。现在的加热炉全是红外测温+闭环控温,以前老师傅靠看火色判断温度的本事,现在最多是用来给刚进厂的新工人做科普演示——毕竟以前没有测温仪的时候,全靠人眼对橙红、亮黄、亮白的色差判断温度,差个100度,锻出来的件要么开裂要么晶粒粗大,根本没法用。哦对,现在有些厂还保留着老测温枪,就是给老师傅留着“找手感”用的,真生产的时候谁敢靠人眼定温度啊。
——对于要把续航每一公里都抠到极致的新能源车来说,这点减重带来的收益,完全盖过了多花的成本。
💡 别觉得锻造就是“越硬越好”,现在的精密锻造工艺,锻出来的件后续机加工的余量能控制在0.2毫米以内,以前要铣几个小时的面,现在拿抛光轮过一遍就达标,算下来整体成本其实没大家想的那么夸张。
问:锻造工艺做的件,会不会比铸造的更容易出内部裂纹?
答:刚好反过来。铸造件是金属液冷却凝固出来的,内部很容易有缩松、气孔,以前很多卡车的铸造桥壳开个十几万公里就裂,就是因为内部的缺陷在交变载荷下慢慢扩开了。锻造是把固态的金属坯料在压力下反复变形,相当于把内部的疏松、气孔全给焊合压实了,
——这个流线是断不开的,除非你把金属本身扯断。当然前提是你工艺参数没调歪,比如压下量不够,或者变形温度太高,确实会出裂纹,但那是操作的问题,不是锻造工艺本身的问题。
说个真事。前两年有个做高温合金叶片的厂,之前用传统锻造工艺做单晶叶片,成品率连30%都不到,每次一炉料砸进去,一半以上的件都因为变形不均开裂,厂长愁得头发都白了。
现在他们换了等温锻造的产线,把模具加热到和坯料一样的温度,在极低的变形速度下让金属慢慢流动,成品率提到了85%以上,锻出来的叶片晶粒度均匀度比之前高了两个等级,装在发动机上的高温疲劳性能直接提了40%。
太狠了。
不过话说回来,现在很多网上吹的“黑科技锻造”,什么冷锻做高强度齿轮,其实人家十几年前就用了,只是以前没在民用领域铺开而已。别被那些营销号吹得神乎其神,说白了就是把以前给军工、航空做的工艺,慢慢下放到民用领域了——比如现在的自行车曲柄、高尔夫球头,早就用上冷锻工艺了,只是大家没注意而已。
❗ 选锻造件的时候别光看供应商报的强度参数,一定要让对方提供锻件的流线探伤报告——很多小厂为了省成本,用的是自由锻的料直接粗加工一下就当精锻件卖,内部的纤维流线是断的,用个两三年就会从应力集中的地方断,根本扛不住交变载荷。
现在有些厂已经把AI视觉检测装在锻造产线旁边了,锻件刚从模具里出来,摄像头扫1秒钟,就能把表面的折叠、裂纹、尺寸偏差全挑出来,以前要三个质检工人半小时才能干完的活,现在机器几秒钟就搞定,还不会漏检。
哦对,上次在厂里的时候,老师傅跟我吐槽,说现在的年轻人刚进厂,总觉得有了传感器、有了AI,就不用学老经验了。其实真不是。上次有个新来的调机员,按模拟的参数设了压下量,结果因为当天车间温度低了两度,坯料的温度降得比模型里快了半分钟,压到一半就裂了,还是干了三十年的老班长过来,凭着手感把压下速度调慢了三分之一,才把剩下的半批料救回来。
你看,不管技术怎么变,人永远是最核心的那个变量。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再把烧红铁块敲敲打打当老黄历:现代锻造工艺早就不是你想的那样 https://www.dachanpin.com/a/tg/71683.html