
田口方法到底不是啥?别被市面上的培训忽悠瘸了
太多人对田口方法的认知,还停留在“套正交表的实验工具”层面。 错。 这东西的核心根本不是做实验省时间——是帮你从根上解决“实验室参数一到量产就崩”的老毛病。传统的实验思路,不管是单因素轮换还是普通正交试验,都是在理想的、可控的实验室环境里找最优值,根本不管你量产的时候车间温湿度飘了、原材料批次差了、设备磨损了这些你根本拦不住的干扰。
现在新能源制造场景里,田口方法最顺的3个落地场景
别觉得这是几十年前的老方法,跟不上现在的新制造。恰恰相反,现在新能源行业对一致性的要求比传统机械制造高好几个量级,田口方法的优势反而被放得最大。 第一个场景,就是动力电池极片的辊压参数调试。之前宁德时代的供应链公开过一个案例,他们用田口方法调整极片辊压的压力、速度、辊缝间隙三个可控因素,把车间温度波动、极片厚度公差、辊轴磨损这三个噪声因素放进去算信噪比,最后找出来的参数组合,让极片的压实密度一致性从94.2%拉到了99.1%,整线的良率提升了5.7个百分点。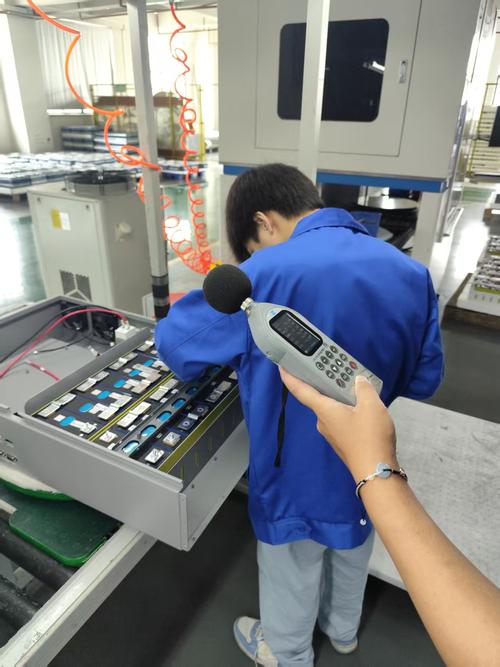
新手用田口方法最容易踩的3个坑,我见过90%的人都栽过
工业方法从来没有什么银弹。田口方法也不是万能的,用不对,照样白花时间和钱。- 第一个坑:把所有可控因素都往正交表里塞。我之前见过一个做注塑的工程师,一次塞了12个因素进去,最后算出来的结果根本没有可解释性。记住,先找对影响最大的3-4个可控因素就行,剩下的小因素留着后面慢慢迭代,别想一次吃成胖子。
- 第二个坑:算完信噪比直接就把参数锁死。不对,田口方法找出来的是“抗干扰能力最强的参数区间”,不是一个固定死的数值,你要留10%左右的调整余量,给现场的换料、换刀留缓冲。
- 第三个坑:不做验证实验就直接上量产。哪怕你算出来的结果再好,也要拿3批不同的原材料、在不同的班次下做小批量验证,别直接把线切了换参数。上次有个工厂就是急着上参数,结果赶上梅雨季车间湿度飙到80%,直接出了2万件不良,赔了客户快百万。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再瞎做试错实验:田口方法帮你把制造良率拉到99%的实操手册 https://www.dachanpin.com/a/tg/72503.html

