为什么IT那套治理逻辑在OT现场完全水土不服
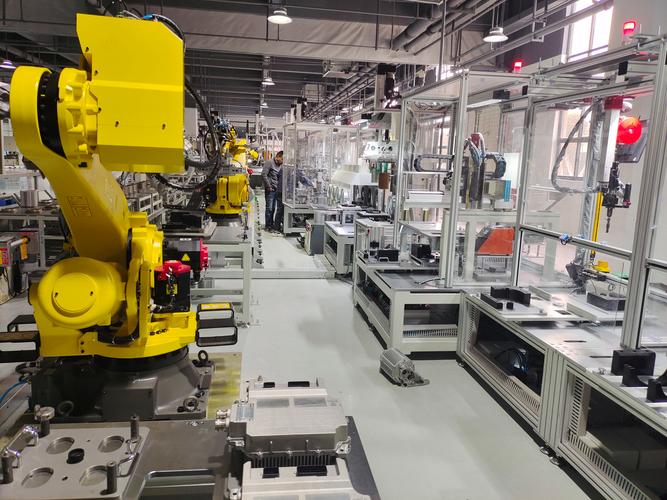
很多人对OT数据治理的认知,还停留在”把IT数据治理的方法搬到工业现场就行”。这错得离谱。 IT数据本质是交易类、人为产生的——比如ERP里的订单、CRM里的客户信息,哪怕录错了、删了,大不了改回来,半毛钱不影响生产线转。但OT数据不一样,它是设备实时吐出来的,带着强时序、强物理因果:你要是把采集到的300℃的轴承温度数据随便按IT那套”异常值清理规则”删掉,那可能就是轴承马上要抱死的前兆啊! 我见过最离谱的操作,某流程制造企业的治理团队,把设备每10毫秒采集一次的运行数据,全按IT数据的”冗余值清理”规则,把连续3个周期相同的数值直接删掉。结果呢?本来设备平稳运行的状态值是最有参考价值的基线,删了之后,后面做预测性维护的模型,一遇到设备平稳运行的工况就乱报警,班组的人被烦得直接把平台的报警通知全关了。
真正能落地的OT数据治理,核心要抓3件事
跑了快二十家制造工厂之后,我总结出来,能真正让一线用起来的OT数据治理,根本不需要搞那么多花里胡哨的概念,把下面三件事抓牢,就已经能超过90%的同行了: ✅ 先把数据的”物理身份”给锚定了。每一个从设备上采上来的数据点,不能只给个数据库ID,必须要对应上具体的设备位号、对应的工艺段、对应的设备维保责任班组。比如同样是”温度120℃”,是注塑机料筒前段的温度,还是冷却水路回水的温度,差十万八千里。之前有个客户就是没做这层锚定,做能耗分析的时候把冷却水路的回水温度当成了料筒温度,算出来的单位产品能耗比实际值高了40%,白折腾了俩月。 ✅ 把数据的”可用边界”给划清楚。哪些数据是可以直接开放给生产班组用的,哪些数据是只有设备维护部门能调原始值的,哪些涉及工艺保密的是要做脱敏的,必须明明白白。很多企业搞OT数据治理,要么把所有数据全锁在服务器里,生产班长想看个实时的冲次数据都要走三天审批;要么把所有数据全开放,新来的实习生误改了设备的采集阈值,导致整条线的采集系统停了俩小时,损失几十万。
别被”概念包装”忽悠了:OT数据治理的最终评判标准很简单
现在太多厂商来给工厂讲OT数据治理,张口就是数字孪生、工业大模型、全要素映射,听着特别高大上。但你就拿一个标准去卡:你搞了这大半年的OT数据治理,产线的班组长、设备维修的师傅,有没有因为这些数据,少加过一次班、少排过一次本来可以避免的停线? ❗ 我见过太多企业,把OT数据治理做成了”面子工程”——大屏做得花里胡哨,数据指标全是给领导汇报用的,现场的人半毛钱好处没拿到,最后治理平台成了个没人维护的摆设,花的钱全打了水漂。 举个真实的例子,去年在佛山一家做家电钣金的工厂,之前他们的OT数据治理搞了快一年,做了个特别炫的数字孪生大屏,放在会议室里给客户参观用,但是车间里的人根本不知道这东西和自己有啥关系。后来他们调整了治理思路,把采集上来的折弯机角度偏差数据,直接推到班组的平板上——之前调整折弯角度全靠师傅凭经验摸,每次换模要花40分钟,现在系统能直接给出最优的角度补偿值,换模时间直接降到15分钟。这才叫有用的OT数据治理。 说真的,工业现场的事从来没有什么一劳永逸的完美方案。别一开始就想着搞个大新闻,把架子搭得比天还高。先蹲到车间里,和班组的人抽两根烟,问问他们现在最头疼什么问题,再对着那个问题去捋数据、治数据。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:OT数据治理:别拿IT的老方法硬套工业现场的真实需求 https://www.dachanpin.com/a/tg/72539.html