上周去苏州那家做精密汽车零部件的厂,老板拍着会议室的桌子骂,花了三百多万上的工业互联网平台,结果车间里服役了快12年的西门子S7-300 PLC传上来的数据,一半是丢包的断片,MES报的生产进度和ERP算的库存对不上,财务月底算成本的时候,能把上个月的12%报废率算成良品率。
这事儿太常见了。
很多人聊IT与OT融合路径,张口就是全域打通、数字孪生、工业大模型,真到车间里落地的时候,连老设备上的一个数据点都采不出来。
很多人从第一步就走反了
我见过至少六成的制造企业,推融合的顺序完全搞反——先花大价钱把IT侧的云平台、大数据中心搭好,再回头找OT团队“凑数据”往平台上塞。平台搭得漂漂亮亮,大屏上的数字动都不动,因为OT侧的数据标准不统一,采集链路没打通,最后全靠IT团队的实习生手动填数撑场面。
真正顺的路径,从来都是从OT侧的最小闭环开始。
别上来就喊“全厂融合”的口号。先挑一个最痛的小堵点,比如单台关键设备的故障报警、单条产线的能耗统计、单个工位的生产进度上报,把这个小模块跑通,算清楚能省多少钱、省多少人力,比什么都强。
问:我们厂已经把ERP、MES都买完了,现在才开始接设备数据,是不是走了弯路?
答:哪有什么弯路不弯路,别硬着头皮凑“全厂融合”的热闹就行。我接触过的最顺的厂,根本没等系统全打通,先把设备端的报警数据接出来——之前机床出故障要等操作工巡检到,平均停线40分钟,现在报警直接推到维修班的企业微信,停线时间压到8分钟,光这一项一年省的钱,就把采集硬件的成本收回来了。
真的,别追求“一步到位”。去年帮浙江一家做轴承的厂做方案,一开始对方总想着要把所有设备、所有系统全打通,算下来预算要八百万。我劝他们先从磨床的刀具寿命监测做起,只采磨床的主轴电流、进给速度两个参数,算下来硬件加软件才花了十二万。运行了三个月,刀具崩刀导致的废品率降了40%,老板现在逢人就说,之前想花八百万做的事儿,十二万就拿到了一半的收益。
没有统一的采集层,所有融合都是空中楼阁
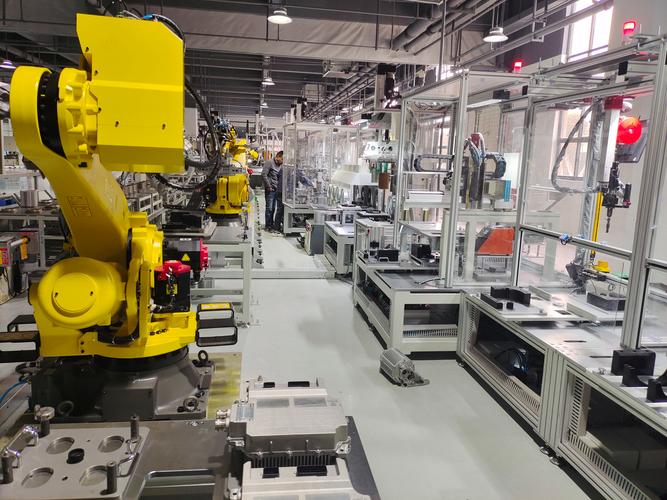
很多人以为OT侧的采集就是拉根网线把设备连上网,真做起来才知道,车间里的设备是真的杂——有2010年买的、连个以太网口都没有的老数控车,有2023年新上的、带OPC UA接口的加工中心,还有各个厂家配的独立PLC,通信协议五花八门。
如果每个设备配个独立的采集网关,光网关就能凑出来七八种,IT团队光维护这些网关就能头大。
现在2025年制造业的通用做法,是在车间侧部署统一的边缘计算节点,带协议转换功能,不管是老设备的IO信号,还是新设备的工业以太网数据,全在边缘侧转成统一的标准格式,再往上传到IT系统。根本不用拆老设备,也不用改设备的控制程序,加个几百块的IO采集模块就能把数据读出来。

💡 这里要提个醒:边缘采集的链路,一定要做只读权限控制,绝对不能给采集通道开写权限。
问:我们担心OT侧接数据会影响生产安全,毕竟以前设备网络和办公网是物理隔离的,敢接吗?
答:这个担心太正常了,我第一次给客户做方案的时候,车间的老工程师连网线都不敢往PLC上插,就怕把程序搞崩了。现在的成熟做法是,边缘采集侧做单向数据传输——就是只能把设备数据往外传,外面的指令根本进不了控制回路,相当于给设备装了个“单向透视窗”,你能看到里面的运行情况,但是碰不到里面的控制开关。而且现在绝大多数工业PLC都支持只读的数据接口,根本不会触碰核心控制程序,安全得很。❗ 千万别为了采集方便,把控制回路和办公网直接打通,去年广东有个厂就是这么干的,中了勒索病毒,整条线停了三天,损失两千多万,这个坑真的别踩。
等采集层的统一标准做扎实了,再往上层走流程打通——OT采上来的设备运行时长,直接同步到MES的工单进度模块,不用操作工每天下班花半小时手动填生产报表;设备的能耗数据,直接同步到ERP的成本核算模块,算单件成本的时候不用再手动分摊电费;刀具的磨损数据,直接同步到采购的库存模块,快到寿命了自动触发采购申请,不用等刀具崩了才临时找货。
这些流程打通了,根本不用搞什么花里胡哨的大屏,一线的人真的愿意用,这才叫融合。
别把融合做成IT部门的独角戏
我见过太多失败的案例,全是IT部门牵头做融合,OT侧的车间主任、老技师连需求会都没参加过。最后做出来的系统,操作界面复杂得很,要登三个账号、点五六个按钮才能看到一个数据,操作工根本不愿意用。还有的厂花几十万做的数字孪生大屏,放在接待室好看得很,但是车间的人根本不看——因为上面显示的参数,都是IT团队从网上找的行业标准值,和车间实际的生产节奏完全对不上。
反而是那些走得顺的厂,做IT与OT融合路径设计的时候,一定会把车间的老技师、一线的操作工拉进来。比如采集什么数据、数据出来之后要给谁看、看到异常了要触发什么动作,全是一线的人说了算。
之前去佛山一家做定制家具的厂,他们的融合项目根本没搞什么高大上的概念,就是把每台封边机的运行数据接出来,和板材的库存系统打通,封边机切换板材批次的时候,自动从库存系统里调出对应的批次信息,不用人工手写记录。之前因为批次搞错出的质量问题,直接降了70%。老板说,这事儿总共花了不到十万,就是拉着三个车间老班长开了三次会,把需求捋清楚找个小集成商做的,半年就回本了。
说实话,现在行业里吹的太多了,好像不上个大系统、不搞个数字孪生,就不算走通了IT与OT融合路径。
哪有那么玄乎。
那些真金白银拿到收益的厂,全是从一个很小的堵点开始,先解决一个实际的小问题,拿到一点实实在在的收益,再慢慢往前推。
别想着一口吃成胖子。
别砸了钱最后做个只能给领导看的大屏。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:IT与OT融合路径:别再砸钱买系统,先把车间的‘数据堵点’打通 https://www.dachanpin.com/a/tg/72540.html