上周去长三角一家做工程机械结构件的厂,老板拉着我看刚喷完的挖机大臂——三个月前刚喷的,现在焊缝边缘的漆已经起皱掉皮,伸手一扣能掉下来指甲盖大的漆片。
真的亏。
说实话,这种情况我这两年见得太多了。算上材料、人工、物流的成本,这一个大臂返工就要小两千。问题根本不是漆不好,是生产线上从工艺到操作全在“偷工减料”。
。
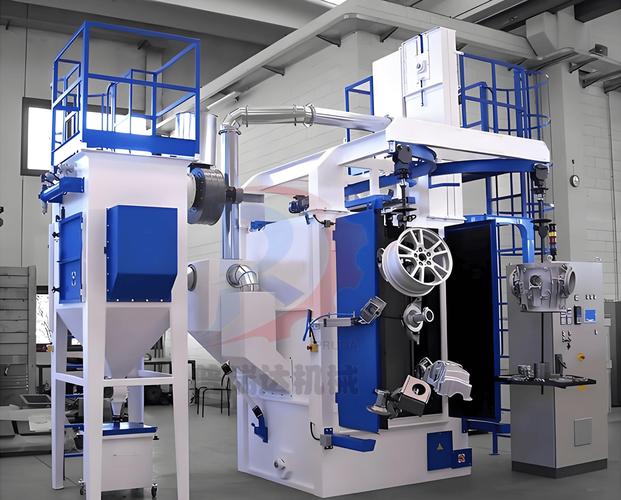
我见过太多厂为了省成本,把原来“抛丸+硅烷磷化”的两道工序,砍成只做抛丸。甚至抛丸环节的钢丸,碎得跟面粉似的还在用——磨出来的工件表面全是细碎的凹坑,根本达不到粗糙度要求,漆喷上去附着力能好才怪。
讲个真事,去年有个做电梯配件的厂,抛丸机的除尘滤芯堵了半个月没换,抛出来的工件表面浮着一层铁灰,喷完漆放了半个月,用胶带一粘,半张胶带全是漆皮。
问:很多中小厂说自己用的是“无磷环保前处理”,为什么还是掉漆?
答:别被“环保”两个字忽悠了。正规的硅烷处理需要严格控制槽液的pH值、温度、处理时间,甚至每个批次都要做膜重检测,要求膜重控制在0.8-1.2g/㎡。我见过太多厂,硅烷药剂兑进去就不管,槽液里飘着铁锈渣、油污,跟刷了层水没区别,附着力能好才怪。
还有个细节,前处理完的工件,必须在4小时之内喷上底漆。很多厂为了凑批量,把处理好的工件堆在车间过道,两三天才进喷漆房,表面的浮锈都长出来了,这不是瞎闹吗?
前处理过了关,到了喷涂环节,又是一堆坑。
现在主流的工业涂装工艺里,静电喷涂已经是标配了,但很多厂的操作,说难听点就是“拿着静电枪当普通喷枪用”。喷枪离工件的距离、静电电压、出漆量、扇面宽度,全靠师傅的手感调,从来没有固定的参数标准。
我上次去一个做农机具的厂调试,负责喷枪的师傅站得离工件快一米远,漆雾飘得满车间都是,工件表面的漆膜薄得能透见金属底色。问他为什么站这么远,他说“怕喷流了”——好家伙,怕流就把出漆量调小啊,站那么远,漆都飞没了。
问:同样的漆、同样的工件,为什么隔壁厂喷完能过1000小时盐雾测试,我们厂只有200小时就生锈?
答:问题八成出在静电喷涂的电压和出漆量匹配上。现在主流的静电喷涂作业,平面工件的电压一般要控制在60-80kV,出漆量根据工件的结构调整——比如挖机大臂这种大平面件,出漆量可以调到400-500ml/min,但像驾驶室这种有很多边角、内腔的结构,电压要降到40-50kV,不然法拉第笼效应会导致内腔根本喷不上漆。我上次帮那家农机厂调试的时候,他们之前一直把电压卡在90kV,结果驾驶室门框内侧的漆膜厚度只有20μm,远低于要求的60μm,盐雾测试能过才怪。
💡 现在不少新上的涂装线已经配了在线测厚传感器,不用人工挨个用测厚仪敲,数据直接传到MES系统里,超差的工件直接转回去补喷,比之前人工抽检靠谱太多。
漆喷完了,进固化炉。很多厂在这个环节的操作,简直是离谱。
为了省天然气,把固化炉的温度从要求的180℃降到160℃,烘干时间从20分钟缩到12分钟,觉得“摸着干了就行”。
摸着干了?那是表干。
里层的树脂根本没交联固化,用手一扣还是软的,太阳晒半年就粉化掉皮。去年有个做冷链车厢的厂,为了赶双十一的订单,连续三天把固化炉温度降了20℃,结果发出去的货,到了客户那边刚下了一场小雨,漆就开始起泡,最后拉回来返工的成本,够他们付三个月的天然气费。
❗ 别信什么“低温固化漆可以随便降温度”的宣传,哪怕是标称140℃固化的低温漆,也要严格按照厂家给的温度-时间曲线来,少一度、少一分钟,漆膜的固化度都达不到要求。
。
说起来也有意思,这两年环保要求严,很多厂之前凑活的涂装线都扛不住了,要么整改要么换。我上个月看到一家做钢结构的厂,把原来的手动喷漆线换成了自动往复机喷涂,配套了沸石转轮+RTO的废气处理设备,还把固化炉的余热回收用来给喷漆房升温,算下来一年省的电费、燃气费,刚好用来覆盖设备的折旧成本。现在他们做工艺验证的时候,不再只看实验室的盐雾测试数据,会直接把喷好的工件放到户外暴晒3个月,测实际的粉化率——毕竟实验室的条件跟实际使用的环境还是有差别的。
谁遇谁头疼。
其实哪有那么多高深的技术,工业涂装工艺说白了就是把每个小环节的参数卡准,别总想着“差不多就行”——你对工艺差不多,客户对产品就会差很多。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业涂装工艺里最容易被偷工减料的3个关键环节——2024年一线实操复盘 https://www.dachanpin.com/a/tg/72636.html