2024年工业焊接工艺落地:从焊缝返工到产线提效的真实经验

上周去江苏太仓的某重型装备车间,站在12米高的液压支架焊接工位旁边,看着焊枪扫过母材的瞬间溅起半米高的橙红色焊渣,旁边的工艺工程师攥着测温枪的指节都白了——就这道12毫米厚的Q690钢板对接焊缝,之前因为工艺参数错配,整批返工了3次,损失快小二十万。 说真的,干了快15年的制造工艺对接,我见过太多车间谈工业焊接工艺,上来就堆最贵的设备、最玄的概念,偏偏在最基础的参数、细节上掉链子。

被90%车间忽略的工业焊接工艺核心:不是焊得牢,是焊得稳

很多人对焊接的认知还停留在“把两块铁烧化粘牢就行”,根本不知道工业场景里的焊接,差10度的层间温度、差5V的焊接电流,都可能让整批工件变成废铁。 现在很多老牌车间还在靠老师傅的手感调参数,今天张师傅当班电流调280A,明天李师傅当班就敢调到320A,焊缝质量全凭运气。真正成熟的工业焊接工艺,从来不是靠个人经验撑着,是把所有参数锚定在材料本身的属性上——比如不同牌号的高强钢,碳当量多少,需要多高的预热温度,层间温度要卡在什么区间,焊材要烘多久,全部要算得明明白白,差一点都不行。 就拿之前接触的Q690高强钢来说,之前有个车间凭老经验,焊前只预热到80度,结果焊完放了一周,焊缝上全是肉眼可见的延迟裂纹,整批20多件液压支架全返了。后来按碳当量公式算,Q690的预热温度要卡在150-180度,层间温度不能超过250度,调整参数之后,延迟裂纹直接消失了。
重型车间Q690钢板焊接工位实时测温场景
问:我们车间现在还在靠老师傅记参数,每次换班组焊缝质量波动特别大,真的必须上几十万的数字化参数采集系统吗? 答:别上来就砸钱买贵的。先给所有焊枪装个低成本的电流、电压、行走速度采集模块,把每个班组的焊接参数跟对应的焊缝探伤结果做3个月的匹配——你会发现80%的返工,都来自某几个班组为了赶进度把行走速度提了30%。根本不是什么高深的技术问题,是之前根本没人把参数和质量绑在一起算过账。等你把这些基础的参数匹配关系摸透了,再考虑上系统也不迟。

那些被神化的新工业焊接工艺,真的能帮车间省成本吗

这两年去展会,总能碰到一堆销售追着你推新的焊接技术,什么激光复合焊、电子束焊、超高功率等离子焊,吹得神乎其神,好像不上这些设备,车间就落后了。 说句不好听的,去年有个做轨道交通配件的客户,被供应商忽悠上了一套200多万的激光焊接设备,结果他的工件是20毫米厚的铝合金箱体,焊完探伤发现内部气孔率根本不达标,最后还是退回去用MIG焊补,钱打了水漂。 真的别被概念忽悠瘸了。 所有的工业焊接工艺,都有自己的适用边界:3毫米以下的薄铝合金汽车结构件,激光焊确实快,变形量小,效率比传统MIG焊高两倍;但超过10毫米厚的高强钢工件,激光焊的熔深根本够不上,还得靠埋弧自动焊配合药芯焊丝,熔敷效率比激光焊高一大截,成本还不到三分之一。 我见过最聪明的车间,从来不是追着最新的工艺跑,是把手里现有工艺的潜力挖透:比如把焊接烟尘的排烟系统改成跟焊枪联动,焊枪一动,对应的排烟口自动把风量拉满,比固定风量的模式省30%的电,还能把90%以上的焊烟抽走,给工人创造个好点的作业环境——这种花小钱办大事的调整,比砸几百万上不匹配的新设备靠谱多了。
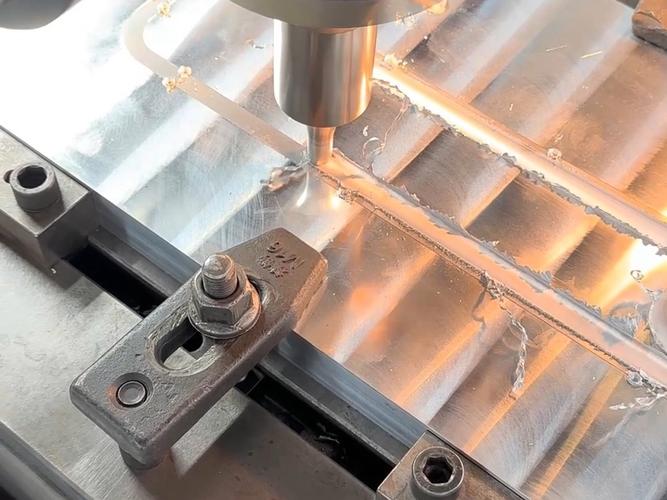
搅拌摩擦焊焊接铝合金轨道交通型材作业场景
问:我们现在要上一批新的压力容器生产线,选MIG焊还是埋弧焊的工艺路线更划算? 答:先算你家的母材厚度、焊缝长度、探伤要求。如果是直径1米以上的厚壁压力容器纵缝,直接上埋弧自动焊,配自动焊剂回收装置,熔敷效率高,焊缝成型稳,探伤一次合格率能冲到98%以上;如果是薄壁的换热管对接,MIG焊配脉冲电源,变形量能控制在0.5毫米以内,根本不用纠结哪个工艺“更先进”,哪个匹配你的生产场景,哪个就最划算。

焊前焊中焊后:工业焊接工艺里最容易被漏的细节

很多车间总觉得,只要设备好、焊材贵,焊缝质量就肯定差不了,偏偏在几块钱成本的细节上栽大跟头。 ✅ 焊前的坡口清理,很多车间图省事,角磨机随便蹭两下就开焊,结果坡口上的氧化皮、残留的防锈油混到焊缝里,出来的气孔探伤根本查不完。之前有个客户的焊缝探伤合格率卡在82%,找了半个月原因,最后发现是坡口上残留的防锈油没擦干净,用丙酮擦完之后,合格率直接冲到96%。 ❗ 层间温度的控制,很多人焊完第一层,等钢板凉透了再焊第二层,结果热应力攒在焊缝里,放半个月就裂;要是层间温度太高,超过250度,焊缝的晶粒粗大,强度直接掉15%。 💡 焊后的去应力处理,不是所有工件都要进几百平米的大炉子做整体回火,对于小型的结构件,用振动时效设备跑40分钟,去应力的效果跟炉子里烤6小时差不多,成本才十分之一。 这两年不少头部制造企业,已经把AI焊缝视觉检测用上了——焊完之后,高清摄像头扫一遍,自动识别表面的气孔、咬边、未焊透,比人工看的效率高5倍,还不会因为看久了眼睛累漏检。但我得泼个冷水,这个东西只能查表面缺陷,内部的裂纹、气孔还是得靠超声波探伤,别想着啥都让AI干。 上次回太仓那个车间,他们现在把焊接参数全部卡到了碳当量计算的最优区间,焊缝一次合格率从之前的78%升到了94%,算下来每个月省的返工钱,够给整个班组发两次奖金。 工业焊接工艺从来不是什么摆在教科书里的高深公式。 是车间里每一道焊缝的温度,每一次坡口的清理,每一个班组的操作习惯攒出来的真本事。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:2024年工业焊接工艺落地:从焊缝返工到产线提效的真实经验 https://www.dachanpin.com/a/tg/72635.html

赞 (0)
工业热处理:决定高端机械零件寿命的隐形工序
上一篇 5天前
工业涂装工艺里最容易被偷工减料的3个关键环节——2024年一线实操复盘
下一篇 5天前

相关推荐

  • 智能制造:重构产业格局的核心引擎

    智能制造正以不可逆转的态势渗透全球产业体系,其本质是通过数字技术与制造流程的深度融合,实现生产要素的优化配置、生产效率的量级提升以及产品价值的多维拓展。不同于传统制造依赖人工经验与固定流程的模式,智能制造体系具备感知、决策、执行、优化的闭环能力,能够根据实时数据动态调整生产策略,应对市场需求的快速变化与个性化定制的复杂要求。从零部件加工到整机装配,从供应链协…

    2025-09-11
  • 别让表面拖垮整机:被低估的工业表面处理核心价值

    很多做制造的老板都吃过这个亏。图纸上的尺寸卡到0.01毫米都不差,装配精度也没问题,出货不到半年,客户把整批货退回来了。问题出在哪?全烂在看不见的表面处理上。 为什么说表面处理是当前高端制造的隐形卡脖子点 放在十年前,没人把表面处理当核心环节。做低端货,能遮锈、好看就行,没人要求你用个十年八年不腐蚀。现在不一样了。新能源汽车的电池包要在户外跑十年,风电螺栓要…

    投稿 2026-08-21
  • 筑牢发展根基:现代农业的多元价值与未来展望

    农业作为人类社会赖以生存的基础性产业,始终在经济发展与民生保障中扮演着不可替代的角色。从传统农耕文明的刀耕火种到如今科技赋能的智慧农业,这一领域的每一次变革都深刻影响着社会进步的节奏与质量。在人口持续增长、资源约束趋紧、气候环境变化等多重挑战下,现代农业不仅承担着满足粮食需求的核心任务,更在推动产业升级、促进乡村振兴、实现生态可持续发展等方面展现出日益丰富的…

    投稿 2025-09-05
  • 全面质量管理(TQM)到底是不是玄学?一个工厂老兵的真心话

    干了二十年制造,最怕听到的就是“我们搞TQM吧”这句话。真的,每次老板两眼放光宣布全面质量管理启动,我就知道,接下来半年没好日子过了。为什么?因为多数人把TQM当成了运动。开大会,贴标语,全员签名,然后……就没有然后了。三个月后,一切照旧。 但你说全面质量管理(TQM)没用?绝对不是。它救过我的产线。有一年我们给汽车厂供转向节,不良率飙到3.2%,客户要停线…

    2026-07-01
  • 方向盘背后的 “隐形司机”:自动驾驶如何悄悄改变我们的出行

    周末早上被闹钟吵醒时,你会不会突然闪过一个念头:要是不用自己开车,就能舒舒服服躺在车里补觉,还能准时赶到郊外的露营地就好了?这个曾经只在科幻电影里出现的场景,如今正随着自动驾驶技术的发展一点点走进现实。可能你已经在高速上体验过车辆自动跟车,也可能在商场停车场见过自己找车位的无人车,这些看似零散的 “小惊喜”,其实都是自动驾驶大拼图里的重要一块。 现在的自动驾…

    2025-09-10

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息