前两天去一个做激光切割的厂子,老板拉着我吐槽。说他那台新上的12000W光纤激光器,切割碳钢时老是有挂渣,边缘发黄。我问了他三个问题:氮气纯度多少?压力稳定吗?流量够不够峰值?他愣了一下,说这些都是设备厂家配的,没太关注。后来一查,问题就出在工业氮气供应上——他那套老旧的外购液氮系统,汽化器结霜严重,供气压力波动大,纯度只有99.9%。
这事儿太典型了。很多工厂在氮气这件事上,要么稀里糊涂凑合用,要么被供应商牵着鼻子走。今天就把工业氮气供应这事掰开揉碎聊透。
现场制氮到底靠不靠谱?PSA和膜分离怎么选
先说结论:每小时用气量超过50标方,纯度要求99.9%以下的,现场制氮基本都能在一年半到两年内收回投资。这不是忽悠,我见过太多真实数据了。
目前主流的现场制氮就两条路:PSA变压吸附和膜分离。
PSA用的是碳分子筛。氧气分子小,跑得快,优先钻进分子筛的微孔里;氮气分子稍大一点,在吸附塔里待不住,就从出口溜出来了。这个原理说起来简单,但实际运行中,吸附时间、均压时间、解吸时间这三个参数的配合,直接决定了氮气纯度和回收率。我见过不少小厂买的廉价PSA设备,碳分子筛填装密度不够,或者进气预处理没做好,油水混进去,分子筛中毒,半年就报废的。
膜分离就完全是另一条技术路线了。利用中空纤维膜对不同气体的渗透速率差异——氧气、水蒸气、二氧化碳这些“快气”优先穿透膜壁排掉,氮气作为“慢气”被富集下来。膜分离的优势是结构简单,没有阀门切换,故障点少。但它对进气温度和压力特别敏感。温度每升高5℃,膜组件的分离效率就会明显下降。所以膜分离更适合用气量中等、纯度要求不苛刻的场合,比如食品包装充氮、煤矿防灭火。
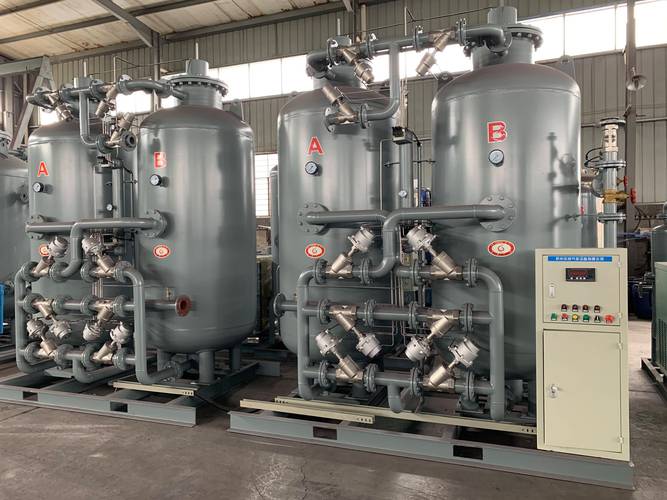
有一次我在浙江一个纺织厂看到,他们用PSA制氮给定型机供气。我问操作工为什么不用液氮?他说以前用液氮,三天两头要盯着液位,汽化器还经常冻住,换了个PSA,设定好参数就不用管了,只要定期换滤芯就行。对于需要连续供气的产线,稳定性比单价更重要。
液氮储罐供气:贵是贵,但有些场景真离不开
不过话说回来,现场制氮不是万能的。碰到以下几种情况,该用液氮还得用液氮:
- 用气量小且波动大——比如实验室、检测中心,一天就用几个立方,上PSA设备纯属浪费。
- 纯度要求极高——比如电子级氮气要求99.9995%以上,PSA很难稳定达到,这时候就得靠液氮汽化,或者上更复杂的纯化系统。
- 有严格空间限制——现场制氮设备加储气罐加干燥机,占地不小,有些老厂房根本腾不出地方。
- 应急/备用——很多大型工厂会把液氮储罐作为PSA故障时的备用气源,这叫冗余设计,懂行的人都会留一手。
但液氮供应的痛点也很明显。首先是价格波动。液氮本质上是空分行业的副产品,价格受钢铁、化工行业开工率影响很大。夏天用电高峰,液氮价格翻倍是常有的事。其次,那个汽化器真的让人头疼。翅片式空温汽化器,在湿度大的地区,翅片上结冰是家常便饭,结冰了换热效率直线下降,出口气体温度可能低到零下几十度,对下游管道和阀门都是严峻考验。所以现在很多厂改用水浴式汽化器,虽然多耗点热水或蒸汽,但稳定多了。

问:我们厂每天用氮气大约200标方,纯度要求99.99%,现在是租的液氮罐,想改成现场制氮,划算吗?
答:算一笔账。液氮买回来,按每吨800元算(不同地区差异大),一吨液氮汽化后大约能出800标方氮气。200标方每天,一个月就是6000标方,耗液氮约7.5吨。月支出6000元。PSA制氮机,按这个用气量,需要一台产气量20标方/小时的机器(配储气罐和干燥机),整套下来大约8到12万。电耗方面,每标方氮气大约耗电0.35到0.45度,按工业电价0.8元算,6000标方每月电费约1920到2160元。加上年均维护费两三千,每月总成本不到2500元。理论上不到两年回本。但注意,你的纯度要求99.99%,这对PSA设备要求较高,建议配置带碳脱氧或加装钯触媒除氧的纯化装置,初始投资会更高。
选型中最容易踩的三个坑

第一个坑:只看纯度,不看露点。氮气里的水分对很多工艺是致命的。激光切割碳钢,氮气露点如果高于零下40℃,切口会氧化发蓝。做金属热处理,露点高了,工件表面脱碳。所以纯度达标了,露点也必须盯住。PSA出来的氮气露点一般在零下40℃到零下60℃之间,如果要求更高,得加装冷干机或吸干机。
第二个坑:忽略流量峰值。有些设备铭牌上写耗气量5标方/小时,那是指平均消耗。实际工作中,比如激光切割穿孔的瞬间,瞬时流量可能是稳态的2到3倍。如果按照平均耗气量选制氮机,产线一动就报警。处理办法很简单:按峰值流量的1.2到1.5倍选型,再配一个足够大的缓冲储气罐。储气罐这东西,大一点没坏处,能有效抑制压力波动。
第三个坑:进气质量被忽视。不管PSA还是膜分离,对压缩空气的含油量都极度敏感。空压机出来的油分,一旦进入分子筛或膜组件,就是不可逆的损坏。三级过滤——除水、除油、除尘——这是底线配置。我见过一个厂用无油空压机配PSA,用了三年分子筛性能几乎没衰减,就是进气处理做得好。💡记住一句话:制氮机的寿命,一半取决于分子筛,一半取决于进气处理。
问:液氮储罐和现场制氮,能不能混着用?
答:当然可以,而且很多厂就是这么设计的。白天用气量大,PSA全程运行,多余的气体存到储气罐里;用气低谷时,PSA自动停机,靠储气罐维持低压供气。液氮储罐则作为应急备用——PSA一旦故障,电磁阀自动切换到液氮汽化供气,确保产线不中断。这种双路供应+自动切换的模式,前期多花两三万,但换来的是生产连续性保障。对于半导体封装、精密激光焊接这些停线成本极高的场景,这笔钱绝对不能省。
说到底,工业氮气供应不是买个设备那么简单。它涉及到气体纯度、压力、流量、露点这一整条技术链条,还跟你的生产节奏、场地条件、维护能力紧密相关。外购液氮省心但贵,现场制氮省钱但要操心。选哪条路,得看你的产量曲线和钱包厚度,对吧?
建议在决策前,至少找两家有资质的供应商分别做方案和报价,同时让他们提供同类型客户的运行数据。别只看宣传册上的漂亮参数,去看看实际运行中的厂子,跟操作工聊聊,比什么都管用。❗
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业氮气供应:现场制氮与液氮储罐,这笔账到底该怎么算? https://www.dachanpin.com/a/tg/72658.html