
干了十几年设备管理,最怕半夜接到电话。“张工,3号线那台减速机声音不对,好像卡死了。”得,又得从被窝里爬起来。说实话,这种救火式维修,我受够了。工业风险预警?很多厂子嘴上喊得响,实际落地一塌糊涂。今天不聊虚的,就说说这玩意儿到底怎么搞才不闹心。
别把预警当算命:底层逻辑其实就一条
不少老板觉得,装几个传感器,连上云,系统就能告诉你机器啥时候坏。哪有那么神。工业风险预警的核心,说白了就是把看不见的劣化过程变成看得见的趋势。振动、温度、电流、油液颗粒——这些信号里面藏着设备的“体检报告”。
但问题来了。你光采数据没用,得知道正常长啥样。我见过一个厂,风机轴承温度报警阈值设了80度,结果夏天环境温度40度,风机自己就70多度,天天报警,工人直接把喇叭线拔了。你说这怪谁?阈值不是拍脑袋定的,得结合工况、负载、环境。更靠谱的是看趋势变化率,而不是绝对值。

再说深一点。机械故障有它的物理规律。轴承外圈故障特征频率、齿轮啮合频率、不平衡的1倍频……这些机理模型不过时。现在流行数据驱动,但纯AI黑箱在工业里容易翻车。我倾向于机理+数据混合模型,至少出问题能解释清楚。不然维修工问你“为啥报警”,你说“AI算的”,他扭头就走。
问:我们厂小,设备不多,预算有限,怎么做工业风险预警?
答:先别想着上大系统。从关键设备、关键测点开始。手持式测振仪,定期巡检,记录趋势。哪怕用Excel画个曲线,也比两眼一抹黑强。重点是建立基线。等数据攒够了,再考虑在线监测。花小钱办大事,别被供应商忽悠瘸了。
那些年踩过的坑:预警系统为啥变成“狼来了”
哎,说到这个我就来气。前年给一个汽车零部件厂做诊断,他们上了一套国外大牌系统,结果三个月不到,操作工看见报警灯亮就当没看见。为什么?误报太多了。一天报几十次,谁受得了。
后来一查,传感器贴的位置不对。磁吸座随便吸在薄壁罩壳上,振动传递路径全变了。还有,电缆屏蔽层没接地,50Hz工频干扰混进来,频谱上全是假峰。你说这种数据喂给算法,能不出鬼?
所以,工业风险预警的第一步不是算法,是传感器安装和数据质量。这话我说了无数遍。振动传感器要刚性连接,测点尽量靠近轴承座,方向要对准故障敏感方向。温度传感器别贴在散热片上。油液取样要在回流管路上,别从油箱底部抽。
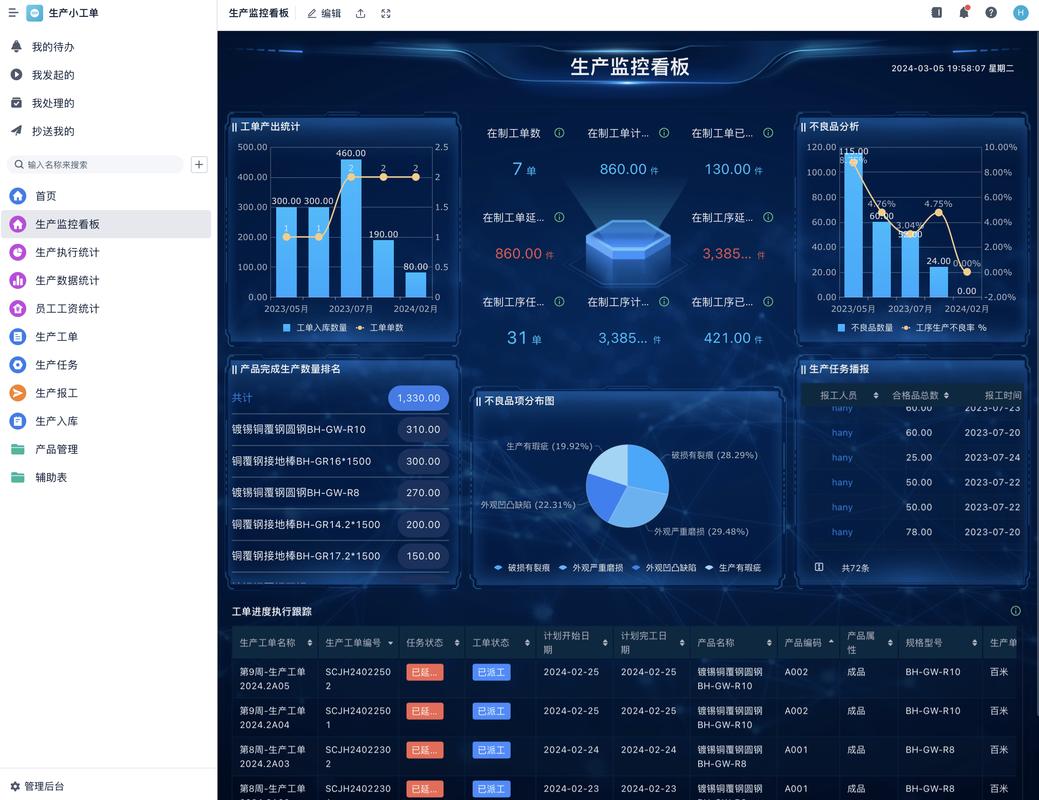
另外,预警系统的“人机界面”也很重要。别搞一堆花花绿绿的3D模型,维修工要的是明确的行动建议。比如“2号风机轴承内圈故障,剩余寿命约72小时,建议停机更换”。你给个模糊的“异常”,谁理你。
问:我们预警模型准确率挺高,但现场维修班组不买账,怎么办?
答:模型准确率是实验室指标。现场要看可解释性和误报率。把每一次报警的详细频谱、时域波形、历史对比都展示出来。让维修工自己判断。另外,报警分级:紧急、注意、提示。别把所有异常都搞成红色警报。还有,让班组长参与阈值调整,他们有经验,也更有主人翁感。这招比啥培训都管用。
2024年了,工业风险预警有哪些新玩法
技术一直在变。以前做在线监测,得配工控机、数采卡、服务器,一套下来几十万。现在边缘计算盒子便宜了,几百块就能跑FFT和简单诊断。数据不用全上云,本地处理,响应快,还省流量。
另外,声学成像和超声波检测也在普及。压缩空气泄漏、电气局放,人眼看不见,但声学相机一扫,一目了然。我上个月在食品厂用声学成像仪,十分钟找到三个漏气点,一年省电费好几万。老板当场拍板买一台。
还有数字孪生。别被这个词吓到。其实就是把设备的三维模型和实时数据绑一起,在虚拟空间里看状态。对于复杂产线,确实有用。但别为了孪生而孪生。先把基础的数据采集和预警做扎实。
说到最后,工业风险预警不是技术炫耀,是管理+技术+人的结合。你传感器再牛,工人不执行点检,照样白搭。你模型再准,备件库没货,还是得停机等。所以,别光盯着屏幕,多去车间走走,听听设备的声音,摸摸轴承的温度。有些异常,老法师的耳朵比传感器还灵。
行了,就扯这么多。希望各位的设备都能安稳运转,少点半夜惊魂。💡
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业风险预警实战:从“救火”到“防火”,这些坑你别踩 https://www.dachanpin.com/a/tg/72688.html


