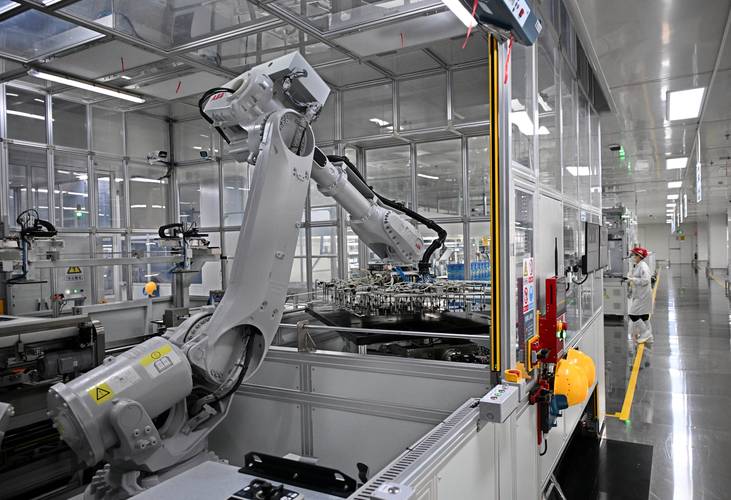
灯灭了。机器还在跑。第一次进这种车间,我下意识摸了摸口袋里的手电——结果根本用不上。伺服电机在低频嗡鸣,气动夹爪“啪、啪”地开合,AGV 沿着地面磁条滑过去,像一群不说话的搬运工。没人。准确说,操作工不在现场,但工程师在几公里外的中控室盯着曲线。这就是工业黑灯工厂最直观的一幕。不是停电,也不是作秀。它是一套把“人直接干预”逐步赶出产线的系统。
黑灯不等于无人,先划清“黑”的边界
很多老板一听黑灯工厂,脑子里就是整厂关灯、一个人不留。说实话,这理解偏了。黑灯工厂,英文常叫 lights-out manufacturing,核心不是省电,而是让设备在无人直接操作下持续稳定地产出。注意两个词:持续,稳定。偶尔关灯跑一晚不难,难的是三个月不因小故障停线。
哪些工序容易黑灯?机加工、冲压、注塑、SMT 贴片、部分热处理。为什么?节拍固定、动作重复、异常模式相对清晰。哪些难?装配、柔性打磨、复杂质检、返修。这些地方,人的手眼协调和临场判断仍然便宜、灵活。别急着抬杠,我见过一条全自动装配线,最后卡在来料一致性上,每天停八次,每次都要人爬进去掏料。灯是关了,人更累了。
所以先看“黑灯率”。一条线上多少工位能在无人干预下连续运行?是 20%,还是 80%?黑灯工厂更像一个光谱,不是开关。L1 是单机自动化,L2 是单元黑灯,L3 是产线黑灯,L4 才接近整厂关灯。多数工厂在 L2 到 L3 之间。能到 L3 的,管理底子都不会差。

真金白银的账:哪些技术栈在撑着
黑灯工厂不是买了机器人就行。机器人只是手臂,下面还有神经、大脑和免疫系统。神经是 PLC、SCADA、工业网络;大脑是 MES、APS、数字孪生;免疫系统是机器视觉、振动监测、预测性维护。少一个,黑灯就变成“盲跑”。
先说控制层。PLC 和运动控制卡要稳,I/O 点要冗余,通信最好走确定性网络。5G 专网这两年用得多了,但别迷信无线。运动控制这种毫秒级场景,有线 EtherCAT、Profinet 仍然更靠谱。无线留给 AGV、手持终端和移动看板,合适。
再说感知层。机器视觉做尺寸检测、缺陷识别、定位引导。力控传感器做装配。电流指纹和振动传感器做刀具磨损、轴承故障。别小看这些,黑灯工厂最怕的不是大故障,而是小异常积累成大撞机。一把丝锥断了,没人听见,主轴继续走,几秒钟就能把工件和夹具一起干废。损失?六位数起步。
然后是软件层。MES 要能自动派工、自动报工、自动拦截不良。ERP 和 WMS 要打通,不然黑灯线跑得越快,库存越乱。数字孪生有用,但别一上来就搞大屏。我见过一个项目,孪生模型做得像游戏,底层设备数据却靠手工 Excel 导入。这叫什么?这叫数字皮影戏。
问:黑灯工厂晚上真的一个人都没有吗?
答:看定义。很多所谓黑灯工厂,只是无人直接操作,但保留巡检、应急和远程接管。消防、安防、气源、除尘这些辅助系统,往往还需要人。完全无人不是不能做,但要付出冗余、传感器、远程控制和保险成本的代价。展厅视频里的“空无一人”,和量产车间的日常,是两码事。

落地最难的,不是机器人,是“异常”

干了这么多年,我越来越觉得,黑灯工厂的生死线在异常处理。正常生产谁都会,PLC 循环扫描,机器人按轨迹走,AGV 按路线跑。可异常一来,断刀、卡料、气源波动、视觉误判、来料尺寸超差、网络抖动……每一件都够喝一壶。
人为什么难被替代?因为人会“感觉不对”。听到声音变了,看到铁屑颜色不对,摸到振动异常,立刻停机。黑灯工厂要把这种“感觉”变成传感器阈值和算法模型。振动频谱、电流谐波、声学指纹、温度斜率,都能用。但前提是数据采得准、标得对、模型能迭代。否则就是天天误报,最后操作工把报警屏蔽了——这种事我见得太多了。
还有一个坑:数据治理。设备编码不统一,工单和 BOM 对不上,MES 和 ERP 各说各话。黑灯线越自动,垃圾数据传播越快。所以我在项目里常讲,先做数据清洁,再做黑灯。不然就是自动化孤岛,灯关了,信息也瞎了。
成本账也得算。一条黑灯产线,机器人、视觉、传感器、网络、软件、改造施工,加起来不便宜。投资回收期通常 3 到 5 年,取决于产量、班次、良率和人工成本。高产量、多班次、产品稳定的场景,回本快。小批量、多品种、换型频繁,硬上黑灯就是烧钱。柔性制造不是口号,快速换型、工装标准化、程序参数化,缺一个都白搭。
问:中小制造企业适合直接上黑灯工厂吗?
答:不建议一步到位。先从瓶颈工序做单机自动化,再连成单元,最后考虑整线黑灯。优先上 OEE 采集、AGV 物流、机器视觉质检这些见效快的模块。算清 ROI,别为了拿补贴或拍宣传片硬上。黑灯工厂是结果,不是起点。
2025 年后的新变量:从刚性黑灯到柔性黑灯
最近两年,黑灯工厂有个明显变化:从“刚性”往“柔性”走。以前黑灯线适合少品种、大批量,比如一个零件干一年。现在消费电子、汽车零部件、新能源,产品生命周期短,换型频繁。怎么办?靠软件定义产线。
边缘 AI 让质检工位能自适应新缺陷;协作机器人让换线更轻;5G 和 TSN 让移动设备接入更顺;数字孪生做虚拟调试,把现场停机时间压下来。我见过一家电子代工厂,SMT 黑灯线换线时间从 2 小时降到 20 分钟。靠的不是某一台神机,而是离线编程、快速换嘴、智能供料和 MES 自动切换程序。
生成式 AI 也开始冒头,比如辅助生成 PLC 代码、优化工艺参数、做故障问答。但别神化。工业现场要的是确定性和可追溯,大模型 hallucinate 一次,可能就是停线。现阶段,它更适合当工程师副手,不适合直接闭环控制。
还有个词叫“灯塔工厂”,和黑灯工厂不是一回事。灯塔更宽,涵盖数字化、可持续、供应链。黑灯更聚焦无人化生产。有些灯塔工厂并没有全关灯,有些黑灯车间也不一定评上灯塔。别混为一谈。

如果真想干,从哪下手

我的建议很土,但管用。第一,选一条产品稳定、产量够大、痛点明确的线。第二,先把设备联网和数据采集做扎实,OEE 能自动算。第三,从最痛的人工工位开始自动化,别贪大。第四,异常处理流程必须标准化,再谈无人。第五,留好远程接管和人工急停。安全永远第一。
关灯容易。关掉异常才难。谁要是拍胸脯说三个月给你整厂黑灯,先让他把断刀检测、卡料识别、来料超差拦截这三个方案写出来。写不出来,那就是卖设备的。
工业黑灯工厂不是终点,它更像制造业的一次压力测试。测试你的设备、你的流程、你的数据,还有你的组织。灯灭了,问题才会亮起来。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业黑灯工厂:关灯之后,制造业到底在发生什么? https://www.dachanpin.com/a/tg/72708.html