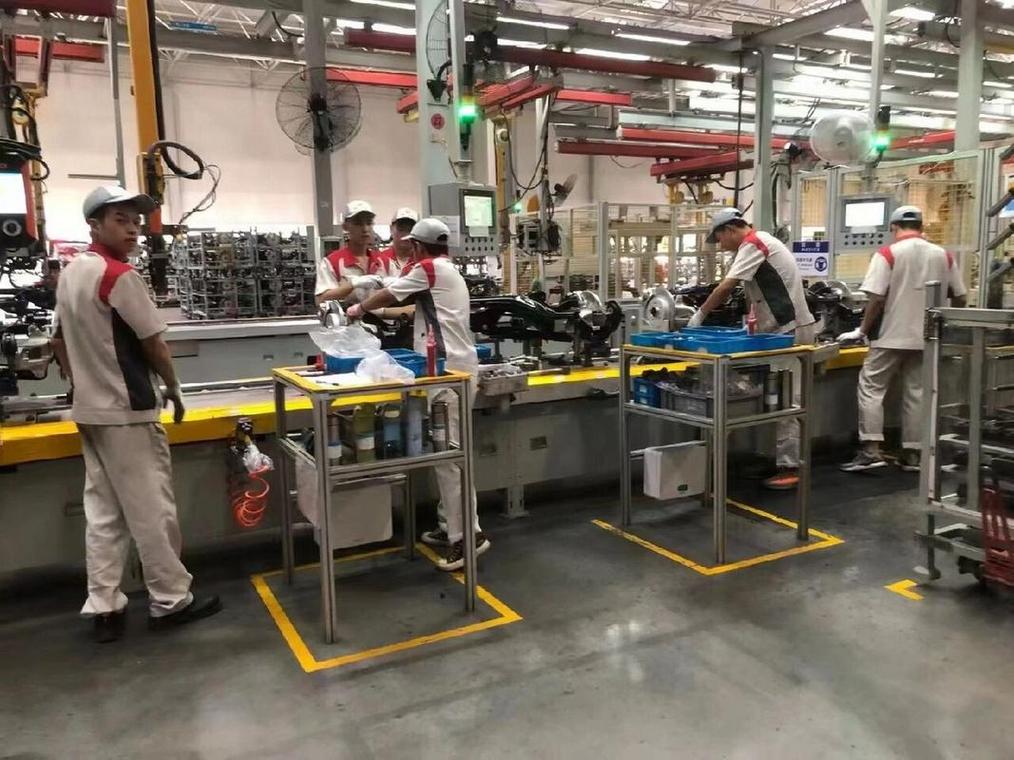
去年冬天,我去苏南一家做液压件的厂子。新厂房,地坪漆亮得能照出人影。车间主任拉着我看他们的“先行线”——两条全自动加工单元,机械手上下料,AGV小车满地跑。硬件配置,说实话,挑不出毛病。
但他指着中控屏叹了口气:“数据是有了,没人会用。”
这句话我记到现在。❗
工业先行项目这几年各地推得很猛。补贴、示范、揭榜挂帅……名头一堆。可真落到车间里能不能跑起来,跟采购清单上那串设备型号关系不大。今天不讲大道理,就说几个我亲眼见过的事儿。
先行不是抢跑,别把顺序搞反了
有人把工业先行项目理解成“比别人早买设备”。这个误区太普遍了。
先行项目的本质是什么?是在小范围内验证一套新的生产组织方式。注意,是“生产组织方式”,不是单台设备的性能指标。这里面包含了工艺路线、人员配置、质量管控、供应链协同,一整套东西。你光把硬件堆上去,其他环节不动,那就是穿西装蹬拖鞋。
我经常拿做饭打比方。你买了一口顶级铸铁锅,不代表你能炒出好菜。火候、食材、刀工,哪样不到位都不行。设备只是硬件底座,工艺积累和人才梯队才是灵魂。

三个最容易翻车的地方

第一个,节拍不匹配。这是最要命的,也最常见的。你上了台高速加工中心,切削节拍25秒,挺快。可前道的热处理要40分钟一炉,后道的清洗烘干又要15分钟。整线一算,你那台贵设备有一半时间在等活儿。钱花了,产能没上来。找谁说理去?
第二个,来料一致性被严重低估。自动化设备对来料的要求,比人工操作高出一大截。人可以通过手感微调,机器不会跟你商量。来料公差稍微一飘,轻则报警停机,重则撞机。我见过一家厂,先导线投产三个月,光撞机维修就花了六十多万。心疼。
第三个,人机界面的适老化问题。这不是开玩笑。很多工厂的骨干操作工四十多岁,你给他一个全英文的触摸屏界面,他宁可回去开那台老掉牙的普车。界面设计得再炫,操作工不愿意用,效果就是零。
关于投入和回报,两个绕不开的问题
问:我们是中小型机加工厂,预算紧,想做工业先行项目,应该从哪里切入?
答:砍掉“大而全”的想法,这一点必须明确。选一个最痛的工序,通常是瓶颈工序或者质量波动最大的那一道,集中资源做单点突破。比如你的精车工序废品率一直压不下来,那就在这道工序上做自动化加在线检测。别一上来就搞整线。先行项目的核心价值是验证,不是规模。一百万投在一个点上,比一千万撒在十条线上管用。
问:先行项目验收之后,怎么保证它能持续运转?很多项目验收完就荒废了。
答:问到点子上了。我的经验是,验收报告里必须包含两样东西:一是完整的标准作业程序文档,二是至少两名能独立处理异常的设备工程师。缺一样,验收就是走过场。另外,跟设备供应商谈驻场服务期的时候,尽量谈到一年以上。这笔钱别省,后面会感谢自己。

真正决定成败的,往往是那些不起眼的细节

说个真实案例。浙江有家企业做电机端盖,上了条半自动装配线。设备不算顶尖,投资也不大。但他们做了一件很聪明的事——把老操作工请进项目组,从设备选型阶段就参与。
结果呢?设备还没到厂,工装夹具的改进方案已经出了三版。都是老师傅根据自己几十年的手感提的。这些东西,仿真软件模拟不出来。
✅ 这条线投产后,综合效率比同类产线高出将近20%。靠的不是什么黑科技,就是人。
还有一点。很多企业做先行项目,特别容易陷入“数据崇拜”。什么都想采集,什么都要上云。结果车间里传感器装了几百个,数据在服务器上堆着,没人看。💡我的建议很直接:先想清楚你要用数据解决什么问题,再去布传感器。是监控刀具磨损?还是追溯质量异常?目的不同,采集方案完全不一样。
不过话说回来,工业先行项目这事儿,没有标准答案。每家厂的底子不同,痛点不同。别人的成功经验搬到你这儿,说不定水土不服。
但有一条铁律:别让设备等人。工艺、人员、供应链,先把这些理顺了,设备进场才能跑得起来。
不然,崭新的产线停在那里,比老设备还扎眼。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业先行项目落地实录:设备买对了,为什么产线还是跑不起来? https://www.dachanpin.com/a/tg/72712.html