上个月跟苏州动力电池产业园的几个工艺主管撸串,聊到半夜两点多,全是焊接工艺踩过的坑。
有人说去年上的某进口激光焊接线,花了小两千万,跑了三个月还是良率卡在92%,连国产设备的零头都赶不上。
真的。
别不信。很多人一提高端焊接就直接上最贵的设备,压根没把工艺参数的适配逻辑摸透,钱花了,产能没提上去,最后全算在一线操作工头上,冤不冤?
从动力电池焊接场景倒推:焊接工艺的核心从来不是”焊得牢”
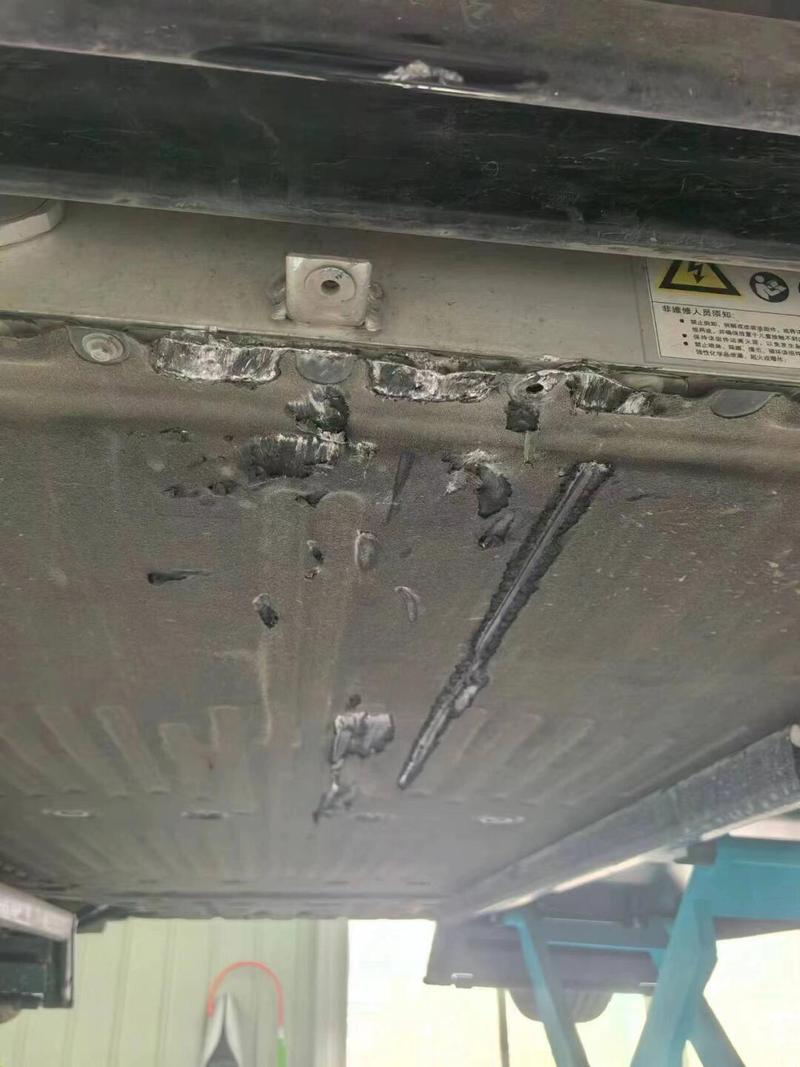
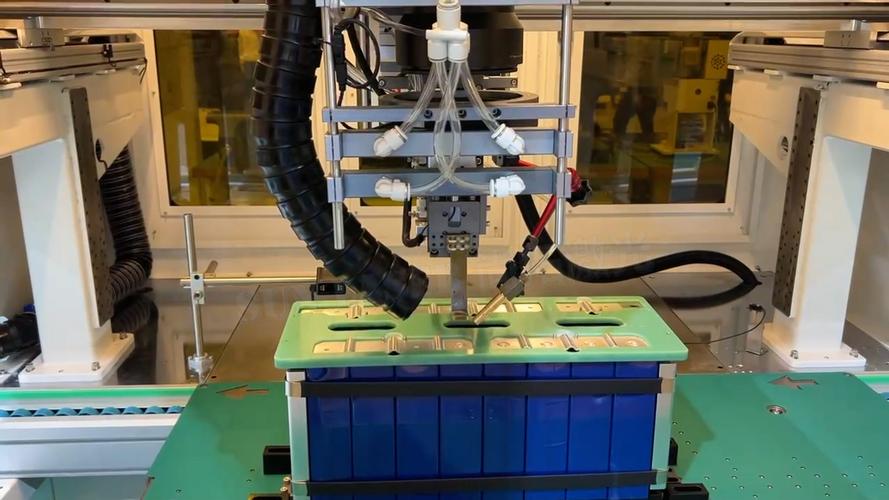
很多人对焊接工艺的认知误区,就是觉得只要焊缝强度够,就算工艺合格。但放在当前新能源制造的场景下,这个标准早就过时了。方形动力电池的壳体焊接,要求焊缝无飞溅、热影响区宽度控制在0.5mm以内、整体变形量不超过0.1mm——毕竟哪怕一颗直径0.2mm的金属飞溅屑掉在裸露的极片上,后续就可能引发内短路,整组价值几万块的电池包直接报废。
之前有个做电池结构件的朋友跟我吐槽,一开始为了省成本用传统氩弧焊做壳体焊接,焊缝强度测下来完全达标,但每批产品里总有3%左右的批次因为飞溅残留导致内短路,光召回损失就够买三套激光焊接设备了。
聊到这里的时候,旁边凑过来个刚入行的工艺员,问了个所有人都关心的问题:
问:我们现在做汽车底盘的结构件焊接,是不是也得照搬动力电池的焊接参数标准?
答:完全没必要。底盘件的焊接要求是静态拉伸强度够,抗冲击韧性达标,热影响区哪怕宽个2mm都不影响使用,你要是按动力电池那套0.1mm级的热输入控制标准去调,光设备成本就得翻三倍,纯属脱裤子放屁。不同场景的工艺阈值差得远,别拿着通用手册死套。
被很多人忽略的细节:焊接工艺的适配成本,才是真的隐形成本
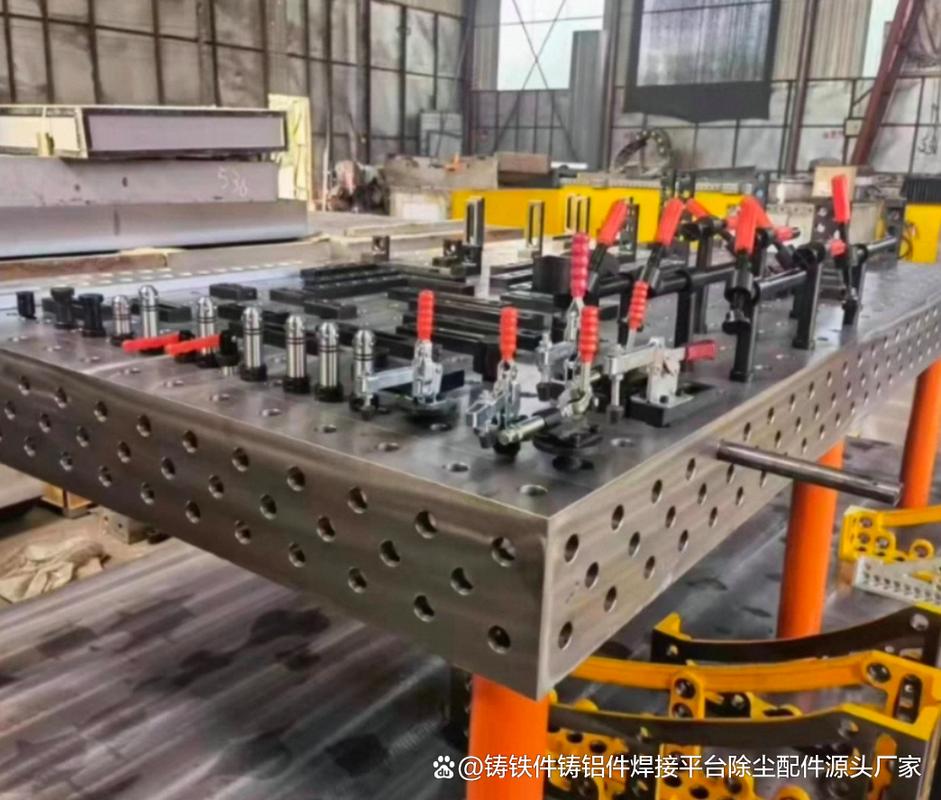
很多工厂做焊接工艺升级的时候,预算表上只列了设备采购、安装的费用,压根没算后续的工装调整、参数验证、良率爬坡的时间成本。之前有个做储能柜的厂,本来用二保焊焊柜体框架,良率稳定在98%,想提效率换脉冲MIG焊,结果没提前核对现有工装的定位精度,原来的手动夹具在脉冲焊的高频振动下定位偏移,跑了半个月良率掉到89%,光返工的材料、人工损失就够买两套新的专用夹具了。
真的,我见过太多厂的工艺部,做方案的时候眼睛只盯着设备的参数表,连车间现有工装的公差等级都没去量过,最后方案落地全是窟窿。
💡 给所有正在做工艺升级的厂子提个醒:新的焊接工艺上线前,一定要先拿现有工装的3D扫描数据做干涉校验,别等设备搬进来了才发现夹不上工件,那时候退货运费都够你心疼半年。
上次给一个零部件厂做工艺诊断,对方拿了厚厚一沓参数记录问了个很实际的问题:
问:我们测了好几种焊接工艺的参数,热输入都差不多,为什么焊出来的焊缝探伤合格率差了快10%?
答:大概率是你测热输入的时候没算焊枪的摆动幅度和行走速度的匹配度。很多人算热输入只看电流电压,完全忽略焊枪跟工件表面的夹角——比如同样120A的电流,焊枪跟工件成75度角的时候,熔深是1.2mm,成45度角的时候,熔深直接掉到0.6mm,热影响区还宽了一倍。别拿着公式算出来的数当标准答案,实际焊完拿金相样块测,比啥都准。
2024年制造业焊接工艺的新趋势:低成本适配才是核心竞争力
现在头部制造企业对焊接工艺的思路,早就从”买最贵的设备”转成”把现有设备的潜力挖透”了。比如常州有个做汽车结构件的厂,原来用固定光路的激光焊,工件对接间隙超过0.1mm就焊不牢,良率一直卡在88%。后来没换设备,只花几万块给焊枪加了个摆动头,焊缝的容忍度直接提了3倍,现在0.3mm的间隙也能焊透,良率直接涨到97%,算下来投入产出比比换全新进口设备高了几十倍。
还有现在行业里推的实时熔池监测系统,不是什么高大上的黑科技——就是用个高速相机对着熔池拍,根据熔池的大小、形状实时微调电流、电压,不用老师傅蹲在工位上凭经验调参数。去年在深圳的一个消费电子结构件厂上线这套系统后,原来需要3个老师傅轮班盯的焊接工位,现在一个普通操作工就能管4条线,良率稳定在98.5%,比之前全进口设备跑出来的数值还高。
说真的,我前几年还见过有人吹”焊接工艺的终极是全自动无人工厂”,现在回头看,纯纯的概念炒作。真在车间待过就知道,工件的下料公差、工装的磨损、甚至车间的温度变化,都会影响焊缝质量,你花几千万搞的全自动线,稍微有点公差波动就报警停线,产能还不如半自动化加智能参数适配的线高。
给大家整理了几个不用花大钱就能提效的实操方向:
- ✅ 别一上来就换全新的焊接设备,先把现有设备的参数潜力挖透——比如把原来的固定电流改成分段电流,针对焊缝的不同位置匹配不同热输入,光这一项调整,很多厂的焊接变形就能减40%,一分钱额外成本都不用花。
- ✅ 别迷信”老师傅的经验”,所有经验都要转化成可落地的参数表,最好是每批次工件的焊接参数都存在数据库里,下次遇到同类型的工件直接调,不用每次重新试。
- ❗ 特别提醒:很多厂在做焊接工艺评定的时候,只拿全新的标准试件做,完全不考虑实际生产里的工件带锈、带油污、下料有毛刺的情况,最后评定出来的参数到了生产线上全不好使,白忙活。
上周去广州的一个五金加工厂,老板说之前被某咨询公司忽悠,花了十几万做焊接工艺升级方案,方案里写的全是买进口设备、换全自动线,最后自己车间的老工艺员花了三天,把原来的焊接电流从180A调到150A,把焊枪角度从90度改成60度,焊缝飞溅直接减了80%,变形量少了一半,啥钱都没花。
你看。
哪有那么多高大上的诀窍。
把车间里的实际问题摸透,比看一百份行业白皮书都管用。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再迷信高价进口设备:适配新能源产业链的焊接工艺优化实操指南 https://www.dachanpin.com/a/tg/71685.html