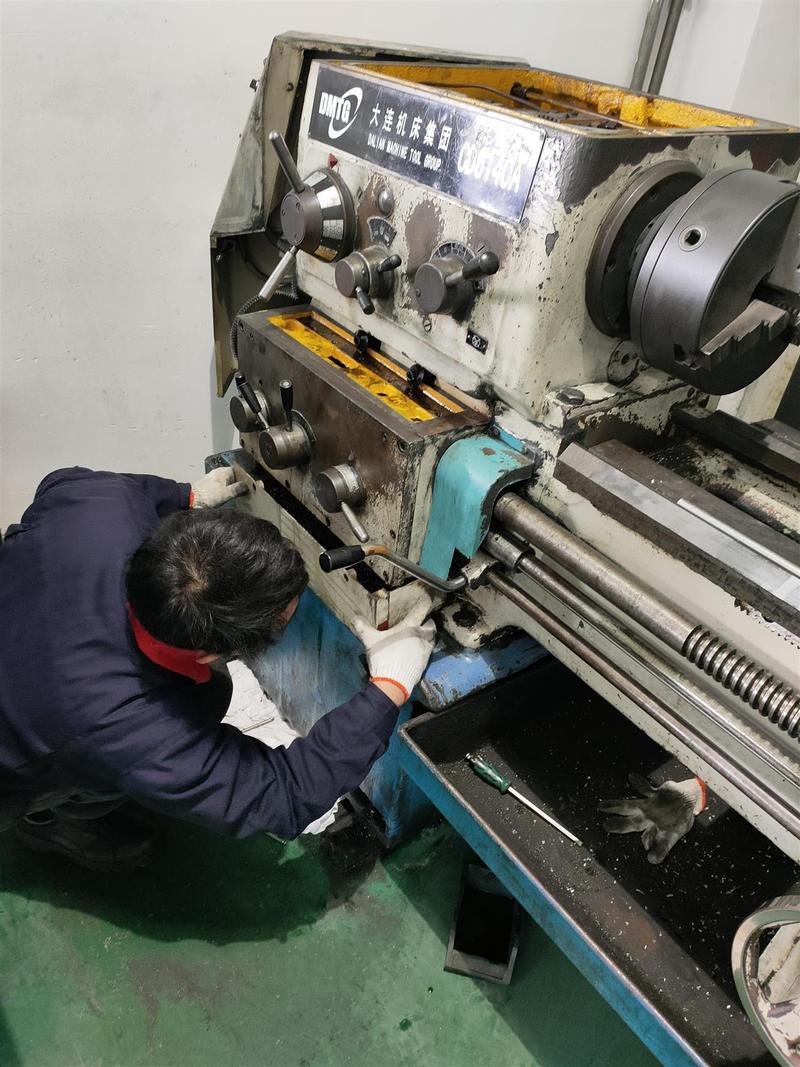
先搞清楚:质保不是质检,更不是背锅部
很多工厂老板一听到“工业质保体系”,脑子里蹦出来的画面是什么?质检员拿着卡尺站在产线末端,一脸严肃地挑出废品。哎,说实话,这个认知本身就是一个巨大的废品。 质保(Quality Assurance)和质检(Quality Control)差一个字,差的是整条命。质检是死后验尸,质保是产前体检加基因筛查。你光靠最后一道卡尺,能拦住多少?漏检率、人为疲劳、批量性偏差……随便一个就能让你整批货砸在客户仓库里。 ❗ 一个扎心的现实:2025年某汽车零部件厂因为一个定位销的尺寸漂移,没被末端卡尺发现,结果装车后导致变速箱异响,召回成本八位数。他们的质保体系里,SPC控制图形同虚设——操作工只填数字,从不看趋势。这叫什么?这叫用工业质保体系的皮,包着家庭作坊的馅。
真正的工业质保体系,长什么样?
别被那些咨询公司的PPT吓到。核心就四条腿:设计预防、过程控制、数据闭环、持续改进。 设计端:FMEA(失效模式与影响分析)不是交差用的。你得真把每一个潜在失效模式拎出来,算RPN,然后改设计或加防错。我见过一个注塑厂,FMEA里写了“模具排气不良导致烧焦”,结果RPN打了36分,没人管。后来批量烧焦,老板拍桌子骂质检。你看,这能怪质检吗? 过程端:控制计划(Control Plan)要和作业指导书对得上。不能控制计划写“每2小时抽检5件”,现场工人说“我一天抽一次,凭手感”。💡 建议:控制计划上的每一个特性,都要有对应的MSA(测量系统分析)报告。你的卡尺重复性再生性(GR&R)超过30%,那测量数据本身就是垃圾。 数据端:2026年了,还在用纸质记录?不是说纸质不行,但你至少得有个电子化的趋势图。SPC不是画给客户看的,是给自己预警的。Cpk低于1.33,你就该坐不住。低于1.0?那叫失控。 改进端:8D报告别写成“故事会”。D4根因分析,别总是“操作工疏忽”。操作工疏忽的背后,往往是防错没做、培训没做、或者节拍太快。 问:我们小厂,就十几个人,搞不起MES,也买不起高端SPC软件,怎么建工业质保体系? 答:别被工具绑架。先抓三件事:第一,把关键工序的检验标准写成图片+数字,贴在机台旁,别用文字描述;第二,用Excel做简单的Xbar-R图,每天手填数据,让组长签字;第三,每周开一次15分钟的质量晨会,只讲昨天的不良和今天的预防。这三件事坚持三个月,比你买一套软件管用。真的。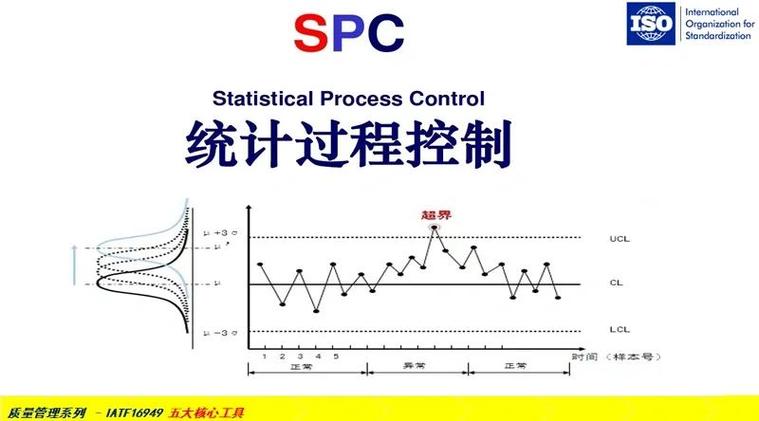
供应链的质保,才是隐形炸弹
QA再补两个,都是血泪
问:客户要求提交PPAP(生产件批准程序),但我们的过程能力指数Cpk只有1.0,客户催得急,能不能先编个1.67的数据交上去? 答:千万别。这是刑事级别的风险。一旦客户量产后发现批量问题,追溯回来,你这就是质量欺诈。正确的做法是:如实提交,同时附上遏制计划——比如100%全检、增加防错工装、限期改进。客户要的是可控,不是完美。编数据,等于给自己埋雷。我见过一个供应商编了Cpk,后来被客户审核时发现原始数据对不上,直接拉黑,三年没翻身。 问:工业质保体系里,FMEA、控制计划、作业指导书,这三者到底怎么联动? 答:简单说,FMEA告诉你哪里会坏,控制计划告诉你怎么防,作业指导书告诉工人具体怎么做。三者必须一一对应。比如FMEA里识别出“螺栓扭矩衰减”是高RPN项,控制计划就要写“扭矩枪每天校准,每班首件做扭矩测试”,作业指导书就要拍下扭矩枪校准的步骤照片。如果FMEA改了,控制计划和指导书没改,那你的体系就是僵尸文件。💡 建议每季度做一次“文件一致性审查”,就查这条链。
最后说点实在的:别追求完美,追求闭环
工业质保体系不是一张证书。IATF 16949也好,ISO 9001也罢,那只是门槛。真正有用的是:出了一个问题,你能不能找到根因,能不能防止它再发生,能不能把措施固化到文件里。这叫闭环。 我见过一个铸造厂,老板没上过大学,但车间里挂着一块白板,上面写着“昨日不良:砂眼3件。原因:模具排气孔堵塞。对策:增加每班吹气清理,已录入控制计划。” 就这么简单。他们的客户投诉率比很多有认证的大厂还低。 所以,别把工业质保体系搞成玄学。它是一套习惯。是发现问题时,不骂人,先查流程。是看到Cpk下降时,不侥幸,先停线。是客户审核时,不藏文件,直接给看。做到这些,你的质保体系就活了。 ✅ 记住:质量不是检验出来的,是制造出来的,更是设计和管理出来的。这话不新鲜,但真正做到的,没几个。 好了,就聊这么多。如果你正在头疼怎么建体系,先从明天的晨会开始吧。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业质保体系:别让最后一道卡尺,变成你唯一的防线 https://www.dachanpin.com/a/tg/72766.html