
别急着上线,先搞清楚你的车间到底在“说”什么
说实话,我见过太多工厂,MES(制造执行系统)合同签完、服务器上架、大屏亮起来的那一刻,项目组全员松了口气。三个月后呢?现场操作工照旧拿纸质流转卡,班组长在微信群里喊产量,那个花了几百万的大屏……在放公司宣传片。
这不是笑话。
我上次去华东一家做精密机加的厂子,他们IT总监拉着我看后台。数据采集模块开了大概两百个点位,在线率漂亮,97%。他特别得意。我问他,机床主轴负载数据的采样周期是多少。他愣了一下,说“五秒吧好像”。五秒,对于一台攻丝机来说意味着什么?意味着刀具崩刃的瞬间早就过去了,你采到的只是“事后遗体”。
✅ 采集频率这件事,不是越密越好,但太稀就是自欺欺人。

那到底怎么定?我的土办法是——先问工艺。这道工序的失效模式是什么?是刀具磨损、热变形还是装夹松动?每种失效的发生时间常数不一样,采样周期自然不同。热变形可能要几分钟才显现,五秒一采就是浪费存储;刀具崩刃是毫秒级事件,五秒一采等于没采。
频率定完,才轮到协议。OPC UA现在确实是主流,但你别以为所有老设备都乖乖听话。我手上还有台2009年的发那科,别说OPC UA,连以太网口都是选配的。怎么办?
问:老设备没有标准通讯接口,MES项目是不是就没法做了?
答:绝对不是。加装I/O信号采集模块、用宏程序从系统变量里抠数据、甚至给老机床单独配一个边缘网关做协议转换,路子多得很。关键不是“能不能采”,而是“值不值得采”。有些低频次的关键信号,一个几十块钱的接近开关加光电隔离,比折腾半天软件接口可靠多了。别被供应商的“全连接”话术牵着走。
工单下不下去,排产排不明白,问题往往不在算法
聊完数据采集,得说说工单。
制造执行系统(MES)里有个模块叫“高级计划排程”,APS,听着特别高大上。很多厂子上MES,一半的预算就砸在这块。结果呢?排出来的计划,车间主任看三秒就扔了。
为什么?
因为写算法的人没在车间的铁屑堆里站过。
真实的车间里,一台加工中心今天该干哪个活儿,影响因素是什么?是这张工单的交期吗?不全是。可能是操作工老王今天请了假,可能是那批毛坯的硬度比上批高了两个HRC导致刀具寿命骤降,也可能是昨天夜班为了赶一个急单把这台机的夹具换了、还没换回来。
这些东西,APS的数据库里没有。
❗ 排程算法的价值,不在于算得多准,而在于算得多快。它需要一晚上出十版方案,然后让调度员用人的判断去选。你要的是一个能在三十秒内重排的执行引擎,不是一个神圣不可变的计划表。

所以我现在给客户做MES选型建议,总会反复强调一件事:看这个系统的排程模块,支不支持“插单重排”和“异常驱动重排”。支不支持把设备实时状态、刀具寿命、人员技能矩阵作为约束条件喂进去。如果它只能做静态的甘特图,那不如买个Excel插件。
问:我们已经有一套ERP了,MES能不能直接调ERP的工单数据?
答:能,但你要小心。ERP的工单是按月、按周排的粗颗粒计划,MES要的是按分钟、按小时的可执行任务。中间必须有一层“工序级拆分”和“资源匹配”的逻辑。很多项目失败,就是因为把ERP的工单原封不动推给车间,操作工看了根本不知道从哪下手。MES的价值恰恰在于把这层“翻译”做掉。
追溯做浅了是合规,做深了才是资产
再往下说追溯。
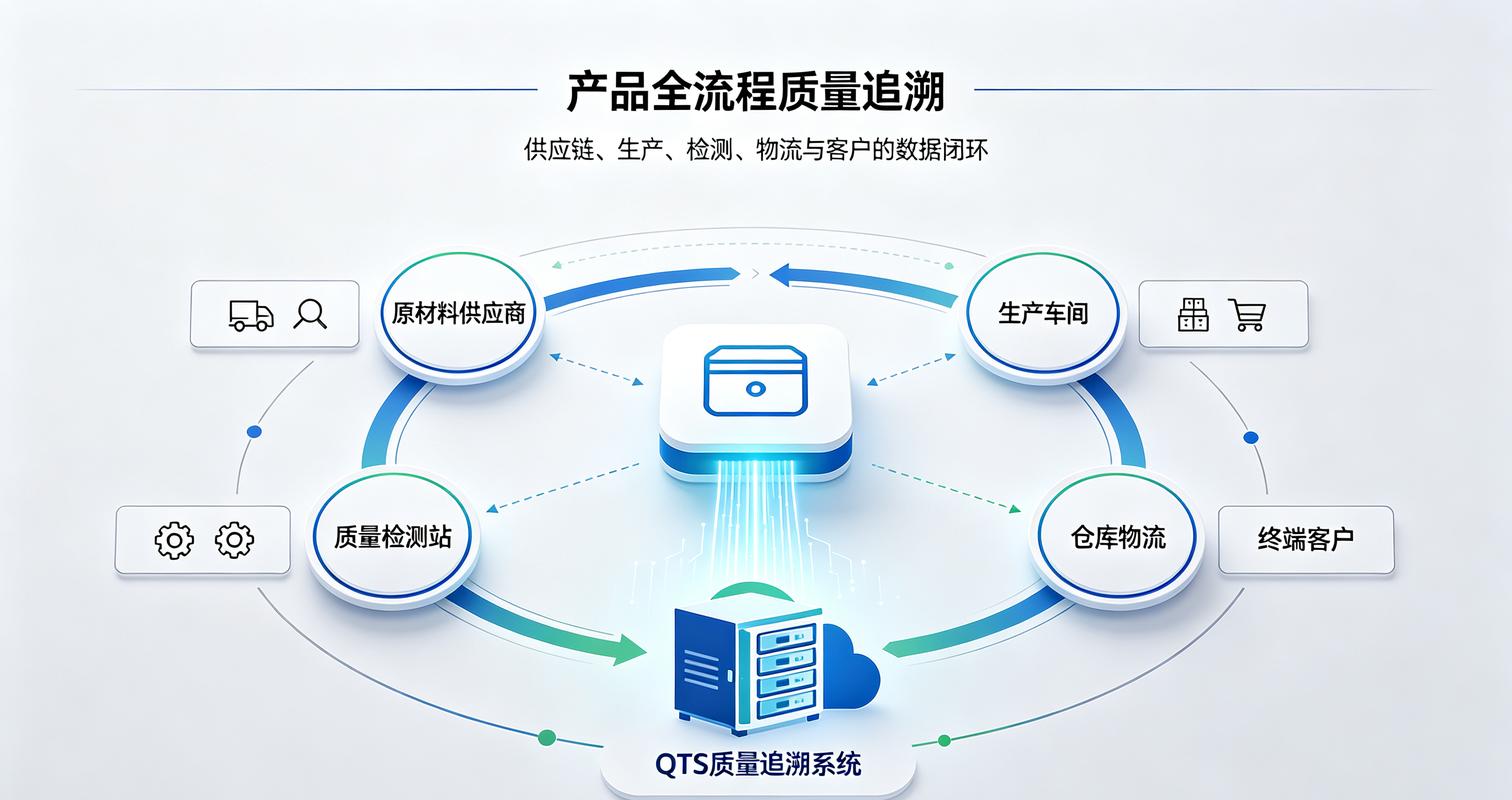
这两年因为汽车、医疗、航空这些行业的合规要求,批次追溯成了MES的标配功能。但大部分厂子做的追溯,停留在“扫个码,能看到原材料批号”的程度。
这就够了吗?
对于应付审核,也许够了。但对于真正想改善质量的厂子,这远远不够。
我见过一家做液压阀体的企业,他们的追溯系统连着SPC。什么意思?每加工完一个批次,关键尺寸的测量数据自动回写到MES的批次档案里。三个月后,客服反馈某批产品在客户现场出现内泄。他们打开追溯链,两分钟定位到——那批阀体的阀孔珩磨工序,尺寸虽然都在公差带内,但系统性地偏上限。再往下查,是那台珩磨机当天的冷却液浓度偏低。
这才是追溯该有的样子。
💡 数据只有形成“批次—工序—参数—结果”的闭环,才从合规负担变成了工艺改进的弹药库。
OT和IT之间那道墙,才是MES项目真正的生死线

最后聊点技术底层的。
制造执行系统(MES)在架构上,恰好卡在OT(运营技术)和IT(信息技术)的交界处。往下一层是PLC、传感器、机床数控系统,往上一层是ERP、CRM、数据仓库。
这个位置很尴尬。也很要命。
现场的工程师关心的是“这个信号怎么从PLC里读出来”,IT部门关心的是“这个数据怎么进数据库怎么保证一致性”。两边说的根本不是一种语言。我参加过无数次这种会议,自动化的人说“Modbus TCP”,信息部的人问“有没有API文档”,然后就卡住了。
边缘计算这两年被提得很多,很大程度上就是在填这个坑。在车间侧部署一个边缘节点,它同时会说Modbus、Profinet、OPC UA,也能把数据转成MQTT或者RESTful API往上扔。它还能做本地预处理——比如把1000Hz的振动信号先做FFT,只把特征值传上去。
但我要泼一盆冷水。
边缘节点不是万能胶。它的引入会增加运维复杂度,会带来新的故障点。我见过一个项目,边缘网关的固件版本没对齐,导致整条线的数据延迟了十四分钟。十四分钟,对于在线的质量拦截来说,黄花菜都凉了。
所以我的建议永远是:能直接用设备原生协议对接的,别加中间层。中间层只用在那些实在啃不动的老设备上,而且做好版本管理和心跳监控。
说到底,制造执行系统(MES)不是一个软件产品,它是一次对车间管理颗粒度的重新定义。上线只是起点。真正的功夫,在后面的每一天里——在每一次数据异常时有人去追,在每一次排程失效时有人去调,在每一次质量波动时有人去看。
那些数据在“装死”的车间,缺的从来不是系统。
缺的是把系统当工具用而不是当摆设供起来的人。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:制造执行系统(MES)为什么你的车间数据在装死 https://www.dachanpin.com/a/tg/72808.html


