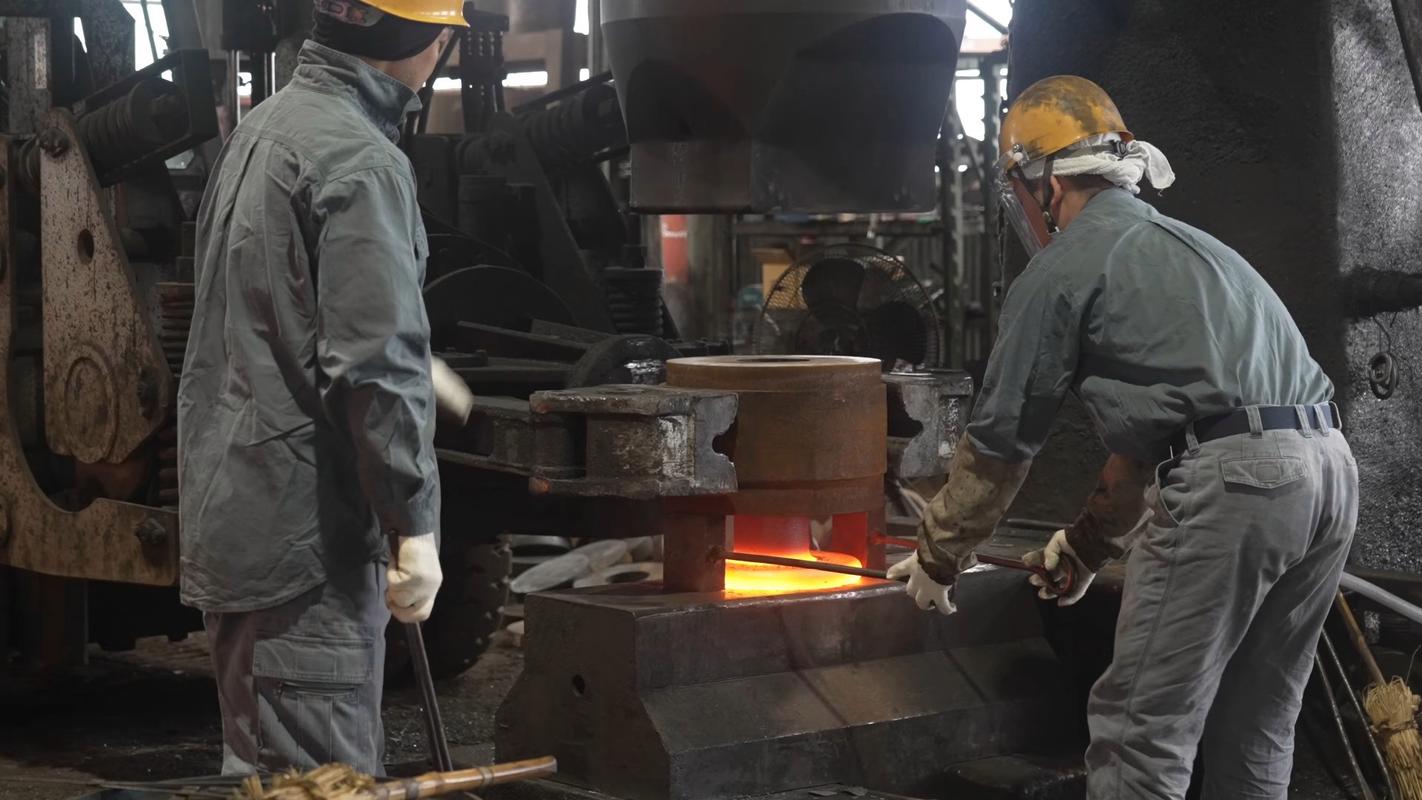
冲压车间里最贵的不是那台几千吨的压力机。是试错。换一卷高强钢,或者把模具修一下,废品率从 0.5% 跳到 7%,这种事太常见了。你说设备不行?不一定。冲压工艺的麻烦,往往藏在板料成形的窗口里——压边力、润滑、模具间隙、材料屈服,任何一个漂一点,零件就给你脸色看。
回弹不是玄学,是材料与应力在算账
板料在冲压模具里被拉延、弯曲、翻边。外层受拉,内层受压。脱模之后,弹性恢复会让尺寸偏离模具型面。这就是回弹。高强钢、铝合金尤其难搞。抗拉强度越高,弹性模量跟屈服强度的比值越不友好,回弹越像脱缰的野马。
现场老师傅说“压不死”,其实话糙理不糙。压边力、拉延筋、模具圆角、摩擦润滑,全在博弈。控制回弹的常见手段有:模具型面补偿、拉延筋阻力优化、压边力分段控制、增加整形工序。❗但别指望一个参数包治百病。材料批次波动、板料轧制方向、润滑膜厚,甚至车间温度,都会让原来调好的窗口漂移。

2025 年以来,不少模具厂把回弹补偿从试模阶段前移到 CAE 阶段。扫描实际零件,反算补偿面,再回写模具。听起来高级,做起来累。可比起量产时修模、停机、报废,这点累真不算什么。
伺服压力机与级进模:效率上去了,工艺窗口反而更窄
伺服冲压线能编程滑块曲线。低速拉延、高速空程、保压整形。听起来很美,对吧?实际呢——曲线越灵活,对模具和材料一致性的要求越高。滑块稍微“聪明”一点,工艺窗口可能更窄。
级进模、连续模把冲孔、修边、翻边、整形串成一条线。节拍上去了,可一旦某个工位送料偏 0.05 mm,后面全部遭殃。毛刺、塌角、暗裂,像多米诺骨牌一样倒下来。

所以现在选冲压设备,不能只看吨位和台面。要看滑块运动曲线、下死点重复精度、压边力闭环、自动化送料节拍。💡尤其是做新能源电池壳、电机铁芯、车身结构件,材料薄、强度高、表面要求刁。设备差一点,模具再好也白搭。
从试模到量产:在线监测和工艺数据闭环
以前调冲压工艺靠耳朵。听冲击声,看油膜,摸毛刺。现在不行了。节拍越来越快,材料越来越薄,客户越来越凶。2025—2026 年,不少头部冲压厂开始装压边力传感器、声发射传感器、视觉检测,甚至上 AI 模具磨损预测。
为什么?因为冲压工艺的数字化不是装个 MES 就完事。要把压力曲线、吨位、模具温度、板料厚度和视觉缺陷绑定。出现毛刺、暗裂、起皱,能回溯到哪一卷料、哪一次换模、哪一根拉延筋。✅这才是闭环。
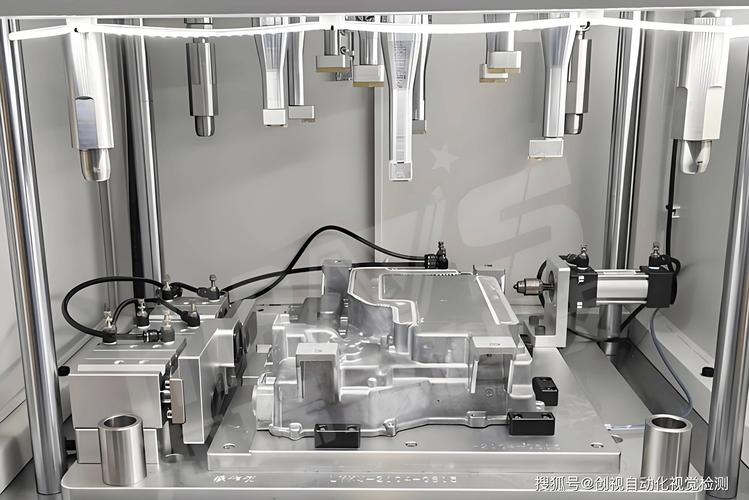
但说实话,很多厂的数据是孤岛。压力机有压力机的系统,视觉有视觉的软件,MES 又是另一套。最后老师傅还是拿锤子敲、拿油石蹭。要我说,先把关键工位的压边力和吨位曲线存下来,比买一堆大屏有用。
冲压工艺里最容易踩的坑

- 只盯模具,不看板料。 材料屈服强度波动 20 MPa,回弹可能差出一倍。进料检验别只量厚度。
- 润滑靠手感。 喷涂量、粘度、挥发速度,都会影响拉延。铝板冲压尤其怕粘模。
- 模具间隙一刀切。 修边、冲孔、翻边,间隙逻辑不一样。高强钢和普通冷轧板也不一样。
- 试模参数不留档。 换模后凭记忆调,下次换料又从头来。数据不记,学费白交。
问:冲压件开裂和起皱,先调哪个?
答:先看缺陷位置和工序。拉延阶段起皱,优先查压边力和拉延筋;开裂则先看材料屈服、模具圆角、润滑。别一上来就降压边力。降多了,起皱更厉害。很多时候是拉延筋阻力不均,或者板料落料方向错了。先定位,再动手。
问:高强钢冲压模具间隙怎么给?
答:没有万能值。常规冷冲板料间隙约为料厚的 8%—12%,高强钢常取 10%—15%,甚至更大。但还要看抗拉强度、修边/翻边工序、毛刺要求。间隙小,剪切面光亮带好看,模具磨损快;间隙大,毛刺和塌角跟着来。最好用试模加 CAE 反算,别只抄手册。
问:新能源电池壳冲压为什么老出毛刺?
答:电池壳常用铝板或高强钢,薄。毛刺来源可能是模具间隙、刃口磨损、送料精度,也可能是润滑不足。铝材容易粘模,刃口一旦积屑,毛刺就周期性出现。建议上在线视觉,把毛刺位置和模具冲次关联。别等客户退货才发现。
冲压工艺没有终点。只有下一卷料、下一套模具、下一次换模。把回弹、压边力、伺服曲线和在线数据捏在一起,良率才可能稳住。否则,压力机再贵,也只是台昂贵的噪音制造机。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺的良率暗礁:回弹、压边力与伺服冲压线如何互相较劲 https://www.dachanpin.com/a/tg/72846.html