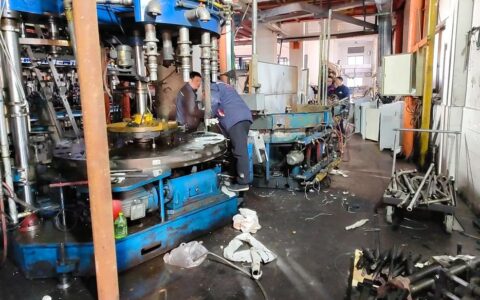
干了十五年焊接,最怕听到的一句话就是——“这不就是拿焊枪怼上去吗?”
每次听到这个,我都想把焊帽摘下来砸地上。但不是因为生气,是因为无奈。
焊接工艺这四个字,表面看是“把两块金属粘在一起”,实际上它牵扯到材料学、热力学、电磁学,还有——玄学。对,你没看错,就是玄学。同一批焊材、同一台设备、同一个师傅,换了个车间,焊缝质量能差出一个等级来。这事儿我遇到过不止一次。
所以今天不打算按教科书的套路给你讲什么“焊接方法分类”。那种东西你百度一搜一堆。我想聊的是——在车间里真正决定焊接质量的,那些藏在参数表背后的东西。
热输入量:那个被无数人忽视的“隐形杀手”
先问一个扎心的问题:你知道自己焊一条缝,到底往母材里灌了多少热量吗?
很多人答不上来。但就是这个量,决定了你的热影响区是宽是窄、晶粒是粗是细、接头是韧是脆。尤其是低合金高强钢,热输入量偏大一点点,冲击韧性唰地就掉下去了——这个“唰”,在实验室里就是几十焦耳的差距,在工地上就是断裂与不开裂的区别。
公式很简单:Q = (60 × U × I) / (1000 × V)。其中Q是热输入(kJ/mm),U是电压,I是电流,V是焊接速度。
但问题来了。公式谁都会算,关键是你算的那个值,跟实际烧进去的值,是一回事吗?
操作工稍微摆一下焊枪、送丝速度变一下、甚至车间里来一阵穿堂风,热输入量就变了。所以真正靠谱的做法不是算一次就完事,而是要在线监测,或者至少——用经过标定的焊接参数记录仪。

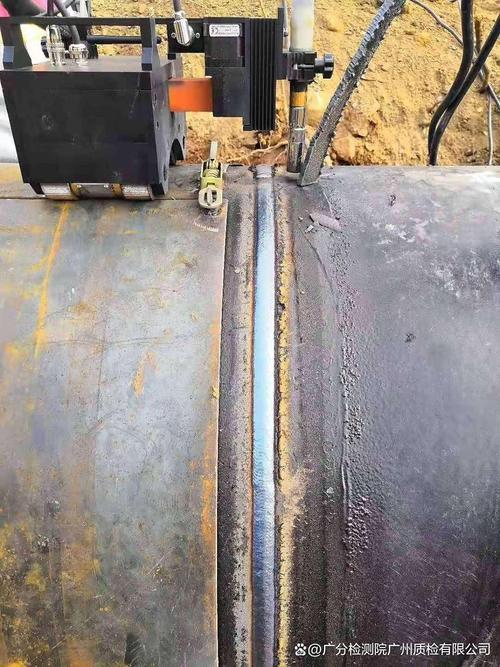
我之前在某风电场项目上就吃过这个亏。塔筒环缝焊接,按工艺评定热输入量应该控制在1.5 kJ/mm以下,结果现场抽检发现有几条缝到了2.1。返工?那可是百米高空,返工的成本够买一辆车了。
焊接工艺评定:那张纸到底有多重要
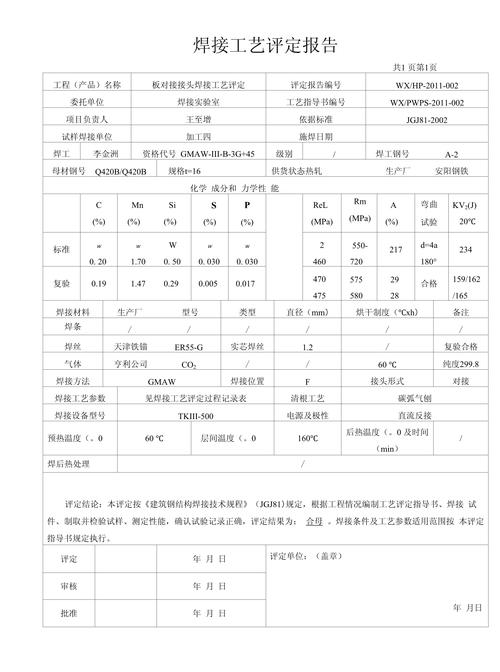
说到焊接工艺评定,也就是常说的PQR,很多中小厂子的态度是——“客户要就补一份”。
要命。
这东西不是应付审查的废纸。它是证明“你的焊接工艺能产出合格接头”的唯一法律证据。没有它,出了事故,第一个被抓的就是焊接责任人。我亲眼见过一个压力容器厂的事故调查,就是因为焊接工艺评定报告里的冲击试验温度跟实际使用工况不匹配——评定做的是0℃,实际介质温度是-20℃。结果怎么样?焊缝脆断,整个储罐报废,厂长直接进去了,不是开玩笑。
所以每次有人问我“焊接工艺评定能不能省”,我的回答永远是:你省的不是钱,是未来的牢饭。
顺便说一个很多人搞混的概念——焊接工艺规程(WPS)和焊接工艺评定报告(PQR)的关系。WPS是“怎么做”,PQR是“做过验证了”。先有PQR,才能支持WPS。反过来是违规的。再有一个是焊工技能评定,那是“人能不能做”。三者缺一不可,链条断一环,整个质量体系就崩了。
那些年在现场遇到的坑,比教科书精彩多了
焊接工艺的复杂性,很多时候不在理论层面,而在执行层面。我列几个真实案例,你看看有没有眼熟的——
案例一:不锈钢焊缝生锈了。客户投诉说焊接工艺有问题。到现场一看,焊完没做酸洗钝化。不锈钢焊缝附近的氧化皮没有清除,自然生锈。这跟焊接工艺本身关系不大,但客户不管这些,他看到的就是一条生锈的缝。
案例二:铝合金焊接气孔密布。查了半天参数,最后发现问题出在焊丝存放上——焊丝开封后没放干燥柜,表面吸附了水分,送进熔池直接气化。
案例三:高强钢焊后延迟裂纹。焊完当天探伤合格,第三天裂了。这是氢致裂纹的典型特征。根本原因在于焊材没有按要求烘干,或者焊后没有及时做消氢处理。这个坑,每年不知道要坑掉多少项目。
说实话,焊接工艺的很多问题,等到出了事再回头找原因,往往已经晚了。所以我现在养成一个习惯——每道关键焊缝,除了常规检测,还要做焊接过程参数记录和焊后热处理曲线记录。麻烦是麻烦了点,但值。
QA时间:你可能正在纠结的几个问题
问:我们厂做的产品是薄板焊接,0.8mm的镀锌板,总是烧穿,怎么办?
答:薄板焊接的核心矛盾就是热输入量太大。镀锌板更特殊——锌的沸点是907℃,比铁的熔点还低。焊接时锌先气化,产生锌蒸汽,把熔池往外推,同时带走大量热量,造成焊接过程极不稳定。
建议你从三个方向调整:第一,换用脉冲MIG焊或者冷金属过渡焊(CMT),这两种工艺的热输入量比普通MIG焊低30%以上;第二,如果条件允许,改用激光焊或者激光-电弧复合焊,热影响区极小;第三,焊接前把镀锌层打磨掉——虽然影响防腐性能,但比烧穿强。还有一个偏方:用铜衬垫,铜的导热快,能迅速把多余热量带走。
问:焊接机器人和手工焊,到底选哪个?
答:看批量,看一致性要求,看成本结构。
如果产品是〈同样一条缝重复几百次〉,机器人是绝对优选。它的参数稳定性、重复定位精度,是人手达不到的。尤其像汽车零部件、工程机械结构件这种,机器人焊接的效率和一致性优势非常明显。
但如果产品种类多、批量小、装配精度差,机器人反而可能不如一个熟练的手工焊工。因为机器人不会“看着办”——它只会按照程序走。缝隙大了它烧穿,缝隙小了它未熔合。
现在行业里比较务实的做法是“人机协同”——用机器人做打底和填充,用手工焊做盖面和修补。既保证了效率,又保留了灵活性。❗但注意——不是所有焊接工艺都适合机器人,比如全位置管道焊接,尤其野外施工,目前还是手工焊(或者半自动焊)的天下。
焊接工艺的下一个十年:绿色、数字、极限
最近我在关注几个方向,跟传统的焊接工艺差别很大——
一是绿色焊接。欧盟的F-gas法规已经限制含氟气体的使用,很多保护气体配方都要改。国内虽然滞后一点,但趋势已经很明显了。未来几年,低烟尘、低臭氧、低能耗的焊接工艺会越来越受重视。
二是数字化焊接。焊接电源开始内置IoT模块,实时上传电流、电压、送丝速度、热输入量。以前出了问题只能翻记录本,现在打开后台一查,哪条缝在哪个时间段参数漂移了,一目了然。✅这套东西我去年在一家压力容器厂见过,确实好用。但贵,全套下来上百万。中小厂子暂时够不着。
三是极限焊接。比如异种材料焊接——铜和铝、钛和钢、陶瓷和金属。这些在传统焊接工艺里几乎是禁区,但现在随着搅拌摩擦焊、扩散焊、超声波焊的发展,有些已经实现了工业化应用。举个例子,新能源汽车的电池极耳焊接,就是铜铝异种焊接的典型场景,用超声波焊或者激光焊,良品率能做到99%以上。
💡说到底,焊接工艺这门手艺,你觉得它老,它比你想象的年轻。你觉得它简单,它比你想象的深。
今天先聊这么多。如果你们车间也有什么“焊了半个月没搞明白”的问题,欢迎留言——说不定我踩过同样的坑。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:焊接工艺:一线工程师不愿明说的那些细节,全在这里了 https://www.dachanpin.com/a/tg/72847.html