
苏州一家电驱工厂,总装线突然停线。三分钟。没人吵,没人跑。工位屏上跳出一行红字:拧紧枪角度超差,程序自锁。班组长骂了一句,扭头去拿标定仪。说实话,这种场景我见得太多了。工业装配从来不是把零件拼起来那么简单——它是节拍、公差、人、设备和数据之间的持续拉扯。
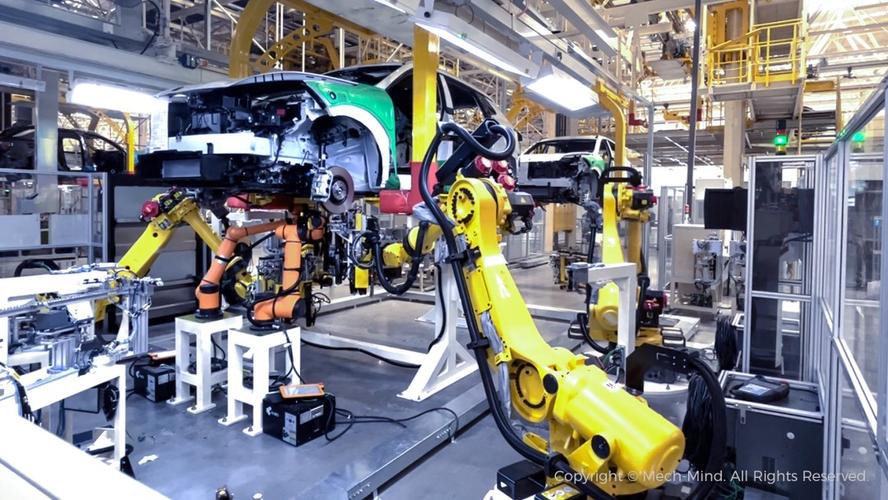
你如果只看宣传片,会以为装配线全是机械臂跳舞。实际现场呢?更多是弯腰、扫码、压装、拧螺栓,还有冷不丁的报警。2025年了,自动化率上去了,可装配的核心矛盾没变:怎么在几十秒内,把几百个零件装对、装牢、可追溯。
停线三分钟,问题不在机器人

那次停线,机器人没坏。是来料法兰面的平面度超了0.05mm,定位销一压,工件微微翘起。拧紧枪按角度法走到屈服点,角度窗口直接爆了。看吧,装配线最怕的不是大故障,是这种“差一点”。
工业装配里,定位基准就是命根子。夹具设计时,你选孔定位还是面定位?过定位还是欠定位?很多项目赶工期,夹具评审走个过场,后面天天擦屁股。真的。公差分析不是PPT上的彩色方块,它决定了工位节拍能不能稳住。
问:装配线节拍总是差几秒,先查设备还是先查工艺?
答:先查工艺。把每个工位的动作拆开,看等待、走动、取件、对准、拧紧、扫码。设备节拍往往不是瓶颈,人机协作的等待浪费才是。再查来料一致性。来料波动会逼着操作工反复调整,节拍自然崩。
拧紧枪不会说谎,但数据会
扭矩控制这事,外行看热闹。内行看角度、看斜率、看屈服点。一个螺栓,扭矩到了不代表夹紧力够。摩擦系数变了,同样的扭矩,预紧力能差30%。所以现在稍微像样的装配线,都在用扭矩-角度法或者屈服点控制。工具控制器每拧一颗,就吐一条曲线。
但数据会骗人。有人把不合格窗口调宽,有人把报警屏蔽。我见过更离谱的:返修工位用同一把枪,程序没切换,结果返修数据覆盖了原始数据。追溯链条?断了。💡 记住,工业装配的可追溯性不是扫码枪,是数据模型。螺栓序号、程序号、工具号、操作者、时间戳,少一个都不行。

问:多轴拧紧和单轴拧紧,怎么选?
答:看结构刚性和空间。多轴同步拧紧能减少工件变形,适合发动机缸盖、电池包下箱体这类多点连接。但多轴头贵,换型麻烦。单轴灵活,可节拍容易堆。别迷信多轴,先把拧紧顺序和残余扭矩验证清楚。
防错不是加传感器,是改逻辑
防错,Poka-Yoke。很多人第一反应:加视觉、加接近开关、加激光。钱花了,漏装照样漏。为什么?逻辑没闭环。传感器只负责“看见”,PLC得负责“判断”,MES得负责“放行”。
举个例子。一个工位要装三个不同颜色的密封圈。视觉检测说:颜色对了。但密封圈型号对不对?视觉不一定认得出。扫码绑定物料批次,再和BOM比对,才能拦住错装。防错的本质是信息流和物流的交叉验证,不是堆硬件。
还有安灯。Andon一拉,线停了。可如果班组长没有处置权限,停线就是表演。❗ 真实的防错文化,允许停线,还允许把问题暴露到根因。不然操作工下次就偷偷把传感器挡住。

柔性装配的真相:换型时间藏在夹具里
现在都讲柔性制造。一条线要混产A、B、C三种产品。于是机器人换抓手,程序换配方,AGV送料。听起来很酷。可现场换型时间,往往卡在夹具。定位销间距差20mm,你得手动摇。摇完还要重新标定。半小时没了。
真正做过工业装配的人知道,柔性不是机器人数量,是快换夹具和标准化接口。零点定位系统、快换托盘、RFID载码体,这些不起眼的东西,决定了换型能不能压进三分钟。SMED不是口号,是每个螺栓、每个气管接头抠出来的。
问:小批量多品种,上自动化装配线划算吗?
答:先算总账。批量小,自动化投资回收期可能很长。可以走人机协作:机器人负责重复拧紧、压装,人负责柔性上料和外观判断。协作机器人不用安全围栏?别被销售忽悠,风险评估该做还得做。安全地毯、光栅、力限制,一个都不能少。
那些容易被忽略的装配细节
- 压装力位移曲线:伺服压机不是压到位置就行。曲线拐点、峰值力、终止力,能看出轴承是否压偏、壳体是否有裂纹。
- 螺栓群拧紧顺序:从中间往两边、对角交叉。顺序错了,法兰会翘。
- 残余扭矩抽检:装配完成不是终点。静置后、振动后,残余扭矩会衰减。抽检才能发现摩擦系数漂移。
- 人机工程:工位高度、取件距离、拧紧枪反作用力。操作工累,节拍就飘,质量也飘。
我见过一家企业,花大钱上了MES,结果工位数据靠手工补录。那还不如不上。工业装配的数字化,第一步是自动采集,第二步是防篡改,第三步才是分析。跳过前两步,数字孪生就是动画片。
2025年,AI视觉开始进装配线。缺陷检测、姿态识别、拧紧曲线异常诊断。但别指望AI解决所有问题。样本不足、工况漂移、光照变化,都会让模型翻车。把它当辅助,别当神仙。
最后说一句,工业装配的竞争力,不在展厅里。在停线时那三分钟,在扭矩曲线的拐点里,在夹具定位销的磨损量里。谁把这些暗线理顺了,谁就能把节拍、质量和成本同时按住。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业装配的暗线:节拍、扭矩与防错博弈 https://www.dachanpin.com/a/tg/72864.html


