先把TPM从墙上摘下来
5S、点检、润滑、自主维护,这些词不新鲜。问题是,很多工厂把它们做成了参观路线。手套一戴,抹布一擦,拍照,结束。设备该漏油还是漏油。说实话,这还不如不搞——至少不浪费工人时间。有效的TPM有个土办法:把每台关键设备的故障历史拉出来,按部位、按班次、按原因分类。然后逼着班组回答,下一次怎么提前发现。点检表不是抄参数,是抓异常。温度高了,声音变了,气味不对,都算。❗
预测性维护,先别急着上AI
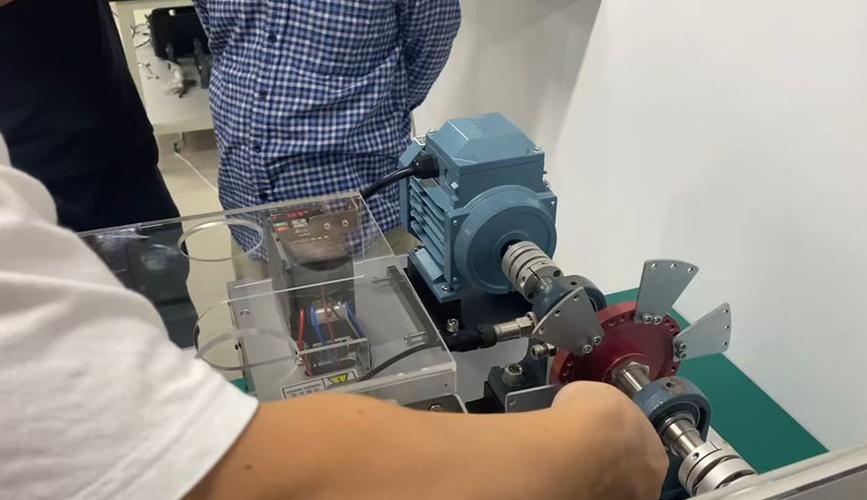
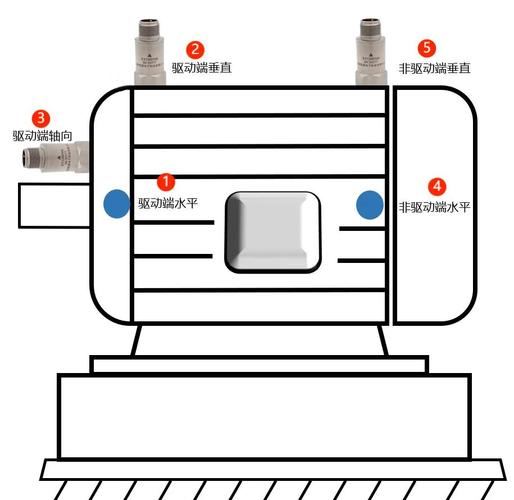
IIoT、边缘计算、数字孪生,词很热。现场呢?很多老设备连PLC数据接口都没有。强行上传感器,数据采回来,没人看,最后变成又一套僵尸系统。工业最佳实践的顺序通常是:先人工点检,再便携测振、油液分析,再在线监测,最后才是模型。别跳步。跳了,往往返工。问:老设备没有数据接口,能不能做预测性维护?
答:能,但别一上来就上AI。先从人工点检加便携测振、油液记录开始。把故障模式和征兆对应起来。比如轴承早期磨损,振动高频能量会先动。等到能稳定采集,再谈在线系统。
精益和数字化,谁先谁后
这问题吵了十年。我的经验:流程不稳,数字化就是给混乱装了个大屏。MES、ERP、WMS,系统没错,错在基础数据。物料编码一物多码,停机原因随便选,班次口径不同,OEE当然好看不了。数字不会骗人?数字会。填的人先骗了系统。问:上了MES,为什么OEE没提升?
答:先查三件事。停机原因树有没有统一?操作工是不是被迫填假数据?设备状态信号是不是靠人工补录?这三个不解决,MES只是电子记事本。

现场落地的几个硬招

- 停线呼叫。异常一出现,先停。别让设备带病跑。安灯系统要真能拉绳,不是装饰。
- 备件ABC分类。A类关键备件,算停机损失再定库存。别拍脑袋。
- 周复盘。每周30分钟,只看Top3故障。谁修,多久修好,根因是什么,下次怎么防。
- 标准作业。最佳参数不是藏在老师傅脑子里,要写成组合票,贴机台。更新要签字。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业最佳实践:设备维护从救火到预测,车间少停线的那几步 https://www.dachanpin.com/a/tg/72906.html